
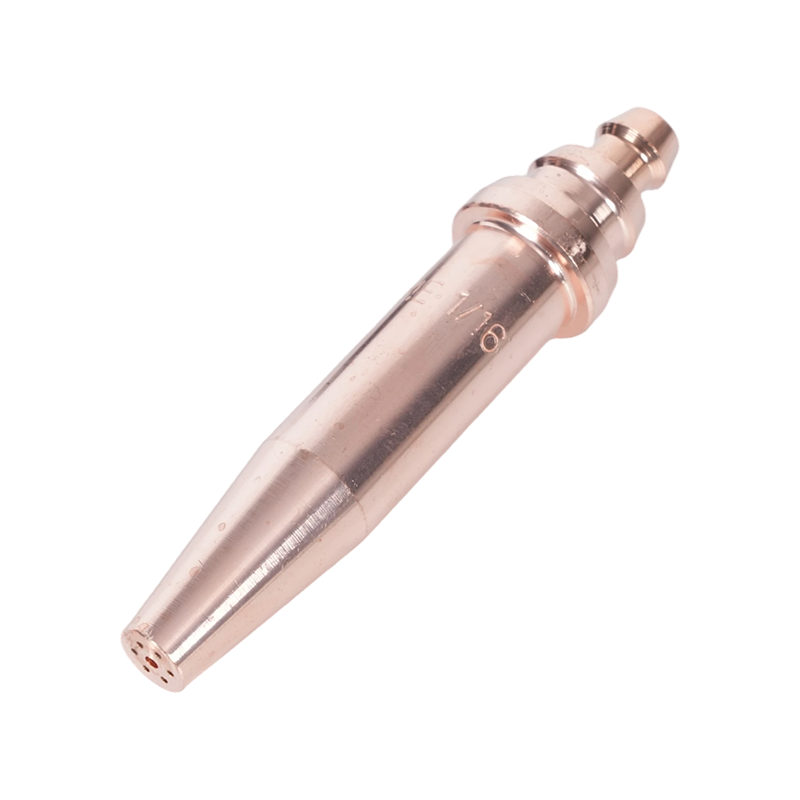
Что отличает кислородно-ацетиленовые наконечники от других топливных наконечников
Не все наконечники резаков взаимозаменяемы, и различие начинается с горючего газа. Кислородно-ацетиленовые наконечники созданы с учетом уникальных характеристик горения ацетилена: он горит горячее, чем любой другой коммерчески доступный топливный газ, достигая температуры пламени около 3500°C (6332°F) во внутреннем конусе. Такая тепловая мощность позволяет ацетилену предварительно нагревать металл до точки воспламенения для кислородной резки быстрее, чем пропаном, природным газом или пропиленом, поэтому ацетилен остается доминирующим выбором для резки конструкционной стали и прецизионного изготовления металлов, несмотря на конкуренцию со стороны альтернативных топливных систем.
Это отражено в конструкции насадки: ацетиленовые насадки обычно используют режущую струю с одним отверстием, окруженную несколькими портами предварительного нагрева, интегрированными в один медный корпус. Порты предварительного нагрева и канал режущего кислорода откалиброваны специально для скорости горения ацетилена и кривой давления. Использование ацетиленовой насадки с более медленно сгорающим топливом, например пропаном, приводит к несбалансированному пламени, накоплению нагара и непредсказуемым результатам резки. И наоборот, пропановый наконечник на ацетиленовой установке не может обеспечить ту интенсивность предварительного нагрева, на которую способно топливо. Соответствие наконечника топливу не является обязательным. Для проверенного полный ассортимент наконечников ацетиленовых резаков охватывая стандартные, сверхмощные и специализированные профили, выбор всегда следует выбирать в соответствии с серией производителя рукоятки вашей горелки, чтобы обеспечить газонепроницаемое седло и совместимость с номинальным давлением.
Еще один фактор, уникальный для ацетилена: правило 1/7. Баллоны с ацетиленом никогда не должны выкачиваться со скоростью, превышающей одну седьмую общего содержимого баллона в час. Насадки с высоким расходом при крупных работах по резке могут привести к тому, что скорость отбора превысит этот порог, что приведет к попаданию ацетона (стабилизатора) в поток газа, что представляет собой серьезную угрозу безопасности и оборудованию. Таким образом, выбор размера наконечника также является решением управления цилиндром при работе с высокой производительностью.
Цельный или двухкомпонентный наконечник: что вам нужно?
Загляните к любому поставщику промышленных сварочных аппаратов, и вы обнаружите на полке две разные конструкции наконечников. Понимание того, что их разделяет, определяет, какой из них принадлежит вашему факелу.
A one-piece tip изготавливается из цельной медной заготовки. Режущий кислородный канал проходит через центр; порты предварительного нагрева окружают его, все отлиты в одном корпусе. Такая конструкция обеспечивает жесткие допуски на размеры наконечника — газовые каналы точны и стабильны с момента изготовления. Цельные наконечники являются стандартом для кислородно-ацетиленовых работ, поскольку высокая температура пламени ацетилена и относительно высокое давление хорошо сочетаются с теплопроводностью твердой меди. Наконечник эффективно рассеивает тепло, противостоит обратному вспышке и сохраняет калибровку в течение многих часов работы при правильном обслуживании.
A наконечник из двух частей состоит из внешней медной оболочки и отдельного внутреннего элемента, образующего ряд канавок для пламени предварительного нагрева между двумя компонентами. Эта конструкция была разработана специально для медленно сгорающих видов топлива — пропана, природного газа, пропилена и MAPP, — для которых требуется более длинный путь предварительного нагрева пламени и большее время смешивания, прежде чем газ покинет поверхность наконечника. Конструкция с канавками увеличивает поверхность контакта между газом и предварительно смешанным кислородом, компенсируя более низкую температуру пламени этих видов топлива за счет расширения зоны сгорания. Двухсоставные насадки на ацетилен вызывают чрезмерное обратное зажигание, поскольку топливо сгорает до того, как потребуется смешивание; Цельные наконечники для пропана лишают пламя необходимой геометрии смешивания.
Практическое правило: если ваша установка сжигает ацетилен, используйте цельные наконечники. Если вы используете пропан, природный газ или пропилен через кислородно-топливную систему, используйте двухсоставные наконечники, предназначенные для этого топлива. Никогда не предполагайте, что наконечники совместимы с разными типами топлива, даже если кажется, что резьба и седло подходят к корпусу горелки.
Размер наконечника и отверстие: соответствие толщине металла
Размер наконечника для кислородно-ацетиленовой резки определяется одной основной переменной: толщиной разрезаемого металла. Номер размера — от 000 (самый маленький) до 8 (самый большой) в системах большинства производителей — соответствует диаметру отверстия для режущего кислорода в центре наконечника. Это отверстие, через которое подается струя кислорода под высоким давлением, которая фактически выполняет резку; порты предварительного нагрева, окружающие его, только доводят сталь до температуры воспламенения. Размер наконечника всегда выбирается в зависимости от диаметра отверстия для резки кислорода, а не размера отверстия предварительного нагрева.
| Размер наконечника | Толщина металла | Cutting O₂ (PSI) | Acetylene (PSI) | Скорость движения (IPM) |
|---|---|---|---|---|
| 000 | Up to 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Варьируется |
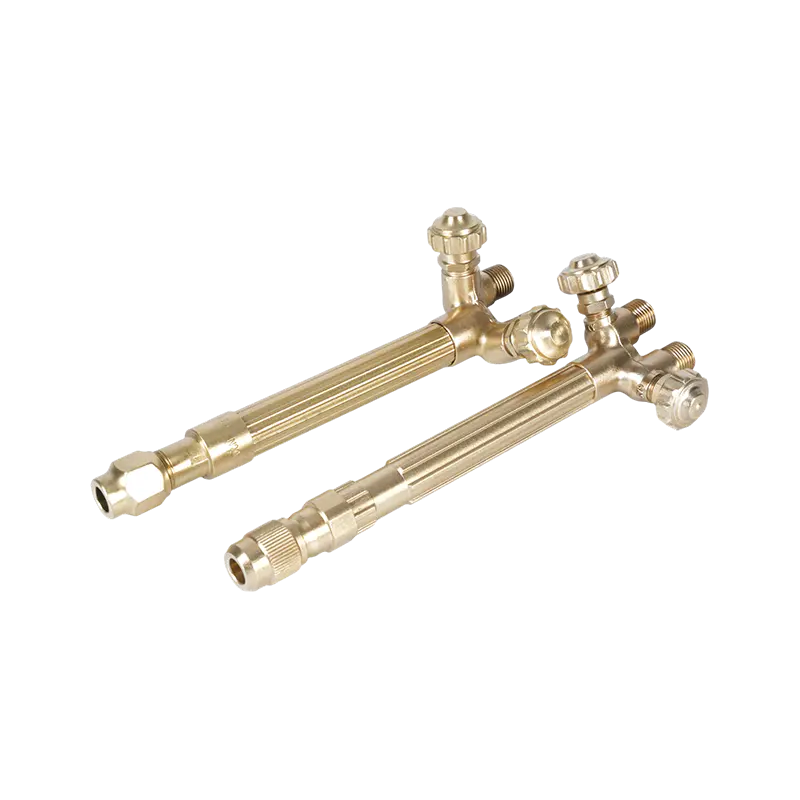
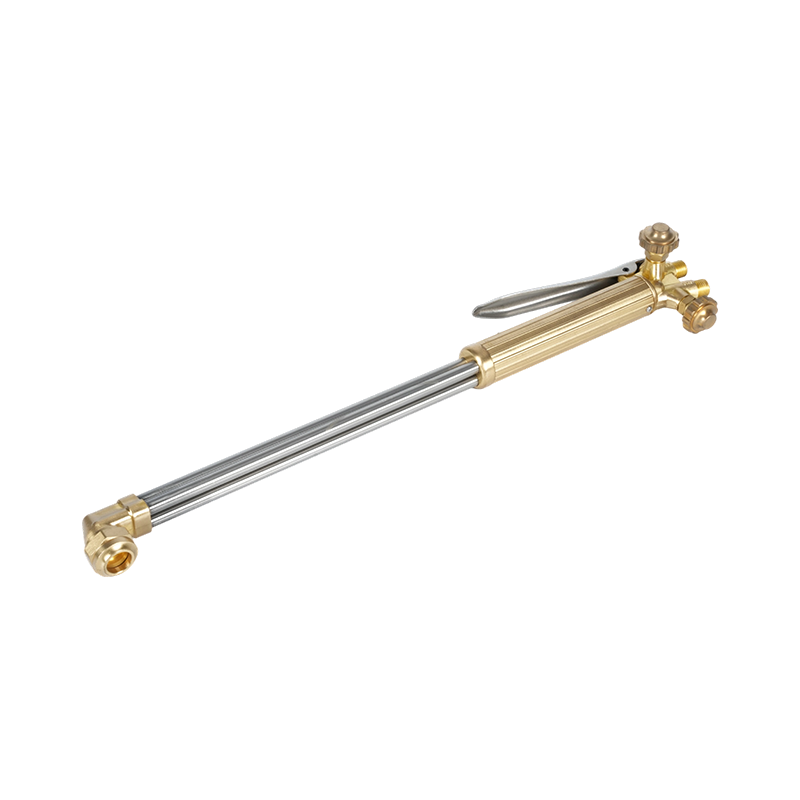
Критическая точка, которую операторы часто упускают из виду: Размер наконечника не стандартизирован среди производителей . Наконечник размера 2 одной марки может иметь другой диаметр отверстия, чем наконечник размера 2 другой марки. Всегда ссылайтесь на таблицу наконечников производителя вашей горелки, а не предполагайте числовую эквивалентность между брендами. Для тяжелых строительных работ, требующих последовательной и высокой производительности резки, прочный наконечник ручной ацетиленовой горелки для сложных разрезов разработан с учетом геометрии отверстия и марки меди, позволяющей выдерживать поток кислорода под высоким давлением без преждевременной эрозии режущего канала.
Следует избегать одной ошибки при выборе размера: выбрать наконечник слишком большого размера, чтобы «получить больше тепла». Наконечник, слишком большой для разрезаемого материала, обеспечивает больший предварительный нагрев, чем необходимо, окисляет края реза, увеличивает расход топлива и повышает риск обратного возгорания, когда пониженная скорость газа падает ниже скорости распространения пламени. Правильный подбор размера кончика к материалу более эффективен и позволяет получить более чистый и узкий пропил.
Резка, строжка и нагрев: описание трех типов наконечников
Тип наконечника (отдельно от его размера) определяет, какое воздействие горелка оказывает на металл. В кислородно-ацетиленовых системах используются три функционально различные конфигурации наконечников, и их путаница приводит к плохим результатам и потенциальной угрозе безопасности.
Cutting tips являются стандартной конфигурацией: центральная режущая кислородная струя, окруженная четырьмя-шестью портами предварительного нагрева, расположенными симметрично вокруг нее. Пламя предварительного нагрева доводит поверхность стали до температуры воспламенения (приблизительно 870°C / 1600°F для мягкой стали), после чего при открытии рычага режущего кислорода направляется поток высокого давления, который окисляет и выбрасывает расплавленный металл вниз через пропил. Эти наконечники предназначены для чистого сквозного резания мягкой и низколегированной стали. Они не подходят для нержавеющей стали, алюминия или чугуна с использованием стандартного процесса газокислородной резки — для этих материалов требуются альтернативные процессы.
Gouging tips использовать принципиально другую геометрию отверстия. Вместо узкой круглой режущей струи наконечник строжки создает широкий, веерообразный или удлиненный поток кислорода, предназначенный для удаления материала с поверхности, а не для прорезания его насквозь. При этом в основном металле создается U-образная канавка, полезная для устранения дефектов сварного шва, подготовки соединений к повторной сварке и зачистки кромок пластины. Насадки для кислородно-ацетиленовой строжки для работ по удалению материала имеют удлиненную геометрию порта, необходимую для поддержания стабильной и контролируемой строжки на скорости движения оператора. Использование режущего наконечника для строжки приводит к образованию грубых, неоднородных канавок и быстро повреждает поверхность наконечника.
Heating tips полностью устранить режущий кислородный канал. Они обеспечивают только пламя предварительного нагрева большого объема (без режущей струи), что делает их подходящим инструментом для снятия напряжений, гибки, выпрямления, пайки и предварительного нагрева толстых сварных изделий перед дуговой сваркой. наконечники для нагрева кислородно-ацетиленовой и пропановой горелкой доступны в конфигурациях с несколькими портами, чтобы соответствовать распределению тепла, необходимому для различных применений нагрева — от узкого концентрированного нагрева для операций гибки до нагрева широкой площади для снятия напряжений на крупных производствах.
Настройки давления в зависимости от размера наконечника
Правильная установка давления газа так же важна, как и выбор правильного наконечника: установка давления меньшего размера приводит к слабому окислительному резу; настройка слишком большого размера приводит к перерасходу газа, расширению пропила и может вызвать турбулентность режущего потока, что делает поверхность среза шероховатой.
Общая схема: давление кислорода зависит от размера наконечника и толщины материала, тогда как давление ацетилена остается в узком диапазоне независимо от размера наконечника. Давление ацетилена на регуляторе никогда не должно превышать 15 фунтов на квадратный дюйм — выше этого порога газ становится нестабильным и риск взрыва значительно возрастает. В большинстве работ по резке на производстве используется ацетилен под давлением от 3 до 10 фунтов на квадратный дюйм в зависимости от размера наконечника, при этом наконечники большего размера ближе к верхнему концу.
Кислород действует в гораздо более широком диапазоне. Насадки из тонкого материала (000–0) обычно работают под давлением кислорода для резки 20–35 фунтов на квадратный дюйм; Наконечники среднего диапазона (1–2) обычно используют давление 30–45 фунтов на квадратный дюйм; наконечники большого диаметра для работы с пластинами (3–5) могут потребовать 40–60 фунтов на квадратный дюйм или более. Кислород для предварительного подогрева — когда конструкция горелки разделяет подачу кислорода для предварительного нагрева и кислорода для резки — устанавливается ниже, чем кислород для резки, обычно 3–17 фунтов на квадратный дюйм в зависимости от размера наконечника. Для получения авторитетного эталонного давления с разбивкой по размеру наконечника, диаметру отверстия и скорости резания, Таблица наконечников резака Harris, включающая выбор размера наконечника, настройки давления и качество резки. предоставляет данные уровня производителя, применимые к большинству стандартных серий наконечников.
Всегда устанавливайте давление при открытых клапанах горелки и потоке газа, а не при закрытых клапанах. Показания статического давления не имеют смысла для установки рабочего давления; Давление нагнетания регулятора падает под действием потока, и именно это рабочее давление определяет качество пламени на кончике.
Совет: Техническое обслуживание, чистка и время замены
Загрязненный или поврежденный наконечник является наиболее распространенной причиной плохого качества резки, которую операторы ошибочно связывают с давлением газа или техникой. Уход за наконечником прост, но требует правильных инструментов и постоянной практики.
Carbon buildup в портах подогрева это самая частая проблема. Брызги в процессе резки в сочетании со слегка обогащенным топливом пламенем откладывают нагар внутри отверстий и на поверхности наконечника. Это ограничивает поток газа, искажает форму пламени предварительного нагрева и приводит к непредсказуемому подъему или затуханию пламени. Очистите порты предварительного нагрева с помощью очистителя наконечника, размер которого соответствует диаметру порта, а не сверла, которое удаляет медь и увеличивает отверстие. Режущий кислородный канал следует очистить гладкой проволокой, которая подходит без приложения усилий; любое увеличение режущего отверстия изменяет характеристики потока, на которые был откалиброван наконечник.
Tip face condition matters equally. Для обеспечения газонепроницаемого уплотнения посадочная поверхность наконечника — там, где он соприкасается с головкой горелки, — должна быть чистой и неповрежденной. Наконечник, который протекает через седло, приводит к неравномерному поведению пламени и представляет опасность пожара. Если на поверхности наконечника имеется эрозия, точечная коррозия или повреждение от обратного прожога в результате воспоминания, наконечник следует заменить, а не перетачивать. Перешлифовка изменяет геометрию порта предварительного нагрева и не рекомендуется для работ по точной резке.
Обратная вспышка — когда пламя движется назад в корпус горелки — является наиболее серьезным событием безопасности, связанным с наконечником. При этом возникает шипящий или визжащий звук, видимое пламя на головке горелки и быстрый перегрев рукоятки. В случае возникновения ретроспективного кадра немедленно закройте оба клапана горелки, а затем клапаны баллонов. Перед повторным зажиганием проверьте наконечник, корпус горелки и шланги. Правильно установленный кислородно-ацетиленовый разрядник для защиты от пламени установленный на входе горелки, содержит и гасит обратную вспышку до того, как она достигнет шлангов или баллонов — важный компонент безопасности любой кислородно-ацетиленовой установки, работающей вблизи своих расчетных пределов.