
Температура, которую производит резак, является одним из наиболее часто упоминаемых и наиболее часто неправильно понимаемых показателей при газокислородной резке. Люди спрашивают, насколько горячим становится резак, получают число в тысячах градусов и полагают, что чем выше, тем лучше. Реальность более тонкая: температура пламени является одним из факторов производительности резки, но не единственным и не всегда самым важным. Понимание того, что на самом деле означают значения температуры, поможет вам выбрать правильный газ, правильный наконечник и правильную настройку для выполняемой работы.
Насколько горячим становится резак?
Пламя предварительного нагрева резака — кольцо пламени, которое окружает режущий кончик перед включением рычага режущего кислорода — достигает температуры от 4400°F до 6000°F (приблизительно от 2400°C до 3300°C), в зависимости от используемого горючего газа и соотношения кислорода и топлива в смеси. Этот диапазон охватывает все распространенные установки кислородно-топливной резки: от пропана на нижнем конце до кислородно-ацетиленового на верхнем конце.
Пламя предварительного нагрева служит определенной цели: довести основной металл до температуры воспламенения, которая для мягкой углеродистой стали составляет примерно 1600°F (870°C). При этой температуре сталь приобретает ярко-оранжевый цвет и на кромке поверхности начинают появляться искры. Только в этот момент металл готов к резке. Когда оператор открывает рычаг кислорода для резки, в предварительно нагретую область под высоким давлением подается поток чистого кислорода — и начинается фактическая резка.
Важно, поток режущего кислорода сам по себе не повышает значительную температуру пламени . Он инициирует и поддерживает химическую реакцию между кислородом и железом в стали. Эта реакция, а не пламя факела, выполняет фактическую работу по резке.
Почему температура резака — это только часть истории
Разница между температурой пламени и тепловой мощностью – это то, что опытные операторы резки понимают, но новички часто упускают из виду. Температура измеряет, насколько горячо пламя в его основе. Тепловая мощность, измеряемая в БТЕ на кубический фут потребленного газа, измеряет, сколько тепловой энергии пламя передает заготовке с течением времени. Они связаны, но не идентичны, и оптимизация для одного не приводит к автоматической оптимизации для другого.
Ацетилен производит самое горячее кислородное пламя из всех общедоступных газов, но его общая тепловая мощность (содержание БТЕ) ниже, чем у пропилена и пропана, поскольку он горит с большей скоростью при меньшем объеме топлива. Пламя пропилена горит несколько холоднее, чем ацетилен, но его внешний конус пламени обеспечивает значительно большее содержание БТЕ — это означает, что он может более эффективно нагревать большую массу стали для определенных применений, даже несмотря на то, что пиковая температура ниже.
Сам процесс резки также по своей сути является химическим, а не термическим. Как только сталь достигает температуры растопки, поток режущего кислорода окисляет железо — по сути, сжигает его — в экзотермической реакции, которая генерирует собственное тепло. Пламя предварительного нагрева горелки поддерживает эту реакцию, пока горелка движется вдоль разреза, но энергия, приводящая в движение рез, после установления в значительной степени становится самоподдерживающейся. Вот почему резак не просто плавит сталь, как мог бы ожидать сварщик: он химически преобразует узкий путь железа в жидкий оксид железа (шлак), который выдувается из реза под давлением кислорода.
Сравнение температуры топливного газа
На четыре газа приходится подавляющее большинство применений газокислородной резки. Их температурные и тепловые характеристики различаются таким образом, что каждый из них лучше подходит для определенных задач:
| Топливный газ | Температура пламени (с O₂) | Первичное пламя, БТЕ/фут³ | Лучшее приложение |
|---|---|---|---|
| Ацетилен | ~ 5600 ° F (3100 ° C) | ~507 БТЕ/фут³ | Быстрый предварительный нагрев, сталь тонкой и средней толщины, точная резка |
| Пропилен | ~ 5300 ° F (2930 ° C) | ~440 БТЕ/фут³ (первичный); старшая средняя школа | Толстая сталь, резка под углом, резка лома, экономическая эффективность |
| Пропан | ~ 4600 ° F (2540 ° C) | ~255 БТЕ/фут³ (первичный) | Нагрев толстой стали, медленная резка, предварительный нагрев больших деталей. |
| МАПП / МАП-Про | ~ 5300 ° F (2930 ° C) | Похож на пропилен | Нагрев мелких деталей, пайка, резка под высоким давлением под флюсом. |
Обратите внимание, что значения BTU различаются в зависимости от источника и метода измерения. Приведенные выше цифры отражают тепловыделение первичного (внутреннего конуса), которое является наиболее важным значением для скорости предварительного нагрева. Содержание БТЕ вторичного пламени (внешний конус) является дополнительным фактором, особенно важным для пропилена, мощность которого в БТЕ вторичного пламени более чем в два раза превышает мощность ацетилена.

Ацетилен: самое горячее пламя, самый быстрый предварительный нагрев
Кислород-ацетилен обеспечивает самую высокую температуру пламени среди всех обычных режущих газов — примерно 5600°F (3100°C) при соотношении кислорода к топливу 1:1. Это напрямую приводит к максимальному сокращению времени предварительного нагрева, что важно в производственных средах, где время цикла резки влияет на производительность. Для точной работы с более тонкими заготовками внутренний конус с концентрацией ацетилена обеспечивает целенаправленное нагревание с минимальным распространением, уменьшая зоны термического воздействия на деталях, где точность размеров имеет решающее значение.
Ацетилен имеет два существенных ограничения. Во-первых, его никогда нельзя использовать при давлении, превышающем 15 фунтов на квадратный дюйм — выше этого порога газ становится нестабильным и может взрывно разложиться без источника воспламенения. Этот потолок давления ограничивает максимально достижимую скорость потока, что, в свою очередь, ограничивает скорость резки очень толстых листов. Во-вторых, более высокая склонность ацетилена к обратному воспламенению по сравнению с альтернативными газами означает, что разрядники обратного воспламенения не являются обязательными — они являются требованием безопасности для любой кислородно-ацетиленовой установки. Газ также доступен только в баллонах с максимальной емкостью примерно 400 кубических футов, что делает его более дорогостоящим для поддержания поставок для операций резки больших объемов.
Пропан и пропилен: ниже температура, выше БТЕ
Пропан горит при температуре около 4600°F (2540°C) вместе с кислородом — значительно холоднее, чем ацетилен, — но его высокое содержание БТЕ во вторичном пламени делает его эффективным для нагрева больших масс стали и резки толстых листов на более низких скоростях. Более длительное время предварительного нагрева является приемлемым компромиссом в тех случаях, когда качество резки тяжелых сечений имеет большее значение, чем скорость цикла. Пропан широко доступен, его можно поставлять навалом или по трубопроводу, и он существенно дешевле ацетилена на единицу поставленного тепла.
Пропилен занимает среднее положение: его температура пламени около 5300°F (2930°C) близка к ацетилену, но его общее содержание БТЕ (суммарное первичное и вторичное пламя) примерно в два раза выше, чем у ацетилена на кубический фут газа. Эта комбинация делает пропилен предпочтительным выбором для резки толстой стали, косой резки, переработки лома и газопламенного напыления. Он также примерно на 50% дешевле, чем ацетилен, в 20 раз более стабилен (с очень низкой тенденцией к обратному воспламенению), а один 100-фунтовый баллон с пропиленом может заменить примерно пять больших баллонов с ацетиленом при типичной резке. Для предприятий, которые в настоящее время используют ацетилен для общей резки и хотят снизить затраты на газ без существенной потери производительности, пропилен является наиболее прямой альтернативой.
Как для пропана, так и для пропилена требуются наконечники горелки инжекторного типа, а не наконечники с одинаковым давлением, используемые с ацетиленом. Использование неправильного типа наконечника для используемого газа ухудшает качество резки и может создать угрозу безопасности — выбор наконечника должен соответствовать топливному газу.
Как режущая кромка влияет на подачу тепла
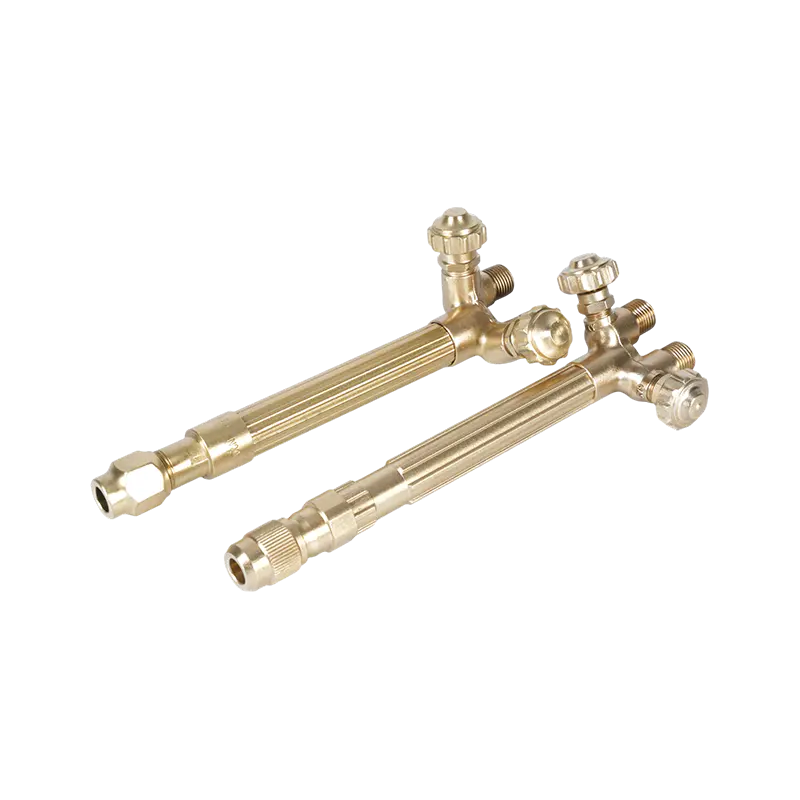
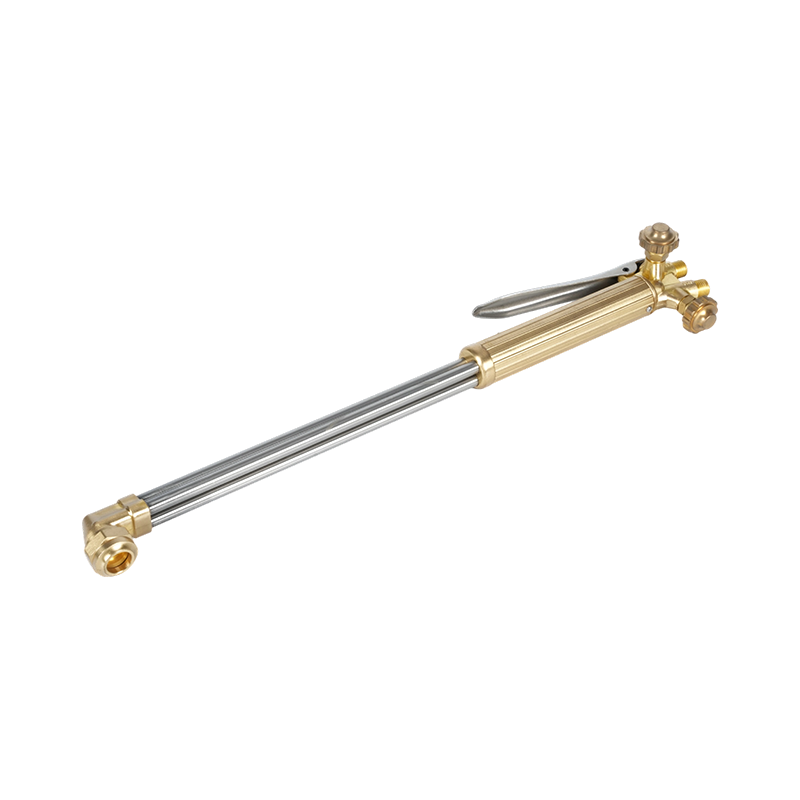
Режущий наконечник — это компонент, который преобразует давление и поток газа в эффективное пламя предварительного нагрева и поток режущего кислорода. Его конструкция — количество, размер и угол отверстий предварительного нагрева, а также диаметр центрального отверстия для кислорода для резки — определяет, как температура пламени передается на заготовку на практике, независимо от того, на что теоретически способен сам газ.
Наконечник, который слишком мал для данного применения, ограничивает поток кислорода и увеличивает время предварительного нагрева сверх того, что требует температура газа. Наконечник, который слишком велик для тонкого материала, распределяет тепло по более широкой площади, чем необходимо, увеличивая искажения и снижая качество резки. Изношенные или поврежденные наконечники — с увеличенными или деформированными отверстиями из-за повторяющихся циклов нагрева или неправильной очистки — создают неравномерное пламя, которое не может поддерживать постоянную температуру воспламенения по всей траектории разреза, что приводит к неровным краям и неразрезанным пятнам независимо от того, насколько горячо пламя теоретически.
Материал наконечника также имеет значение: наконечники, изготовленные с точными допусками на отверстие, сохраняют постоянные характеристики потока на протяжении всего срока службы, в то время как наконечники более низкого качества могут иметь отклонения в размерах, что приводит к нестабильным результатам с первого использования. Наконечники ацетиленовых резаков, предназначенные для высокотемпературной кислородной резки. спроектированы с учетом геометрии отверстия и характеристик материала, которые соответствуют требованиям давления и температуры кислородно-ацетиленовой смеси. Для установок на пропане и альтернативном топливе: наконечники пропановых резаков для установок на альтернативном топливе с высоким значением БТЕ используйте конструкцию инжектора, которая необходима альтернативным газам с более низким давлением для достижения правильного смешивания топлива с кислородом на наконечнике.

Управление температурой для безопасной и чистой резки
Эксплуатация резака в правильном температурном диапазоне – это не только вопрос безопасности, но и вопрос производительности. Перегрев корпуса горелки — из-за чрезмерного обратного пламени (кратковременное выскакивание пламени обратно в наконечник) или обратного удара пламени (возгорание пламени обратно в шланг или регулятор) — может повредить оборудование и создать серьезную опасность.
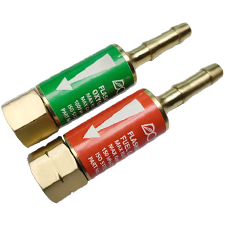
Обратный взрыв обычно возникает из-за касания наконечника детали, неправильного давления газа или загрязнения или повреждения отверстия наконечника. Пламя гаснет с резким хлопком, и его можно снова зажечь. Ретроспективный эффект более серьезен: пламя проходит мимо наконечника в корпус горелки и шланг, издавая шипящий или визжащий звук и потенциально достигая источника газа. Современные горелки устраняют этот риск с помощью пламегасителей — устройств, установленных между шлангом и корпусом горелки (или регулятором), которые содержат обратный клапан и термоотключатель для остановки обратного потока газа до того, как он достигнет цилиндров. Разрядники обратного импульса для безопасной работы резака являются обязательным компонентом безопасности любой кислородно-топливной системы, а не дополнительным аксессуаром, и их следует регулярно проверять на наличие повреждений или засоров.
Управление температурой во время резки также включает поддержание правильного расстояния между резаком и изделием. Слишком близкое расстояние приведет к загрязнению отверстия наконечника брызгами и может вызвать обратный эффект; слишком далеко, и пламя предварительного нагрева теряет эффективность, увеличивая время предварительного нагрева и ухудшая качество резки. Правильное расстояние зависит от размера наконечника и типа газа и указано в данных производителя наконечника для каждого номера наконечника.
Выбор правильной установки для ваших температурных потребностей
Практический вопрос не в том, «какой газ горит сильнее всего?» но «какая комбинация газа и наконечника обеспечивает эффективное и безопасное нагревание моего конкретного материала и области применения?» Ответ зависит от толщины стали, требуемого качества резки, объема производства и наличия газа.
Для стали тонкой и средней толщины (примерно до 1 дюйма), где качество и скорость резки являются приоритетами, стандартным выбором является кислородно-ацетиленовая резка с соответствующим ацетиленовым наконечником. Для резки толстых листов, переработки металлолома или операций с большими объемами, где стоимость газа является значимым фактором, пропилен с правильным наконечником инжектора обеспечивает производительность, близкую к ацетилену, при значительно меньших эксплуатационных расходах. Для периодического использования или в местах, где подача ацетилена нецелесообразна, пропан является надежной альтернативой с адекватной производительностью для большинства задач по резке конструкций.
Какая бы комбинация газа и наконечника ни была выбрана, рукоятка горелки, режущее приспособление и регуляторы должны быть совместимы с этим газом и рассчитаны на соответствующее давление. Полные комплекты резаков для установок кислородной резки предоставить подходящие компоненты — ручку, насадку, наконечники и шланги — которые разработаны для совместной работы при правильном давлении и скорости потока для данного типа газа. Для операторов, у которых уже есть ручка резака и которым необходимо добавить возможность резки, режущие приспособления, совместимые с основными системами рукояток горелок разрешить добавление функции резки без замены полной установки — при условии, что навесное оборудование рассчитано на используемый топливный газ.