
Что делает сварочное сопло — и почему это важно
Каждая сварка или резка начинается с пламени или дуги, но ни один из них не может работать надежно без сопла, направляющего то, что его окружает. Сопло является конечной точкой, через которую защитный газ, топливный газ или кислород выходит из корпуса горелки и достигает рабочей зоны. Его работа кажется простой. На практике он определяет все: от пористости сварного шва до качества реза и частоты остановок, чтобы очистить оборудование от брызг.
В процессах дуговой сварки в среде защитного газа, таких как MIG/GMAW, сопло создает защитную оболочку из защитного газа вокруг сварочной ванны, не позволяя атмосферному кислороду и азоту загрязнять расплавленный металл. Без достаточного газового покрытия сварной шов окисляется, появляется пористость и падают механические свойства. При кислородно-топливной резке и сварке сопло контролирует геометрию самого пламени, определяя соотношение пламени предварительного нагрева с потоком режущего кислорода и распространение тепла по заготовке.
Изношенное, засоренное сопло или сопло неправильного размера не только снижает качество, но и увеличивает затраты на расходные материалы и время простоя. Накопление брызг ограничивает поток газа, вызывая турбулентность, которая подрывает защитное покрытие. Отверстие сопла, слишком маленькое для данного применения, повышает противодавление, нарушая пламя или дугу. На практике понимание форсунки означает понимание половины того, что контролирует стабильность вашего процесса.
Типы сопел по способу сварки
Сопла не являются взаимозаменяемыми в разных процессах. Правильная отправная точка для выбора любого сопла — это определение используемого процесса сварки или резки — каждый из них имеет различную геометрию сопла, требования к материалам и функции.
Сопла MIG/GMAW представляют собой расходные детали цилиндрической или фасонной формы, которые крепятся к передней части сварочной горелки MIG и окружают контактный наконечник. Их основная функция — направлять защитный газ (обычно смеси, богатые аргоном или CO₂) на сварочную ванну. Они бывают надеваемыми и с резьбовым креплением. Насадные насадки устанавливаются и снимаются быстрее, что важно на высокопроизводительных линиях; насадки с резьбой обеспечивают более надежное газовое уплотнение и с меньшей вероятностью ослабнут при вибрации. Оба типа доступны в стандартной и сверхпрочной конструкциях, причем последняя имеет более толстые стенки и изоляторы, рассчитанные на ток 400–600 ампер.
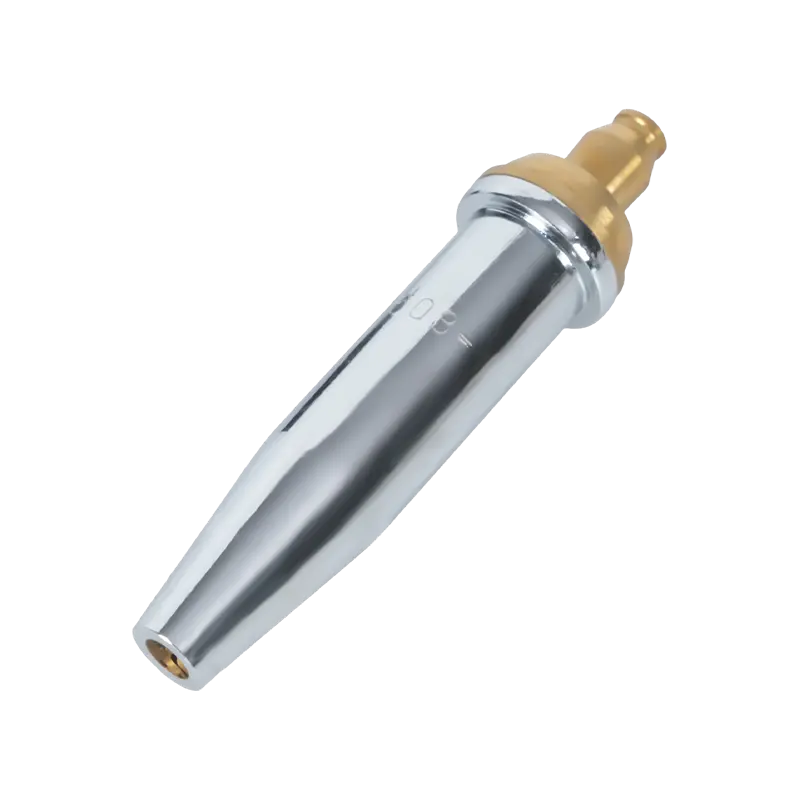
Сопла для кислородно-топливной резки и сварки — часто называемые режущими наконечниками или наконечниками горелки — действуют по-разному. Вместо защиты сварочной ванны они смешивают и направляют топливный газ (ацетилен или пропан) и кислород для получения точного высокотемпературного пламени. Режущие наконечники имеют центральное отверстие для подачи кислорода под высоким давлением, окруженное отверстиями для пламени предварительного нагрева; Пламя предварительного нагрева доводит сталь до температуры воспламенения, а затем струя режущего кислорода окисляет и выбрасывает расплавленный материал. Наконечники ацетиленовых резаков для газокислородной резки обеспечивают самое горячее пламя среди всех обычных топливных газов (около 3500°C), что делает их лучшим выбором для резки более толстой стали и для применений, требующих быстрого предварительного нагрева. Наконечники пропанового резака предназначены для стабильной подачи пламени. работают при более низкой температуре пламени, но обеспечивают более широкую и равномерную тепловую зону — особенно эффективны для нагрева, гибки и резки более тонких срезов, где концентрированное пламя ацетилена может вызвать локальную деформацию. Для применений, ориентированных исключительно на нагрев, а не на резку, нагревательные наконечники для контролируемого распределения пламени имеют несколько портов предварительного нагрева, предназначенных для равномерного распределения тепла по большей площади поверхности без центрального режущего кислородного канала.
Сопла TIG/GTAW (также называемые газовыми манжетами или цанговыми корпусами) направляют защитный газ аргон вокруг вольфрамового электрода. Обычно они изготавливаются из глиноземной керамики, стекла или газовых линз. В отличие от сопел MIG, чашки TIG не контактируют с деталью и выбираются в первую очередь с учетом диаметра вольфрама, доступа к стыку и необходимости ламинарного, а не диффузного потока газа. Газовые линзы в сборе, в которых используется сетчатая вставка для создания более ламинарного газового столба, предпочтительны для точных работ и сварки вне рабочего места, где надежная защита имеет решающее значение.

Объяснение форм сопел и размеров отверстий
В рамках каждой категории процессов геометрия сопла оказывает прямое влияние на газовое покрытие, доступность соединений и удаление брызг. Для сварки MIG для большинства применений подходят четыре формы:
- Цилиндрический (прямой): Отверстие постоянного диаметра от основания до кончика. Обеспечивает максимальный объем потока газа и является стандартным выбором для плоских или горизонтальных сварных швов без ограничений доступа. Размеры отверстий варьируются от ⅜ дюйма до ⅞ дюйма (приблизительно 10–22 мм), и, как правило, диаметр отверстия должен увеличиваться с увеличением силы тока — отверстия большего размера обеспечивают более высокие скорости потока газа, необходимые для покрытия более широких и горячих сварочных ванн.
- Форма бутылки (узкое место): Уменьшается до меньшего наружного диаметра возле рабочего конца. Уменьшенный профиль улучшает видимость и доступ к узким стыкам. Особенно хорошо подходит для автоматизированной и роботизированной сварки, поскольку узкий наконечник легче очищает приспособления и его можно более эффективно очищать с помощью станций развертывания горелки.
- Короткий и длинный конус: Постепенное сужение от основания к кончику. Хороший совместный доступ с лучшим покрытием газа, чем в бутылочной форме. Длинные конусы предпочтительны для сварки труб и угловых соединений; Короткие конусы обеспечивают баланс между доступностью и эффективностью потока газа для общего производства.
- Коническая: Более широкий, расширяющийся наружу профиль на кончике. Максимизирует зону покрытия газа — полезно для более широких сварочных ванн, более высоких тепловложений, а также при сварке оцинкованных металлов, при которых образуются большие взрывоопасные брызги. Более широкая горловина также делает развертывание с помощью станции очистки резака более эффективным в роботизированных установках.
Для наконечников для кислородной резки геометрия отверстия определяет форму потока кислорода для резки и схему предварительного нагрева. Цифры размера наконечника соответствуют толщине разрезаемого материала — большие цифры указывают на большие отверстия для кислорода и более высокие скорости потребления газа, соответствующие более толстой стали. Согласно Спецификация AWS для сварочных защитных газов и их классификации Состав газа и скорость потока являются стандартизированными параметрами, то есть геометрия отверстия сопла должна соответствовать типу и давлению используемого газа, а не выбираться изолированно.
Справочник по материалам: варианты из латуни, меди и с покрытием
Материал сопла влияет на две вещи: устойчивость к брызгам и управление температурой. Эти два свойства часто действуют в противоположных направлениях в зависимости от применения, поэтому ни один материал не доминирует во всех случаях использования.
Латунь обеспечивает лучшую устойчивость к брызгам, чем голая медь, в устройствах с более низкой силой тока (100–300 ампер). Брызги не так легко прилипают к латунным поверхностям, что означает более длительные интервалы между очистками. Однако латунь имеет более низкую температуру размягчения, чем медь — при более высокой силе тока или длительном времени горения дуги латунное сопло может деформироваться под воздействием длительного нагрева, что делает его непригодным для тяжелых работ. При использовании в качестве вставки в медный корпус латунь помогает сохранять внутренний диаметр сопла с течением времени, продлевая срок службы в условиях умеренного нагрева.
Медь проводит тепло более эффективно, чем латунь, что делает ее лучшим выбором для длительных работ при высоких температурах (более 300 ампер) и для более длительных сварочных циклов. Медные сопла быстрее поглощают и рассеивают тепло, снижая риск термической деформации. Медные сопла для тяжелых условий эксплуатации — с более толстыми стенками и изоляторами — являются стандартом для применений на 400–600 ампер при изготовлении конструкций и сварке тяжелых листов. Для наконечников для кислородной резки медь или высококачественные медные сплавы являются стандартным материалом именно из-за их способности выдерживать экстремальные температуры пламени резки, не деформируя и не разрушая геометрию отверстия.
Никелированные и хромированные Форсунки сочетают медный сердечник с поверхностным покрытием, которое более устойчиво к прилипанию брызг, чем голая медь или латунь. Покрытие также обеспечивает некоторую теплоизоляцию. Их основное применение — роботизированная и автоматизированная сварка, где длительные непрерывные циклы сварки являются обычным делом, а минимизация времени простоя на очистку напрямую влияет на производительность. Более длительный срок службы оправдывает более высокие первоначальные затраты в условиях крупносерийного производства.
Керамика насадки представляют собой новую категорию, в основном используемую при сварке TIG и некоторых специализированных применениях MIG. Их непроводящая поверхность означает, что брызги не могут электрически соединяться между соплом и контактным наконечником — вид отказа, который вызывает протекание тока через сопло и быструю деградацию. Керамические чашки TIG также выдерживают прямой контакт с горячими заготовками, не плавясь, что делает их полезными для сварки в узких канавках.

Три шага к выбору правильной насадки
Выбор становится простым, когда он следует фиксированной последовательности, а не пытается оценить все переменные одновременно.
Шаг 1 — Определить процесс и его рабочие параметры. Определите, является ли область применения сваркой MIG/GMAW, газокислородной резкой, газокислородным нагревом или TIG. Для дуговых процессов установите диапазон рабочей силы тока. Для кислородно-топливных процессов определите топливный газ (ацетилен или пропан) и толщину разрезаемого или нагреваемого материала. Эти параметры сразу сужают область применения: для сварки MIG с током 150 А требуется стандартное латунное или медное сопло; роботизированный цикл MIG на 500 А требует использования прочного медного сопла с покрытием; Для резки пропаном пластины толщиной 20 мм требуется пропановый наконечник, размер которого соответствует этой толщине материала. Сочетайте свои советы с правильными регуляторы давления газа в дополнение к настройке вашей горелки Не менее важно и то, что сопло может работать должным образом только тогда, когда давление газа постоянно находится в рекомендуемом диапазоне для данного размера наконечника.
Шаг 2 — Оцените совместную доступность. Может ли прямое цилиндрическое сопло достичь соединения, не загрязняя заготовку или крепеж? Если да, используйте его — отверстия большего диаметра максимизируют охват газа и минимизируют образование брызг. Если соединение находится в узком углу, глубокой канавке или внутреннем сварном шве трубы, перейдите к узкому месту или конусному профилю. Используйте наименьший внешний диаметр, который обеспечивает достаточное газовое покрытие для размера сварочной ванны, а не тот, который физически подходит. Уменьшение диаметра сопла ухудшает качество экранирования; превышение внешнего диаметра создает проблемы с зазором.
Шаг 3. Подберите материал в соответствии с температурными требованиями. Для работы с коротким циклом и меньшей силой тока латунь обеспечивает хорошую устойчивость к брызгам при более низкой стоимости. Для длительной работы при высоких температурах или большой силе тока перейдите на медь. Для автоматизированных или роботизированных приложений, работающих в почти непрерывных циклах, форсунки с металлическим покрытием сокращают частоту технического обслуживания настолько, чтобы компенсировать разницу в стоимости. Для кислородно-топливных применений всегда используйте наконечники из меди или медного сплава — латунные наконечники могут сломаться под воздействием термического удара кислородной струи под высоким давлением, что представляет собой такой же риск для безопасности, как и для производительности.
Техническое обслуживание, очистка и замена
Сопло, которое было очищено и правильно обслуживалось, во многом переживет новое сопло, которым пренебрегали. Режим отказа почти для всех сопел один и тот же: брызги скапливаются на внутреннем отверстии, ограничивают поток газа и создают турбулентность, подрывающую защитное покрытие. Качество сварного шва ухудшается до того, как сопло заметно выйдет из строя, а это означает, что повреждение часто происходит до того, как сварщик распознает проблему.
Наиболее эффективной профилактической мерой является состав для защиты от брызг (гель для погружения или распыление), наносимый на отверстие сопла перед началом сеанса сварки. Функция защиты от брызг предотвращает прилипание брызг к поверхности сопла, что позволяет легко удалить любые отложения во время или после сварки. Не полагайтесь на защиту от брызг как на замену периодической чистки; используйте его в качестве средства технического обслуживания, которое продлит интервал между чистками.
При необходимости очистки используйте плоскогубцы для расширения сопел или станцию для очистки горелки для механического удаления брызг. Не используйте отвертку или другой заостренный инструмент, который может поцарапать поверхность отверстия — шероховатая внутренняя поверхность ускоряет прилипание брызг в будущем и может изменить геометрию внутреннего потока газа. Для наконечников для кислородной резки очистите отверстия с помощью очистителя наконечников подходящего размера; очиститель наконечника слишком большого размера увеличивает отверстие, что постоянно ухудшает пламя или качество резки и означает, что наконечник необходимо заменить.
Замените сопло MIG, если отверстие имеет видимую деформацию, изолятор треснул или отсутствует, или когда после очистки между соплом и контактным наконечником образовались перемычки брызг. Насадки для кислородно-топливной резки заменяйте, когда расширение отверстия приводит к появлению мягкого или неравномерного пламени, которое невозможно исправить путем очистки, или когда посадочная поверхность повреждена и больше не плотно прилегает к режущему приспособлению. Эксплуатация изношенного сопла или наконечника не экономит деньги — потеря качества, доработка и потери газа из-за плохой защиты или ухудшения качества пламени обходятся дороже, чем сами расходные материалы.