
Короткий ответ — и почему это непросто
Да, нержавеющую сталь можно сваривать с мягкой сталью. Соединение достижимо, структурно прочно при правильном выполнении и встречается в реальных производственных работах в различных отраслях: выхлопные системы, оборудование для пищевой промышленности, структурные опоры, морская арматура и архитектурные металлические конструкции регулярно сочетают в себе эти два материала. Короткий ответ не подлежит сомнению.
Ответ усложняется тем, что следует за ним. Нержавеющая сталь и мягкая сталь различаются по скорости теплового расширения, теплопроводности, химическому составу и коррозионному поведению. Каждое из этих различий представляет вид разрушения, с которым не сталкивается стандартная сварка одного и того же материала. Сварите соединение неподходящим наполнителем, и зона термического влияния станет хрупкой. Неправильно управляйте нагревом, и нержавеющая сталь деформируется, а мягкая сталь тянется в противоположном направлении. Если оставить соединение незагерметизированным, в течение нескольких месяцев после его воздействия на поверхность мягкой стали начнется гальваническая коррозия. Чтобы дать правильный краткий ответ, необходимо понять все эти переменные до того, как зажжется дуга.
Металлургическая проблема: нагрев, расширение и разбавление
Основная трудность заключается в том, что нержавеющая и мягкая сталь по-разному реагируют на нагревание тремя способами.
Во-первых, тепловое расширение . Аустенитные нержавеющие стали (марки 304 и 316, наиболее часто встречающиеся в производстве) расширяются примерно на 50% больше, чем мягкая сталь, на градус повышения температуры. Когда вы свариваете их вместе, и обе стороны нагреваются неравномерно, сторона из нержавеющей стали во время сварки увеличивается больше, чем сторона из мягкой стали, и сильнее сжимается во время охлаждения. Это дифференциальное движение создает остаточное напряжение в соединении — напряжение, которое, если сварочный наплав недостаточно пластичен, чтобы поглотить его, приводит к растрескиванию по мере охлаждения узла.
Во-вторых, теплопроводность . Мягкая сталь отводит тепло от зоны сварки примерно в три раза быстрее, чем нержавеющая сталь. Это означает, что тепло концентрируется на нержавеющей стороне соединения, в результате чего оно дольше остается горячим, в то время как сторона из мягкой стали быстро остывает. Результатом является неравномерное распределение тепла, неравномерная деформация и тенденция к перегреву нержавеющей стороны, если сварщик не контролирует поступление тепла активно.
В-третьих, разбавление сварочной ванны . Когда два основных металла плавятся в сварочной ванне, их химический состав смешивается. Если химический состав присадочного металла не выбран с учетом этого разбавления — поглощения углерода из мягкой стали и уравновешивания содержания хрома и никеля из нержавеющей стали — образующийся наплавленный металл может содержать хрупкие мартенситные или сигма-фазовые структуры, которые ставят под угрозу как прочность, так и пластичность. Вот почему выбор наполнителя является самым важным техническим решением в этом типе шва.
Выбор присадочного металла: ER309L в качестве стандартного выбора
Присадочный металл соединяет два химически несовместимых основных материала. Его формула должна быть составлена таким образом, чтобы после разбавления образовался сварочный налет, совместимый с обеими сторонами соединения, а не только со стороной из нержавеющей стали или стороной из мягкой стали по отдельности.
ER309L — это стандартная наполнитель для соединений аустенитной нержавеющей и мягкой стали. Марка 309L содержит более высокое содержание хрома (23–25%) и никеля (12–14%), чем стандартные наполнители из нержавеющей стали, особенно с учетом разбавления углеродистой сталью. Когда мягкая сталь смешивается с сварочной ванной и снижает содержание сплава, повышенный исходный химический состав наплавки 309L компенсирует это, создавая окончательный состав сварного шва, который остается аустенитным, пластичным и устойчивым к коррозии. Обозначение «L» указывает на низкое содержание углерода — важный фактор, снижающий риск сенсибилизации (выделения карбидов на границах зерен) в зоне термического влияния нержавеющей стороны. Подробные рекомендации по выбору присадочного металла для различных марок нержавеющей стали см. Техническое руководство Hobart Brothers по сварке нержавеющей стали с рекомендуемым выбором присадочного металла в зависимости от применения предоставляет рекомендации для конкретных марок, учитывающие требования как к механическим, так и к коррозионным характеристикам.
ER312 является второстепенным выбором для соединений с неизвестным составом мягкой стали или с более высоким содержанием углерода. Марка 312 имеет даже более высокое содержание феррита, чем 309L, что придает ей большую устойчивость к горячему растрескиванию в условиях сильного разбавления. Он дороже и менее широко представлен на складе, чем 309L, что делает его правильным выбором, когда химический состав основного материала неясен, а не стандартным первым выбором.
Что нельзя использовать: присадку из мягкой стали (проволока ER70S-6 или ее эквивалент). Наполнитель из мягкой стали на стыке нержавеющей и мягкой стали образует сварочный налет, который ржавеет на линии стыка. Нержавеющая сторона в порядке; сам сварной шов корродирует. Стандартная присадка для нержавеющей стали (ER308L, наполнитель из того же материала для нержавеющей стали 304–304) также не подходит — в ней отсутствует повышенное содержание легирующих элементов, необходимое для того, чтобы выдержать разбавление углеродистой сталью, и она может создавать сварной шов с недостаточной коррозионной стойкостью на стороне нержавеющей стали.
Сварочные процессы: варианты TIG, MIG и ацетилен-кислородная сварка.
Для соединений нержавеющей и мягкой стали обычно используются три процесса, каждый из которых имеет свои преимущества.
ТИГ (ГТАВ) Это предпочтительный процесс для точных работ, материалов с тонким сечением (менее 3 мм) и применений, где внешний вид сварного шва имеет значение — оборудование общественного питания, архитектурные панели и видимые структурные соединения. TIG дает оператору максимальный контроль над подводом тепла, размером ванны и скоростью добавления наполнителя. Защитный газ аргон (100% аргон для работ с нержавеющей сталью) обеспечивает чистый сварной шов с минимальным разбрызгиванием и отсутствием шлака. Компромиссом являются скорость и требования к навыкам: TIG требует одновременного контроля силы тока, угла горелки, скорости перемещения и добавления наполнителя, что делает его непригодным для высокопроизводительных сред и операторов, которые не развили навыки работы с этим процессом.
МИГ (GMAW) с проволокой ER309L — лучший выбор для строительных и тяжелых работ. MIG быстрее, чем TIG, его легче освоить, и он способен эффективно обрабатывать более толстые участки материала. Защитный газ для сварки MIG из нержавеющей стали в мягкую сталь обычно представляет собой смесь с высоким содержанием аргона (98% Ar / 2% CO₂ или трисмесь аргона, гелия и CO₂); Стандартные защитные газы из мягкой стали с высоким содержанием CO₂ окисляют нержавеющую сторону и ухудшают коррозионную стойкость в зоне сварки.
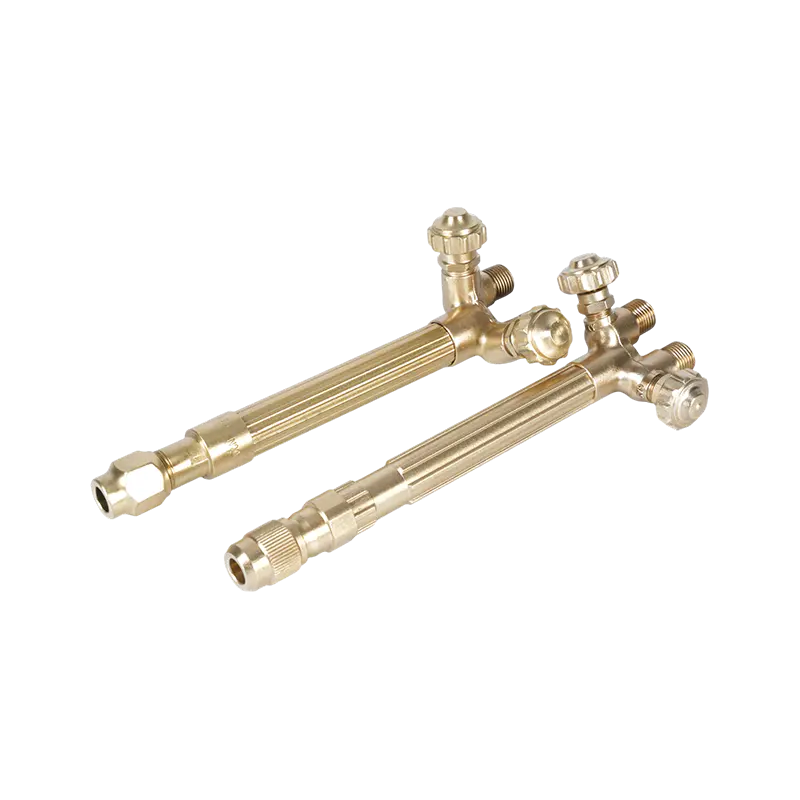
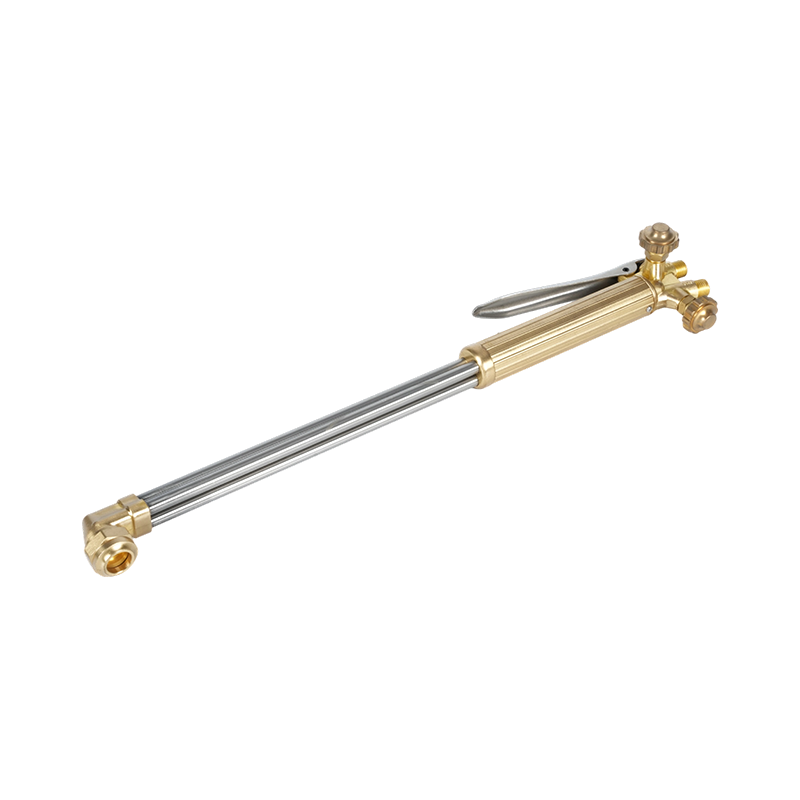
Кислородно-ацетиленовая сварка подходит для работы с тонкими листами и небольшими сечениями там, где оборудование TIG недоступно. Этот процесс требует тщательного управления теплом, поскольку открытое пламя передает тепло менее точно, чем электрическая дуга, что облегчает перегрев нержавеющей стороны. Нейтральное пламя — соотношение кислорода и ацетилена примерно 1:1 — является обязательным; окислительное пламя воздействует на слой оксида хрома на нержавеющей стали и приводит к пористости. А небольшая горелка для кислородно-ацетиленовой сварки и нагрева для точных работ дает оператору точный контроль пламени, необходимый для тонких соединений разнородных металлов, в то время как портативная газовая сварочная и нагревательная горелка для использования на месте расширяет эту возможность для ремонта на месте и изготовления на месте, где дуговое оборудование недоступно. Что касается самих сварочных наконечников, наконечники горелок для кислородно-ацетиленовой сварки для тяжелых условий эксплуатации выполнять более тяжелую работу, в то время как легкие наконечники кислородно-ацетиленовой сварочной горелки подходят для изделий из тонкого листового металла, где контроль нагрева является приоритетом.
| Процесс | Лучшее для | Наполнитель | Уровень навыков | Контроль тепла |
|---|---|---|---|---|
| ТИГ (ГТАВ) | Тонкий лист, точность, видимые стыки | стержень ЭР309Л | Расширенный | Отлично |
| МИГ (GMAW) | Конструктивное, тяжелое изготовление, производство | Провод ЭР309Л | Средний | Хорошо |
| окси-ацетилен | Тонкий лист, ремонт в полевых условиях, объекты без электроэнергии | стержень 309L | Средний | Умеренный |
Контроль тепла и управление искажениями
Управление теплом при сварке нержавеющей стали с мягкой сталью более требовательно, чем сварка одного и того же материала, поскольку обе стороны реагируют на тепло с разной скоростью. Цель состоит в том, чтобы обеспечить достаточное количество тепла для плавления, не позволяя нержавеющей стороне оставаться при высокой температуре достаточно долго, чтобы не произошла сенсибилизация или чрезмерная деформация.
Некоторые методы решают эту проблему напрямую. Обратная сварка — выполнение коротких сегментов сварного шва в направлении, противоположном общему перемещению — распределяет тепло вдоль соединения более равномерно, чем непрерывная сварка вперед, уменьшая концентрацию тепла, вызывающую коробление нержавеющей стали. Прерывистый нагрев , особенно актуально для кислородно-ацетиленовых работ, означает нагрев, паузу, чтобы дать нержавеющей стороне немного сбросить температуру, а затем возобновление. Это предотвращает накопление нержавеющей стали тепла, превышающего порог деформации.
Зажим и фиксация не являются обязательными для более длинных соединений. Поскольку нержавеющая сторона расширяется больше и остывает медленнее, незафиксированное соединение будет растягиваться и скручиваться по мере сварки. Прихватка через регулярные промежутки времени перед выполнением полных буртиков и крепление сборки к плоской крепежной пластине или прочной опоре обеспечивает выравнивание соединения при термоциклировании. Используйте проволочные щетки, предназначенные для нержавеющей стали, на стороне нержавеющей стали, а специальные щетки из мягкой стали — на другой стороне: перекрестное загрязнение частицами углеродистой стали на поверхности нержавеющей стали создает пятна ржавчины, которые со временем превращаются в ямки коррозии.
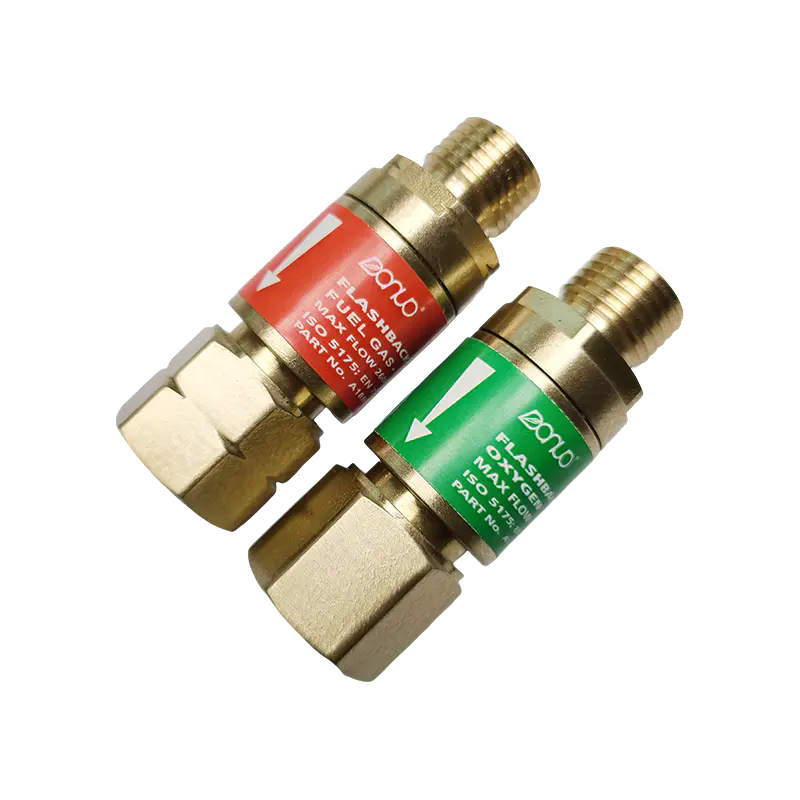
При выполнении нескольких проходов сварки дайте шву остыть между проходами. Наложение горячего прохода на горячий проход на стыке нержавеющей и мягкой стали увеличивает поступление тепла и может привести как к сенсибилизации нержавеющей стали, так и к чрезмерному росту зерен в зоне термического воздействия мягкой стали. ацетиленовый разрядник для безопасности сварки должен быть установлен на входе горелки в любой кислородно-ацетиленовой установке, используемой для длительных сварочных операций, где повторяющиеся циклы нагрева могут создавать колебания давления, вызывающие обратные вспышки.
Послесварочная обработка: долгосрочная защита соединения
Структурно прочный сварной шов между нержавеющей и мягкой сталью — это только половина дела. Если не лечить, соединение выйдет из строя из-за коррозии задолго до того, как оно выйдет из строя механически, потому что два металла, находящиеся в электрическом контакте с присутствующей влагой, создают гальванический элемент, который ускоряет ржавчину на стороне мягкой стали.
Гальваническая коррозия происходит потому, что нержавеющая сталь более электрохимически благородна, чем мягкая сталь. В присутствии электролита (влага, соленая вода) мягкая сталь действует как жертвенный анод и корродирует быстрее, чем в изолированном виде. Чем агрессивнее среда, тем быстрее протекает этот процесс. При использовании в сухих помещениях гальванические эффекты минимальны. При эксплуатации на открытом воздухе, в морской среде или в условиях повышенной влажности соединение нуждается в активной защите.
Со стороны нержавеющей стали, пассивация - обработка азотной или лимонной кислотой в соответствии с ASTM A967 - восстанавливает слой оксида хрома, разрушенный под воздействием тепла сварки, возвращая поверхности нержавеющей стали ее расчетный уровень коррозионной стойкости. Этот этап является стандартной практикой в пищевой, фармацевтической и морской промышленности при производстве нержавеющей стали, и его нельзя пропускать везде, где поверхность нержавеющей стали будет подвергаться воздействию коррозионно-активных веществ.
Со стороны мягкой стали, герметизация и покрытие являются основной защитой. Краска, эпоксидная грунтовка или грунтовка с высоким содержанием цинка, нанесенная на сторону из мягкой стали, прерывает путь проникновения влаги, вызывающий гальваническую коррозию. Для погружного или морского применения цинковый жертвенный анод, прикрепленный к стороне из мягкой стали, обеспечивает электрохимическую защиту, преимущественно корродируя вместо стали. Герметизация места сварки соответствующим герметиком предотвращает попадание влаги в саму линию соединения — часто это наиболее уязвимое место, где может начаться щелевая коррозия, даже если окружающие поверхности покрыты покрытием.
Соединение нержавеющей и мягкой стали, выполненное с использованием подходящего присадочного металла, контролируемого тепловложения и надлежащей послесварочной обработки, будет соответствовать сроку службы окружающей конструкции. Пропуск любого из этих шагов заметно сокращает эту жизнь, поэтому короткий ответ («да, вы можете») полезен только тогда, когда за ним стоит весь процесс.