
Две вещи в отрасли называются «кабельной сваркой», и их путаница приводит к потере времени. Во-первых, это сам сварочный кабель — тяжелый гибкий проводник, по которому ток передается от сварочного аппарата к электроду и обратно. Второй — это процесс сварки или пайки кабелей, задача, которая встречается в электроинфраструктуре, судостроении и техническом обслуживании тяжелой промышленности. Оба имеют значение, и оба имеют реальные последствия при неправильном обращении.
В этом руководстве рассказывается о конструкции, выборе и безопасном использовании сварочных кабелей, а также о том, где используется газосварочное оборудование для соединения кабельных наконечников и проводников.
Что на самом деле означает сварка кабеля
В большинстве технических и коммерческих контекстов «сварочный кабель» относится к проводникам вторичной цепи, используемым в системах дуговой сварки. Это гибкие провода, которые соединяют источник сварочного тока с электрододержателем на одном конце и с зажимом заземления заготовки на другом. Без них не протекает ток, не образуется дуга и не происходит сварка.
Второе значение более буквальное: процесс сварки или пайки концов или тел кабелей вместе — соединение медных проводников, подключение наконечников к проводам большого сечения или термосращивание изолированных пучков кабелей. Это часто встречается в работах энергетической инфраструктуры, горнодобывающих операциях, военно-морском строительстве и везде, где для проводов большого сечения требуется постоянное соединение с низким сопротивлением, а не механический разъем.
Оба приложения сталкиваются с одной и той же фундаментальной проблемой: сильный ток, высокая температура и сложные физические условия, которые наказывают за неправильно выбранное или плохо обслуживаемое оборудование.
Как устроены сварочные кабели
Сварочный кабель не является стандартным электрическим кабелем, введенным в эксплуатацию. Он спроектирован с нуля для многократного изгиба, воздействия тепла, сварочных брызг и грубого обращения на рабочих площадках, где ничто не остается чистым или неподвижным в течение длительного времени.
Дирижер это всегда тонкожильная медь. В то время как стандартный строительный провод может состоять из нескольких толстых жил, в сварочном кабеле используются сотни медных жил толщиной с волос, связанных вместе. Именно это придает кабелю характерную гибкость — он сгибается без перекручивания, скручивается без трещин и разматывается без памяти. Двумя наиболее распространенными классами прядей являются класс K (пряди 30 AWG, отраслевой стандарт для ручной сварки и портативных источников питания общего назначения) и класс M (пряди 34 AWG, более гибкий вариант, используемый в роботизированных сварочных манипуляторах, установках в ограниченном пространстве и при работе на трубопроводах).
Изоляционная куртка термореактивный, а не термопластичный. Преобладающими материалами являются EPDM (мономер этиленпропилендиен) и неопрен. Оба материала устойчивы к брызгам при сварке, истиранию, влаге и воздействию ультрафиолета. EPDM лучше выдерживает экстремальные температуры и сохраняет гибкость в холодных условиях. Неопрен обеспечивает более высокую устойчивость к маслам и жидкостям на нефтяной основе. Ни один из них не работает хорошо при длительном контакте с бензином или аналогичными углеводородами, что является важным фактором на рабочих площадках, где топливо и сварочное оборудование находятся в одном и том же пространстве.
Большинство сварочных кабелей рассчитаны на напряжение 600 В, хотя существуют и кабели на 100 В для конкретных применений с низким напряжением. Номинальная рабочая температура обычно составляет 90°C или 105°C в зависимости от используемого изоляционного состава.
Выбор подходящего сварочного кабеля для работы
Выбор кабеля зависит от трех переменных: токовой нагрузки, общей длины цепи и типа изоляции. Неправильное использование любого из них приводит к падению напряжения, перегреву, ускоренному износу кабеля или полному выходу из строя под нагрузкой.
Мощность — максимальный ток, который может выдержать кабель без превышения номинального превышения температуры. Кабель 2/0 AWG выдерживает ток примерно 200 ампер при общей длине цепи 50 футов. Кабель 4/0 AWG выдерживает примерно 300 ампер той же длины. Это не жесткие максимальные значения — рабочий цикл имеет значение. Кабель, рассчитанный на ток 200 А при рабочем цикле 60%, перегреется, если постоянно работать при таком токе.
Длина кабеля усугубляет проблему. Сопротивление увеличивается с длиной, что означает увеличение падения напряжения и уменьшение эффективной мощности на дуге. Практическое правило — увеличивать сечение кабеля как минимум на один AWG на каждые 50 дополнительных футов общей длины цепи сверх базовой линии. Сварщику на 300 ампер с общей длиной кабеля 100 футов требуется 3/0 AWG, а не 2/0 AWG, которого было бы достаточно при длине 50 футов. Если сомневаетесь, выбирайте больший размер: кабель большего размера охлаждается, служит дольше и сохраняет качество дуги.
Тип изоляции сводится к окружающей среде. EPDM — правильный выбор для большинства сварочных операций, особенно при работе на открытом воздухе или в условиях холодного климата. Неопрен является лучшим вариантом там, где вероятен контакт кабеля с маслами, смазочно-охлаждающими жидкостями или смазкой. В средах, где оборудование для газовой резки и системы дуговой сварки работают в непосредственной близости (обычная установка в производственных цехах и на верфях), выбирайте изоляцию, способную выдерживать случайное тепловое воздействие от работы горелки, а также сварочные брызги.
| Кабель AWG | Прибл. Мощность | Типичное применение |
|---|---|---|
| 2 АРГ | До 150А | Легкая MIG-сварка, дуговая сварка для любителей |
| 1/0 AWG | До 200А | MIG/TIG для средних условий эксплуатации, общее производство |
| 2/0 AWG | До 250А | Сверхпрочная контактная сварка, конструкционная сталь |
| 3/0 AWG | До 300А | Промышленная дуговая сварка, длинные кабели |
| 4/0 AWG | До 400А | Высокопроизводительная сварка, трубопроводы, судостроение |
Где подходит газосварочное оборудование
Оборудование для дуговой сварки и газокислородной сварки часто работают бок о бок, и есть определенные задачи, в которых газовое оборудование играет ведущую роль, особенно при заделке кабелей и пайке наконечников.
Прикрепление медных наконечников к сварочным кабелям большого сечения требует контролируемого концентрированного нагрева для подачи припоя или присадочного металла в корпус наконечника и пучок жил без обратного прожига изоляции или окисления меди. Обжим сопротивлением решает эту проблему механически, но для постоянных соединений с высокой проводимостью — особенно в горнодобывающей, морской и тяжелой промышленности — паяное соединение с газовым нагревом обеспечивает более низкое сопротивление и лучшую долговременную надежность, чем обжатое соединение при повторяющихся термоциклических воздействиях.
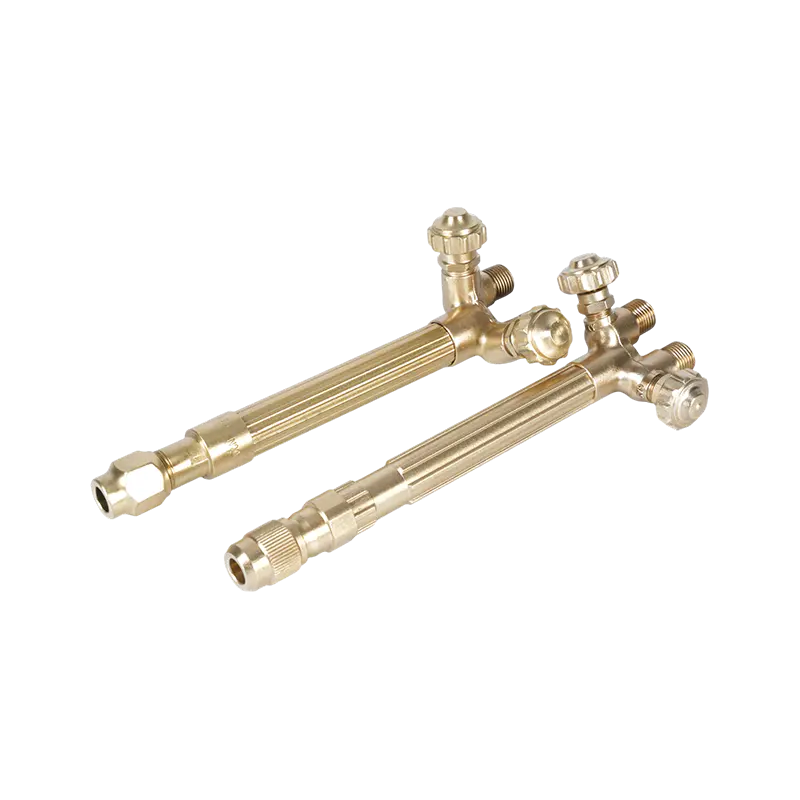
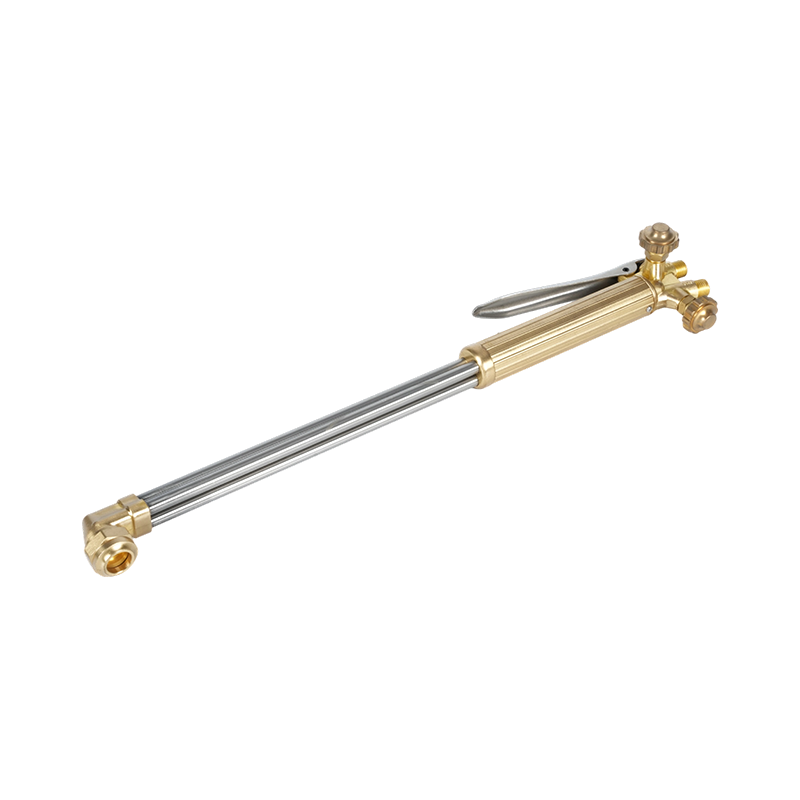
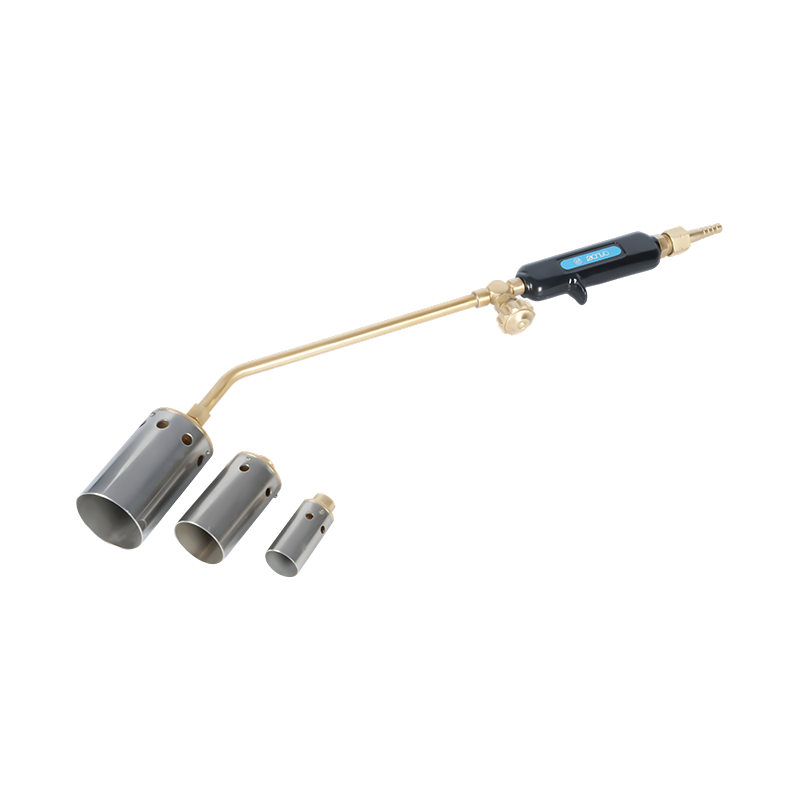
Кислородно-ацетиленовые нагревательные горелки, предназначенные для точной пайки и соединения кабелей. обеспечить локализованную регулируемую тепловую мощность, необходимую для этого процесса. Возможность регулировать размер пламени и интенсивность нагрева означает, что область соединения достигает температуры пайки без перегрева прилегающей изоляции — баланс, которого трудно достичь с помощью более крупного пламени резки или сварки. Для полевых работ, где важна мобильность, портативная газовая сварочная и нагревательная горелка для полевых работ обеспечивает ту же точность в компактном формате, подходящем для ограниченного пространства и удаленных объектов.
Оборудование для газового нагрева также используется для предварительного нагрева мест заделки кабелей перед лужением, для удаления корродированных или заклинивших кабельных наконечников на устаревшем оборудовании, а также для смягчения и восстановления внешней изоляционной оболочки во время операций по ремонту кабеля, когда полная замена нецелесообразна.
Безопасность при сварке кабеля: что требует OSHA
Сварочные кабели пропускают большой ток в сложных условиях, и нормативные требования существуют не зря. Под Стандарт дуговой сварки OSHA в строительной отрасли (29 CFR 1926.351) Все кабели для дуговой сварки и резки должны быть полностью изолированы, гибки и рассчитаны на максимальный ток выполняемой работы. Стандарт также определяет, что кабель не должен подвергаться ремонту или сращиванию на протяжении как минимум десяти футов от конца электрододержателя. При соединении кабелей разъемы должны быть изолированы и рассчитаны как минимум на ту же емкость, что и сам кабель.
Кабели с поврежденной изоляцией, оголенными проводниками или неисправными соединениями следует вывести из эксплуатации. Общий отраслевой стандарт OSHA идет дальше: в большинстве случаев он требует замены, а не ремонта поврежденных сварочных проводов. Попытка заклеить порез или потертость изоляции и продолжить использование кабеля является одновременно нарушением требований и реальным риском поражения электрическим током.
Дополнительные требования безопасности, характерные для условий сварки кабелей, включают:
- Сварщики не должны обматывать или обматывать электродные кабели вокруг какой-либо части тела во время сварки.
- Кабели заземления должны иметь токовую нагрузку, равную или превышающую общую мощность сварочных агрегатов, которые они обслуживают.
- Все корпуса аппаратов для дуговой сварки должны быть заземлены через сетевой кабель или отдельный заземляющий проводник.
- Кабели должны храниться вдали от источников тепла, острых кромок и мест защемления, которые могут повредить изоляцию.
Когда газовое оборудование работает в одном помещении со сварочными кабелями и электросварочными системами, требуется дополнительный уровень безопасности. Кислородно-топливные линии и электрические провода должны прокладываться отдельно, чтобы предотвратить повреждение газовых шлангов брызгами дуги или повреждение изоляции кабеля из-за утечек газа. Разрядники обратного воспламенения, защищающие газопроводы в условиях сварки с сильными токами. являются важным оборудованием там, где газовые горелки и дуговые системы находятся в одном рабочем пространстве — ретроспективное событие вблизи незащищенной линии подачи газа гораздо более опасно, чем любая опасность по отдельности. Полный обзор требований безопасности со стороны горелки можно найти в руководстве по Меры предосторожности при работе с резаком, которые должен соблюдать каждый оператор охватывает полный протокол.
Проверка и обслуживание сварочных кабелей
Сварочные кабели выходят из строя то постепенно, то внезапно. Постепенная фаза — растрескивание изоляции, усталость медных жил, ослабление разъемов — полностью поддается контролю при тщательном осмотре перед использованием. Внезапная фаза обычно включает короткое замыкание, вспышку дуги или неисправность оборудования, которая останавливает производство и может травмировать персонал.
Перед каждой сменой проверяйте по всей длине как электродный, так и рабочий провод на наличие трещин изоляции, порезов или повреждений от истирания. Особое внимание уделите концам кабелей возле разъемов и держателей, где концентрируются механические нагрузки. Проверьте все соединения на герметичность и наличие коррозии: незакрепленный наконечник или медное соединение с зеленоватым оттенком создают сопротивление, которое приводит к выделению тепла и ухудшению качества дуги.
Изоляция кабелей из EPDM и неопрена эластична, но не нерушима. Распространенными источниками повреждений являются перекатывание оборудования по кабелям, кабели, натянутые на острые края конструкции, а также длительный контакт с искрами или теплом резака. Прокладка кабелей через защитные рукава в местах с интенсивным движением и по возможности подальше от пола значительно продлевает срок службы.
Заменяйте кабели вовремя, а не только в случае неисправности. Кабель, находившийся в интенсивной ежедневной эксплуатации в течение двух или более лет, накопил значительную усталость жил жил, даже если внешняя оболочка выглядит неповрежденной. Сопротивление усталого кабеля заметно выше, чем у нового кабеля того же размера, а ухудшение характеристик дуги становится реальным еще до появления каких-либо видимых повреждений. Наличие запасных проводов на месте означает, что замена кабеля займет несколько минут, а не выключает всю сварочную станцию.