
Почему нержавеющая сталь требует другого подхода
Нержавеющая сталь устойчива к коррозии благодаря содержанию в ней хрома (обычно 10 % и выше), который образует на поверхности пассивный оксидный слой. Именно этот слой делает сварку неумолимой. Тепло является центральной проблемой: нержавеющая сталь проводит тепло примерно на треть эффективнее, чем мягкая сталь, а это означает, что энергия дуги остается концентрированной вблизи зоны сварки, а не рассеивается. Результатом является быстрое нагревание, повышенный риск деформации и – если температура слишком высокая – явление, называемое сенсибилизацией, когда карбиды хрома осаждаются на границах зерен, и металл теряет свою коррозионную стойкость именно там, где это необходимо больше всего.
Загрязнение является второй важной переменной. Проволочная щетка из углеродистой стали, шлифовальный диск, который ранее соприкасался с мягкой сталью, или масло от голых рук на основном металле могут привести к попаданию инородного материала в зону сварки, вызывая пористость или возможную ржавчину. Сварка нержавеющей стали — это процесс, в котором подготовка определяет большую часть конечного качества сварного шва. Контроль параметров нагрева и загрязнения до начала дуги — это то, что отличает чистые, устойчивые к коррозии сварные швы от тех, которые выходят из строя в процессе эксплуатации.
Хорошей новостью является то, что этому процессу можно научиться. Сварка TIG, MIG и контактная сварка работают с нержавеющей сталью, каждая из которых подходит для различной толщины материала и условий применения. Понимание того, какой процесс использовать и почему — это первое правильное решение.
Выбор правильного процесса сварки
На практике при сварке нержавеющей стали доминируют три процесса. У каждого есть определенная золотая середина.
TIG-сварка (GTAW) это выбор точности. Неплавящийся вольфрамовый электрод создает дугу, а присадочный стержень подается вручную, что дает сварщику полный независимый контроль над подводом тепла и скоростью нанесения присадочного материала. Работая на DCEN (отрицательный электрод постоянного тока) со 100% аргоновой защитой, TIG обеспечивает самые чистые сварные швы на нержавеющей стали — практически без брызг, отличный внешний вид шва и минимальную зону термического влияния при хорошей технике. Это стандарт для тонкого листа (менее 3 мм), труб, пищевого оборудования и любых применений, где готовый сварной шов будет виден. Компромисс — скорость: сварка TIG медленная, а для развития необходимой ловкости рук требуется практика.
МИГ-сварка (GMAW) подходит для более тяжелых секций и больших объемов производства. Проволока подается непрерывно, что значительно увеличивает скорость наплавки по сравнению с TIG. Для нержавеющей стали используется стандартная техника нажима — удержание пистолета под углом примерно 90 градусов с углом перемещения 5–15 градусов — что обеспечивает лучшее покрытие лужи газом. Выбор защитного газа более сложен, чем для углеродистой стали: чистый CO₂ повреждает нержавеющую сталь, а чистый аргон образует холодную, вялую дугу. Наиболее распространенными рабочими газами являются три смеси 90% гелия, 7,5% аргона и 2,5% CO₂ для переноса при коротком замыкании или смесь 98% аргона и 2% кислорода для переноса на распылительной дуге. Неправильная газовая смесь является одной из наиболее частых причин плохих результатов сварки нержавеющей стали MIG.
Ручная сварка (SMAW) является наиболее щадящим из трех с точки зрения подготовки поверхности и пригоден для полевых работ или для более толстых срезов, где оборудование TIG или MIG нецелесообразно. Электроды (E308, E316 или E309 для соединений из разнородных металлов) содержат флюс, который создает собственную защиту, устраняя необходимость во внешнем газе. Тепловложение выше и менее контролируемо, чем при сварке TIG, что делает коробление тонких срезов реальным риском. Для структурного ремонта и тяжелого производства палка — практичный и эффективный вариант.
| Процесс | Лучший диапазон толщины | Защитный газ | Контроль тепла | Уровень навыков |
|---|---|---|---|---|
| ТИГ (ГТАВ) | От тонкого до среднего (идеально <3 мм) | 100% Аргон | Отлично (ножная педаль/пульс) | Высокий |
| МИГ (GMAW) | От среднего до толстого (3 мм) | Три-микс или смесь Ar/O₂ | Хорошо (скорость подачи проволоки/напряжение) | Умеренный |
| Палка (SMAW) | Толстые секции/ремонт в полевых условиях | Нет (экранированный) | Ограниченный | Умеренный |
Подготовка поверхности и контроль загрязнения
Подготовка к сварке нержавеющей стали более строгая, чем к сварке углеродистой стали, и правила следует рассматривать как не подлежащие обсуждению. Первый — это разделение инструментов: держите специальный набор щеток, шлифовальных машинок и зажимов только для нержавеющей стали. Когда проволочная щетка или абразивный диск контактирует с углеродистой сталью, они содержат железные загрязнения, которые при контакте переходят на нержавеющую сталь, внедряя частицы, которые разъедают и подрывают пассивный слой. Маркируйте инструменты и последовательно обеспечивайте разделение.
Перед сваркой поверхность должна быть очищена от масла, жира, краски, чернильных следов и окисления. Ацетон или специальный обезжириватель для нержавеющей стали, нанесенный на чистую ткань, справится с органическими загрязнениями. При окислении или прокатной окалине на кромках реза используйте абразив, не содержащий железа, или лепестковый диск, предназначенный для нержавеющей стали. Никогда не используйте диск, который соприкасался с углеродистой сталью. Метод резки также имеет значение: плазменная и лазерная резка для нержавеющей стали предпочтительнее кислородно-ацетиленовой резки, поскольку они позволяют избежать загрязнения углеродом на кромке реза. Если кислородно-ацетиленовая резка неизбежна, перед сваркой кромку необходимо отшлифовать.
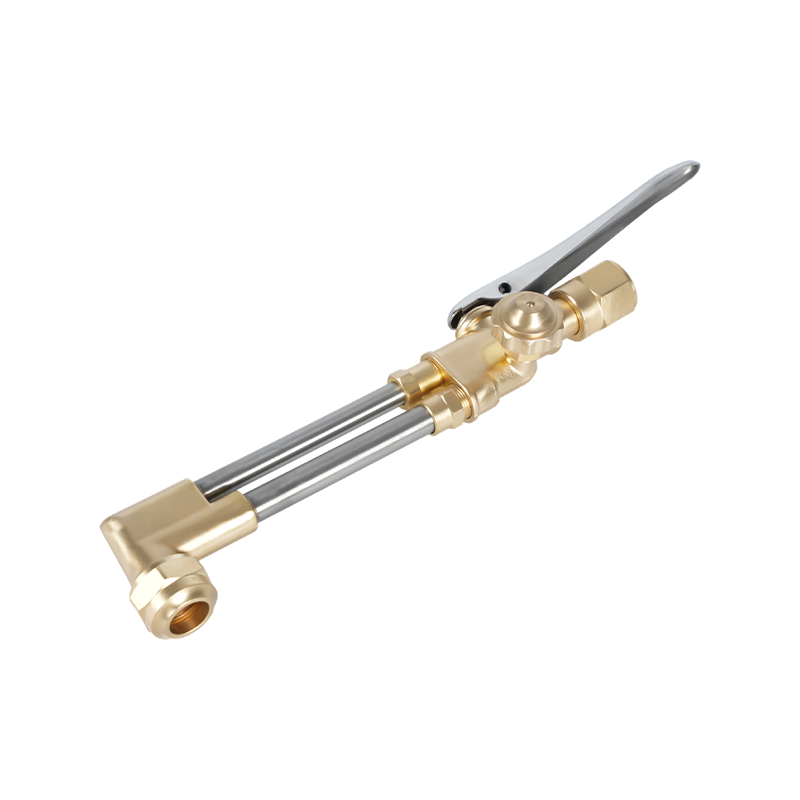
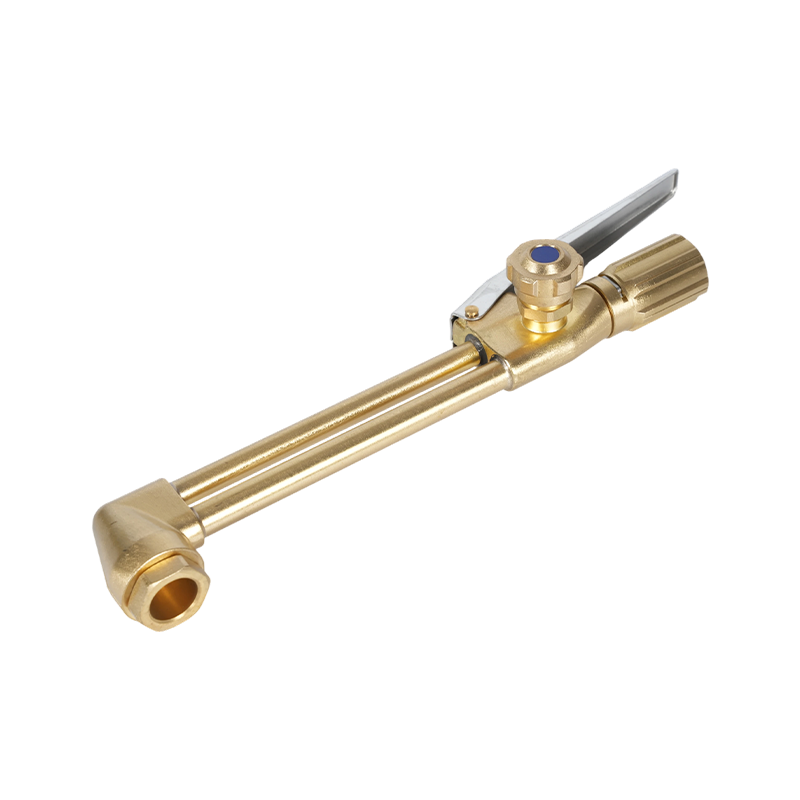
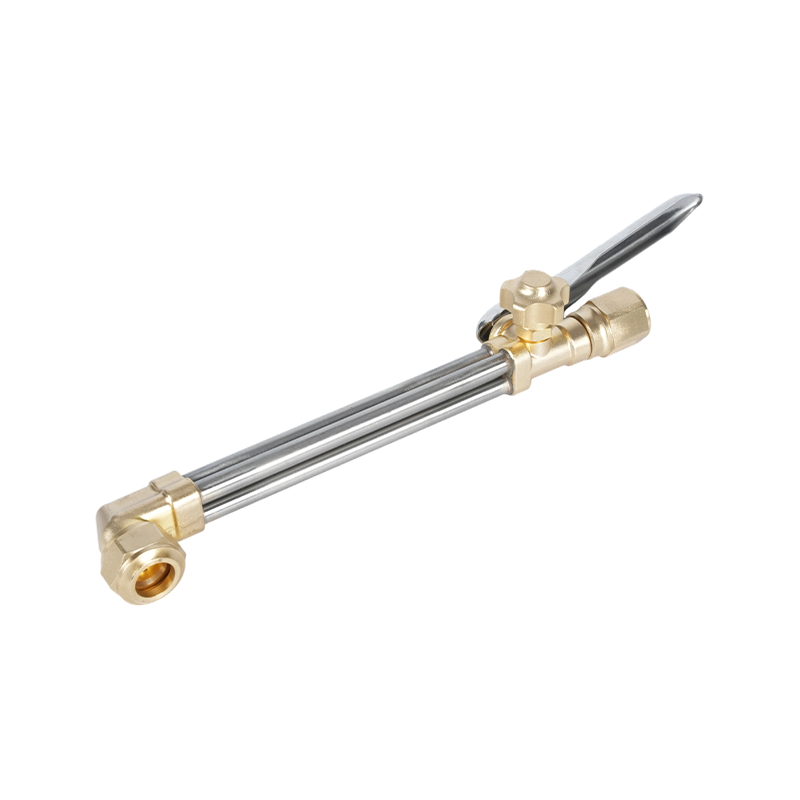
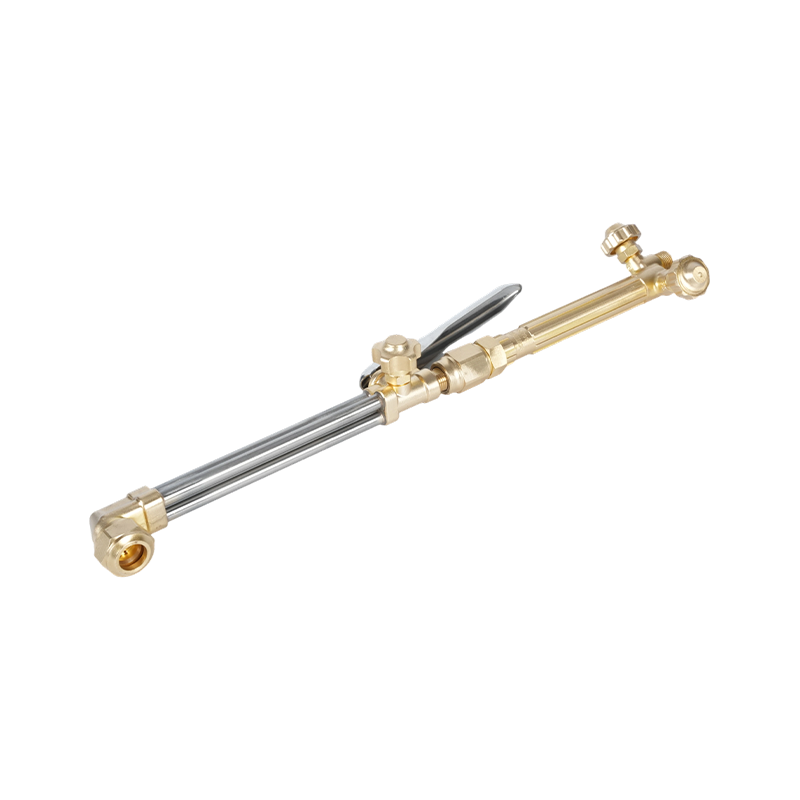
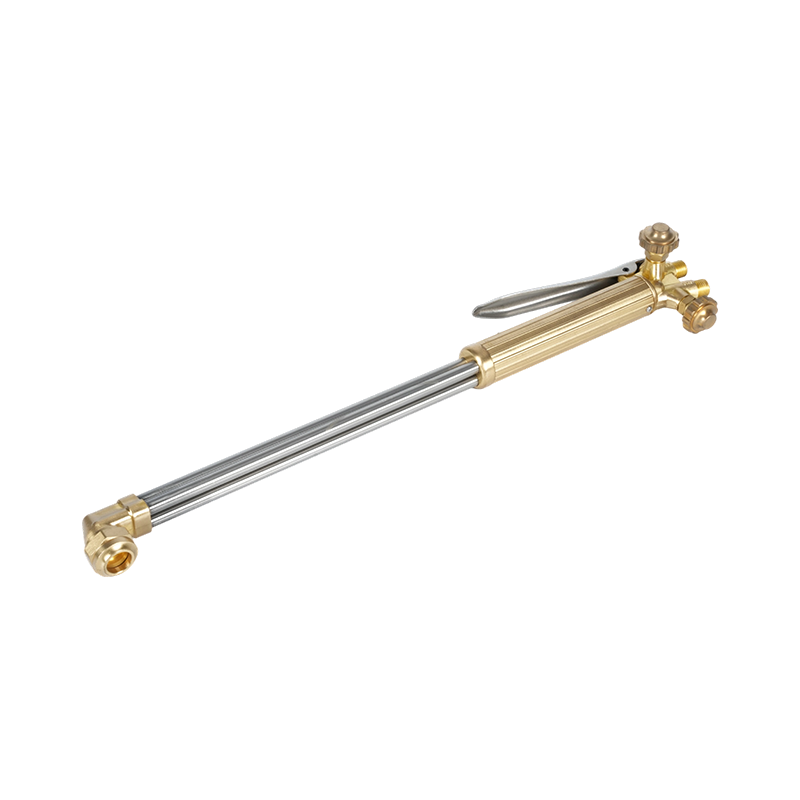
Соединение суставов должно быть плотным. Корневые зазоры, превышающие 1,5 мм, повышают риск прожога и неравномерного проникновения корней, особенно на тонком материале. Прихваточные сварные швы с интервалом 50 мм или менее удерживают соединение в нужном положении и уменьшают деформацию во время основного сварного шва. А режущее приспособление и система рукояток горелки рассчитаны на точный контроль газа является подходящим инструментом для любой кислородной резки или работ с предварительным нагревом, предшествующих сварке нержавеющей стали, обеспечивая равномерную подачу пламени без загрязнения зоны резки.
Контроль тепла: основная техническая задача
Управление теплом при сварке нержавеющей стали сводится к двум целям: достижение полного плавления без перегрева основного металла и равномерное распределение тепла для предотвращения деформации. Оба требуют продуманной техники, а не полагаются на машину в качестве компенсации.
Межпроходная температура является ключевым параметром управления при многопроходной сварке. Максимальная температура между проходами для аустенитных нержавеющих сталей (наиболее часто встречающихся марок 304 и 316) обычно поддерживается на уровне 150°C (300°F). Превышение этого значения может привести к выделению карбидов и сенсибилизации. При TIG импульсная настройка снижает среднее тепловложение без ущерба для проникновения: пиковый ток обеспечивает плавление, а фоновый ток позволяет металлу слегка охлаждаться между импульсами. При сварке MIG регулировка скорости подачи проволоки и напряжения дает аналогичный эффект; меньший диаметр провода также снижает требуемый ток для заданной глубины проникновения.
При более длинных сварных швах пропускайте сварку (периодическое перемещение к другому участку соединения вместо непрерывной сварки в одном направлении) распределяет тепло более равномерно и уменьшает температурный градиент, вызывающий коробление. Сварка обратным шагом — сварка небольших участков в направлении, противоположном общему ходу сварного шва, — это еще один эффективный метод управления накоплением тепла в ограниченных участках. Охлаждающие стержни, медные опорные пластины и радиаторы, расположенные рядом с зоной сварки, также поглощают избыточную энергию и поддерживают температуру между проходами в заданном диапазоне.
Точное давление газа на регуляторе так же важно, как и сама техника сварки. Недостаточный поток защитного газа оставляет сварочную ванну незащищенной, что приводит к окислению и пористости. Чрезмерный поток создает турбулентность, которая затягивает атмосферный воздух в щит. Калиброванный регулятор давления газа, адаптированный к процессу сварки и требованиям к скорости потока Это базовый контроль для поддержания равномерного покрытия газа по всему сварному шву.
Основы оборудования: горелки, наконечники и безопасность
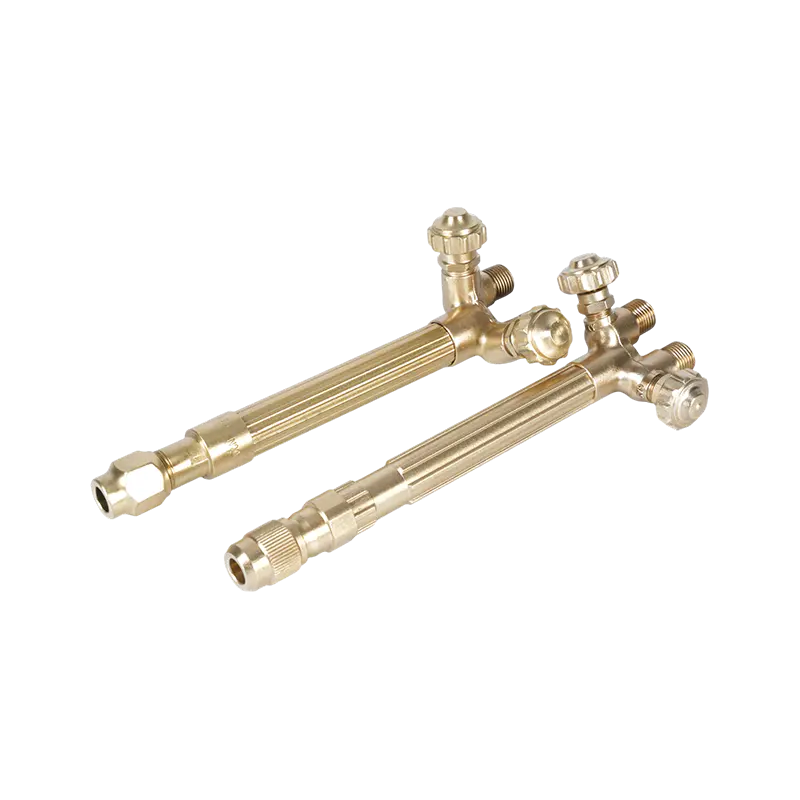
Горелка и расходные материалы для нее — это место пересечения техники и оборудования. Для кислородно-топливных работ, связанных с производством нержавеющей стали (предварительный нагрев ферритных или мартенситных марок, снятие напряжений после сварки или операции резки заготовки перед сваркой), качество горелки и техническое обслуживание напрямую влияют на результат. Ухоженный нагревательная горелка, предназначенная для точного контроля пламени при металлообработке. обеспечивает контролируемое и постоянное тепловложение, необходимое для нержавеющей стали, без скачков напряжения или обратных вспышек, которые загрязняют рабочую зону или повреждают основной металл.
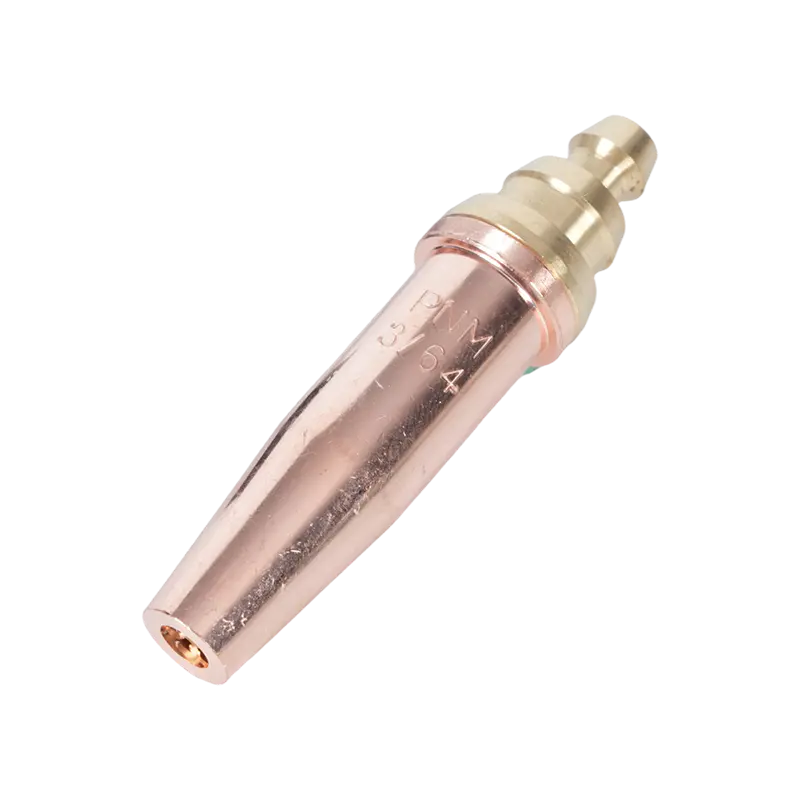
Кончики факела определяют характеристики пламени. Правильный размер наконечника, соответствующий толщине материала и типу газа, влияет как на эффективность нагрева, так и на качество режущей кромки, если речь идет о резке. Наконечники и сопла резака выбираются для конкретной комбинации газа и материала. Обеспечьте чистую, не окислившуюся кромку, требующую минимальной доработки перед сваркой. Использование наконечника меньшего размера для толстой заготовки приводит к неполной резке; наконечник слишком большого размера приводит к чрезмерному нагреву, который деформирует окружающий материал.
Обратная вспышка — состояние, при котором пламя распространяется обратно в корпус горелки или шланг — представляет собой серьезную угрозу безопасности в любой кислородно-топливной установке, и производство нержавеющей стали не является исключением. Разрядники обратного импульса установлены на соединениях горелки и регулятора. прекратите обратное движение пламени до того, как оно достигнет шланга или источника газа. Эти устройства являются обязательным компонентом безопасности в профессиональной сварочной среде, а не дополнительным обновлением. Нормативные рекомендации таких организаций, как Американское общество сварщиков, закрепляют их использование в качестве стандартной практики в любой системе кислородно-топливных горелок. Подробный обзор выбора процесса сварки и совместимости присадочного металла для нержавеющей стали см. Полное руководство NS ARC по сварке, включающее защитный газ, выбор проволоки и лучшие практики сварки нержавеющей стали. является полезным ориентиром для спецификаторов и производителей.