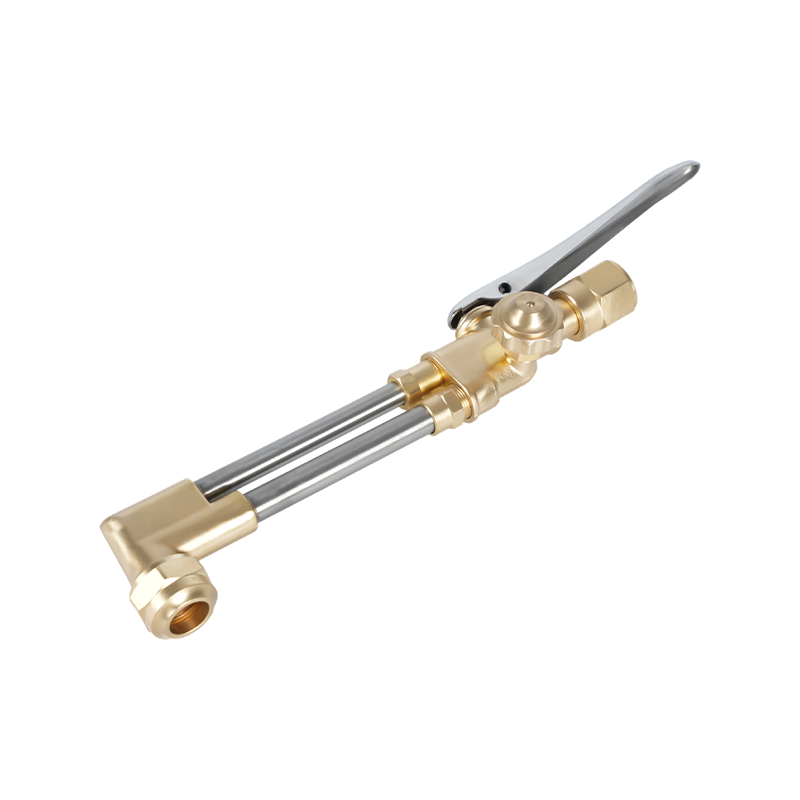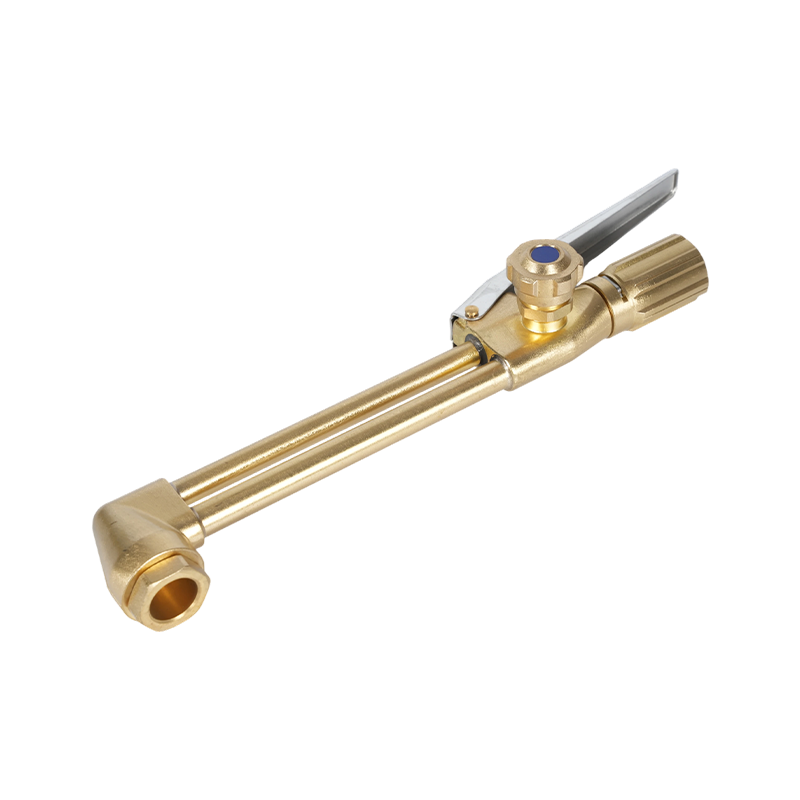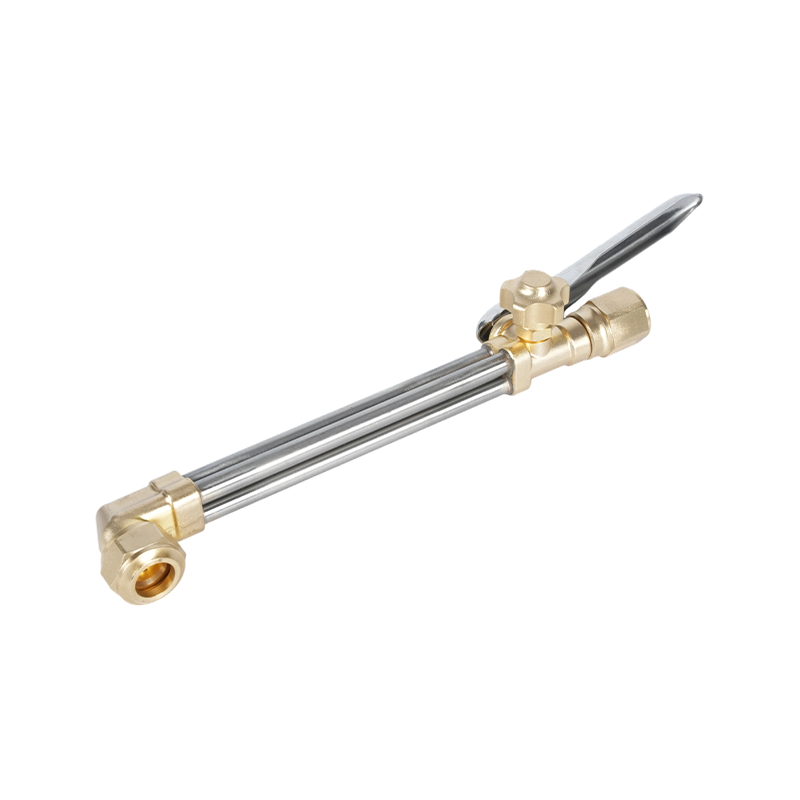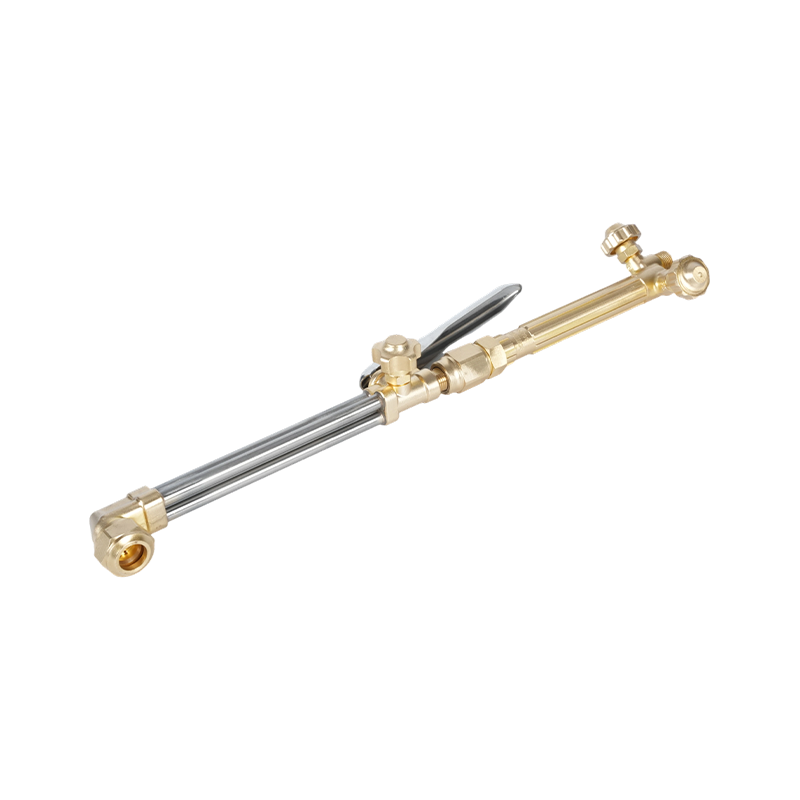

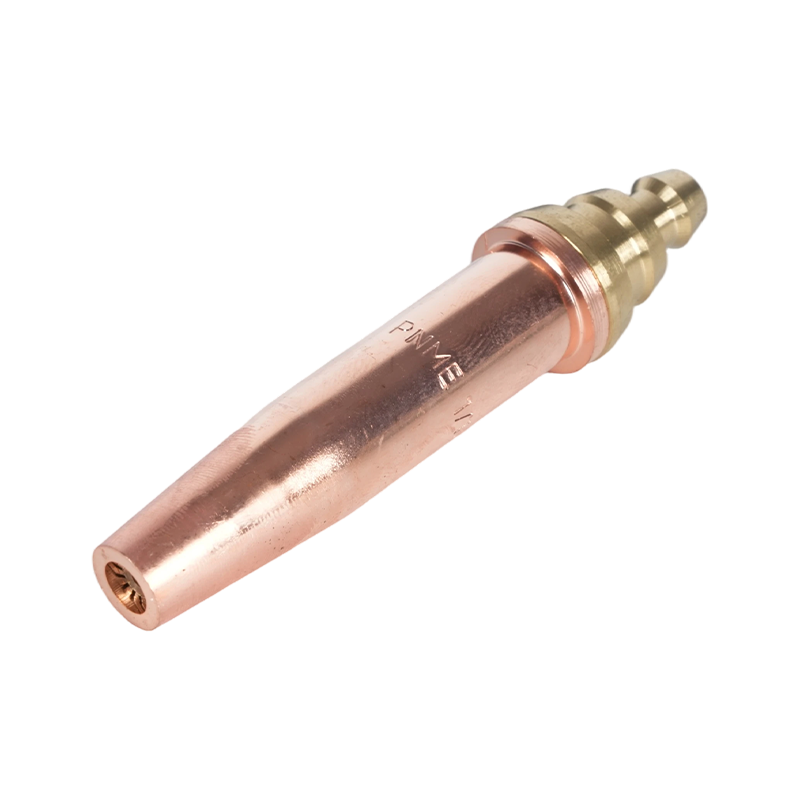
Режущий наконечник является наиболее важным компонентом любой газокислородной системы. Регуляторы контролируют давление, шланги подают газ, а корпус горелки обеспечивает ручку, но кончик определяет, будет ли рез чистым или неровным, быстрым или медленным, безопасным или склонным к обратному взрыву. Правильный выбор насадки и ее правильная эксплуатация позволяют обеспечить стабильную и продуктивную резку без лишних затрат газа и доработок. В этом руководстве рассматривается все: от принципов проектирования наконечников до практических методов работы в полевых условиях и диагностики дефектов.
Что на самом деле делают советы по резке кислородного топлива
Наконечник для кислородно-топливной резки выполняет две различные функции, которые выполняются одновременно. Внешнее кольцо небольших отверстий — отверстий предварительного нагрева — подает смесь топливного газа и кислорода для создания пламени предварительного нагрева. Это пламя нагревает основной металл до температуры его воспламенения: примерно 1600–1800°F (870–980°C) для мягкой стали. Центральное отверстие служит совершенно другой цели: оно подает струю высокого давления. чистый кислород для резки который химически окисляет предварительно нагретую сталь и выдувает образующийся расплавленный оксид железа (шлак) из пропила.
Это различие имеет практическое значение. Пламя предварительного нагрева не режет — оно кондиционирует металл. Режущий поток кислорода осуществляет фактическое разделение посредством химической реакции, а не грубого термического плавления. Любой фактор, который ухудшает поток кислорода для резки — низкое давление, загрязненное отверстие, неправильное расстояние зазора — напрямую влияет на качество резки, независимо от того, насколько хорошо выглядит пламя предварительного нагрева.
Наконечники изготавливаются цельными (сплошная медь) или состоящими из двух частей (латунь внутри и медь снаружи). Двухкомпонентные наконечники более распространены в производственных условиях, поскольку внутреннюю часть можно заменить независимо при износе отверстий предварительного нагрева, не выбрасывая внешний корпус. Цельные насадки проще и часто предпочтительнее для ручной резки, где частота замены ниже.
Выбор подходящего наконечника: размер, тип отверстия и топливный газ
Выбор наконечника зависит от трех переменных: толщина материала, конструкция отверстия для режущего кислорода и используемый топливный газ. Выбор только по толщине — без учета типа отверстия и совместимости топлива — является наиболее распространенной причиной плохого качества резки в полевых условиях.
Размер наконечника и толщина материала
Размер наконечника определяет диаметр центрального отверстия для подачи кислорода и размер отверстий предварительного нагрева. Правильный размер наконечника всегда соответствует толщине материала. , а не предпочтительной настройки давления или скорости резания. Использование наконечника увеличенного размера на тонкой пластине приводит к избыточному выделению тепла, короблению и широким неровным пропилам. Использование наконечника меньшего размера на толстой пластине приводит к неполному окислению, сильному прилипанию шлака и невозможности завершить рез на глубину.
| Толщина материала | Типичный размер наконечника | Давление кислорода (PSI) | Скорость резания (IPM) |
|---|---|---|---|
| 1/8 дюйма (3 мм) | 000 / 0 | 20–25 | 20–26 |
| 1/4 дюйма (6 мм) | 0 / 1 | 25–35 | 16–22 |
| 1/2 дюйма (13 мм) | 1 / 2 | 35–45 | 12–18 |
| 1 дюйм (25 мм) | 2 / 3 | 40–55 | 10–14 |
| 2 дюйма (50 мм) | 3 / 4 | 45–65 | 7–10 |
| 4 дюйма (100 мм) | 4 / 5 | 55–80 | 4–7 |
Цилиндрическое отверстие против расходящегося отверстия
Отверстия для кислородной резки имеют две внутренние геометрии, каждая из которых оптимизирована для различного диапазона толщины. Наконечники с цилиндрическим отверстием поддерживать постоянный диаметр по всей длине отверстия и лучше всего работать при давлении около 40 фунтов на квадратный дюйм. Они являются стандартным выбором для ручной и машинной резки материалов толщиной до 3/8 дюйма (10 мм). Расходящиеся наконечники отверстий расширяется к выходу, позволяя режущему потоку кислорода расширяться до сверхзвуковой скорости. Они работают при более высоких давлениях — обычно от 75 до 100 фунтов на квадратный дюйм — и обеспечивают более высокие скорости резки с меньшим потреблением кислорода на фут резки листа толщиной более 3/8 дюйма. Для большинства газокислородных станков с ЧПУ, режущих толстые листы, правильным выбором являются расходящиеся кончики отверстий. Подробное сравнение того, как выбор топливного газа влияет на конструкцию отверстия наконечника и температуру пламени, см. в нашей статье. Сравнение температуры резака и топливного газа .
Совместимость с топливным газом
Режущие наконечники не являются взаимозаменяемыми для разных топливных газов. Ацетиленовые наконечники имеют специальную форму и размер отверстий предварительного нагрева, которые соответствуют концентрированному теплу внутреннего конуса ацетилена и его стехиометрическому соотношению кислорода к топливу примерно 1:1. Насадки для пропана и пропилена имеют все больше и больше отверстий предварительного нагрева, чтобы компенсировать более низкие температуры внутреннего конуса этих газов и их более высокую потребность в кислороде — пропану требуется примерно 4,5 части кислорода на часть топлива. При использовании ацетиленового наконечника с пропаном пламя предварительного нагрева истощается и происходит неполный нагрев; использование пропанового наконечника с ацетиленом создает чрезмерно большое неконтролируемое пламя предварительного нагрева. Всегда проверяйте, что наконечник рассчитан на конкретный используемый топливный газ.
Настройка для чистого реза
Даже наконечник правильного размера даст плохие результаты, если давление, пламя и зазор не установлены должным образом до начала резки.
Установите давление на наконечнике, а не на регуляторе. Длинные шланги и узкие диаметры шлангов создают измеримый перепад давления между выпускным отверстием регулятора и горелкой. При длине более 25 футов прикрепите контрольные манометры на входе горелки для измерения фактического давления нагнетания, затем отрегулируйте регулятор вверх до тех пор, пока манометры на стороне горелки не будут показывать значения, указанные в таблице наконечников. Резка только за счет давления регулятора в долгосрочной перспективе является частой причиной медленной резки и образования тяжелого шлака. Полную информацию о выборе газа и безопасном управлении давлением см. в нашей руководство по безопасности кислородно-топливной эксплуатации и выбору газа .
Перед резкой установите нейтральное пламя. Зажгите факел только на топливе, затем введите предварительно нагретый кислород до тех пор, пока внутренний конус не станет четко выраженной ярко-синей точкой, окруженной прозрачной внешней оболочкой. Это нейтральное пламя — правильная отправная точка практически для любой резки стали. Окислительное пламя (более короткий, заостренный конус с пурпурным оттенком) преждевременно окисляет поверхность металла и образует зону термического воздействия, которая препятствует чистому резанию. Пламя цементации (мягкий пернатый конус со вторичной оранжевой оболочкой) откладывает нагар на поверхности металла, а также ухудшает качество резки.
Поддерживайте постоянную дистанцию противостояния. Для большинства наконечников для ручной резки правильное зазор составляет от 1/8 до 1/4 дюйма (3–6 мм) между поверхностью наконечника и поверхностью заготовки. Слишком близкое расстояние приводит к перегреву наконечника, отверстия предварительного нагрева забиваются брызгами, и увеличивается риск возникновения обратной вспышки. Слишком далеко, и поток режущего кислорода теряет связность, прежде чем достигнет металла, образуя широкий закругленный разрез и сильный окалин.
Перед открытием кислородной резки убедитесь, что металл достиг температуры воспламенения. Правильный визуальный индикатор — яркое свечение от вишнево-красного до оранжево-белого цвета в месте прокола. Полезное испытание в полевых условиях: слегка нажмите на рычаг режущего кислорода — если металл сразу начнет искрить и окисляться, значит, он готов. Если он просто остынет и потемнеет, продолжайте подогрев.
8 практических советов для более качественной резки
Следующие методы устраняют наиболее распространенные причины нестабильных результатов как при ручной, так и при машинной газокислородной резке.
- Используйте таблицу советов для вашего конкретного бренда. Скорость потока и размеры отверстия различаются у разных производителей даже для одного и того же номинального размера наконечника. Таблицу наконечников одного бренда никогда не следует применять к наконечникам другого бренда.
- Сожмите режущую руку. При ручной резке поддерживайте руку резака свободной рукой, опираясь на заготовку или устойчивую опорную поверхность. Колебание резака даже на 1/16 дюйма приводит к видимой волнистости кромки реза.
- Проколите с наклоном, затем идите перпендикулярно. При прожиге средней пластины, а не с края, наклоните резак на 15–20 градусов от направления движения, открывая кислородную подачу. Это направляет первоначальный выброс шлака в сторону от поверхности наконечника. После завершения прожига верните резак в перпендикулярное положение и начните резку.
- Края завернуть, в конце раскатать. Начиная с края толстой пластины, переверните резак из наклонного положения в перпендикулярное при входе в разрез. В конце разреза поверните резак наружу, чтобы обеспечить чистоту нижней части пропила — без этого последний дюйм толстого разреза часто остается частично соединенным.
- Сопоставьте скорость движения с искрами. При правильной скорости движения поток кислорода для резки выходит из нижней части заготовки под небольшим углом (5–10 градусов позади направления резака). Если поток выходит вертикально, скорость движения слишком низкая. Если он выходит с выраженным наклоном вперед, скорость слишком велика и разрез не полностью проникающий.
- Во время работы держите наконечник в чистоте. Накопление брызг на поверхности наконечника во время длительной резки постепенно ухудшает форму пламени предварительного нагрева и может привести к отклонению потока кислорода при резке. Небольшая пауза для очистки с помощью насадки-очистителя восстанавливает работоспособность без полного выключения.
- Закройте подачу топлива до подачи кислорода при отключении. При выключении горелки сначала закройте топливный клапан, затем кислород для резки, а затем кислород предварительного подогрева. Эта последовательность действий предотвращает перенасыщение топливом наконечника во время остановки, что является основной причиной внутренних отложений сажи и обратного зажигания при следующем зажигании.
- Соблюдайте все без исключения меры предосторожности. Ограничители обратного отскока на обоих шлангах, проверка на утечку перед каждым сеансом и использование соответствующих СИЗ не подлежат обсуждению. Полный контрольный список мер безопасности, относящихся к наконечникам резаков, см. в нашем руководстве по меры предосторожности при работе с наконечниками резаков .
Диагностика плохого качества резки
Большинство дефектов газокислородной резки связаны с одной из четырех основных причин: неправильный размер наконечника, неправильное давление, неправильная скорость перемещения или загрязнение или изношенность наконечника. В таблице ниже описаны наиболее распространенные симптомы и меры по их устранению.
| Симптом | Наиболее вероятная причина | Корректирующие действия |
|---|---|---|
| Тяжелый шлак/твердый шлак, который не отделяется полностью | Слишком высокая скорость движения; давление кислорода слишком низкое; кончик слишком мал для толщины | Медленная скорость передвижения; увеличить давление кислорода до указанного в таблице значения; обновить размер наконечника |
| Закругленный верхний край с широким пропилом | Расстояние зазора слишком велико; скорость движения слишком медленная | Уменьшите зазор до 1/8–1/4 дюйма; увеличить скорость передвижения |
| Строжка или неровная поверхность среза | Отверстия наконечника засорены или повреждены; нестабильность пламени | Очистите или замените наконечник; проверьте, нет ли погнутых или забрызганных отверстий |
| Разрез не проникает на глубину (особенно толстая пластина) | Слишком низкое давление кислорода на горелке (падение давления); отверстие наконечника слишком маленькое | Измерьте давление на горелке с помощью контрольных манометров; компенсировать в регуляторе; проверьте размер наконечника |
| Чрезмерное время предварительного нагрева перед началом резки | Неправильный тип наконечника для топливного газа (слишком мало/маленькие отверстия предварительного нагрева для пропана/пропилена) | Перейдите на наконечник, рассчитанный на пропан или пропилен, с большими отверстиями для предварительного нагрева. |
| Волнистая или смещающаяся линия разреза | Нестабильность руки горелки; неравномерная скорость движения | Используйте направляющую или прямой зажим; распорка режущей руки на заготовке |
| Обратный эффект или постоянное хлопанье | Перегрев наконечника; противостояние слишком маленькое; кончик лица загрязнен | Увеличение противостояния; дайте наконечнику остыть; чистая поверхность кончика; проверьте, нет ли засора брызгами |
Совет по уходу и когда заменять
Режущие наконечники изнашиваются предсказуемо, и большинство потерь производительности, связанных с износом, можно устранить с помощью простого обслуживания. Отверстия предварительного нагрева являются первой точкой разрушения: брызги из зоны резки скапливаются на поверхности наконечника, частично блокируя отверстия и искажая форму пламени предварительного нагрева. Набор напильников для очистки наконечников, размер которых соответствует диаметру отверстий наконечников, удаляет эти отложения за считанные секунды. Всегда чистите вдоль оси отверстия, а не поперек него, чтобы избежать увеличения или изменения формы отверстия.
Центральное режущее кислородное отверстие более долговечно, но не защищено от повреждений. Признаки износа канала ствола включают видимую раструбную форму на выходе канала, ямки на стенках канала, видимые при увеличении, а также разрезающий поток кислорода, который расходится веером, а не поддерживает плотную, последовательную струю. Изношенное режущее отверстие невозможно восстановить чисткой — наконечник требует замены.
Немедленно замените наконечник при наличии любого из следующих условий: трещины или сколы на корпусе наконечника; отверстия, которые невозможно восстановить до круглой формы с помощью очистителя наконечников; выход канала ствола заметно деформирован; или повторяющиеся неприятные последствия даже после очистки и восстановления правильного зазора. Использование поврежденного наконечника представляет собой угрозу безопасности, а не только проблему качества. При использовании наконечников, состоящих из двух частей, осматривайте внутренние и внешние компоненты отдельно — часто требуется замена только одной детали, что снижает стоимость обслуживания.
Храните насадки в специальном держателе или футляре, чтобы защитить отверстия и выходное отверстие от физического повреждения. Даже незначительные вмятины или вмятины на поверхности насадки от падения на твердый пол могут привести к деформации отверстий предварительного нагрева настолько, что потребуется преждевременная замена.