
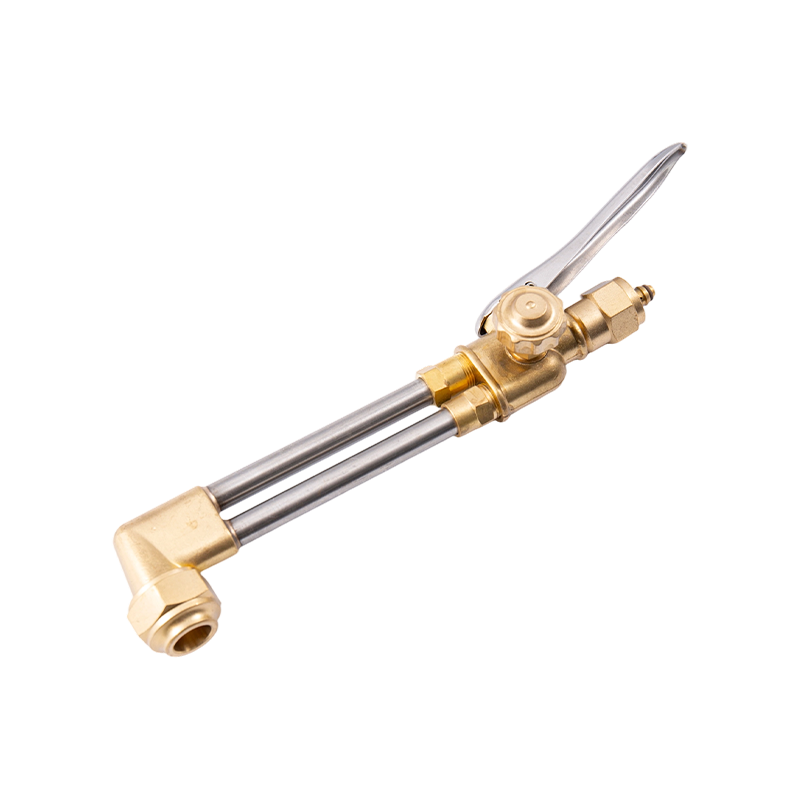
Температура кислородно-ацетиленовой горелки: что нужно знать
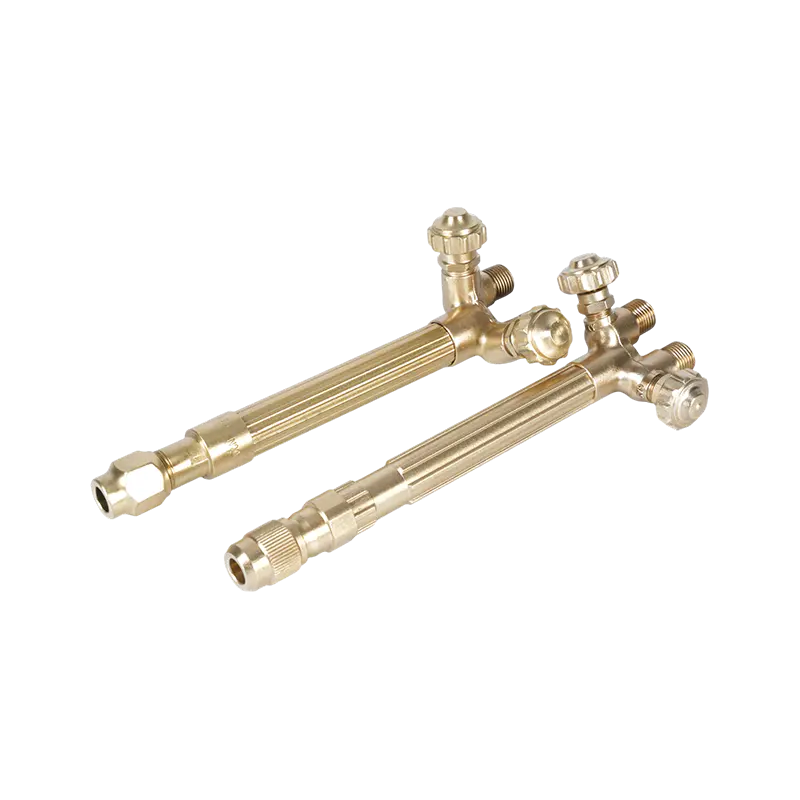
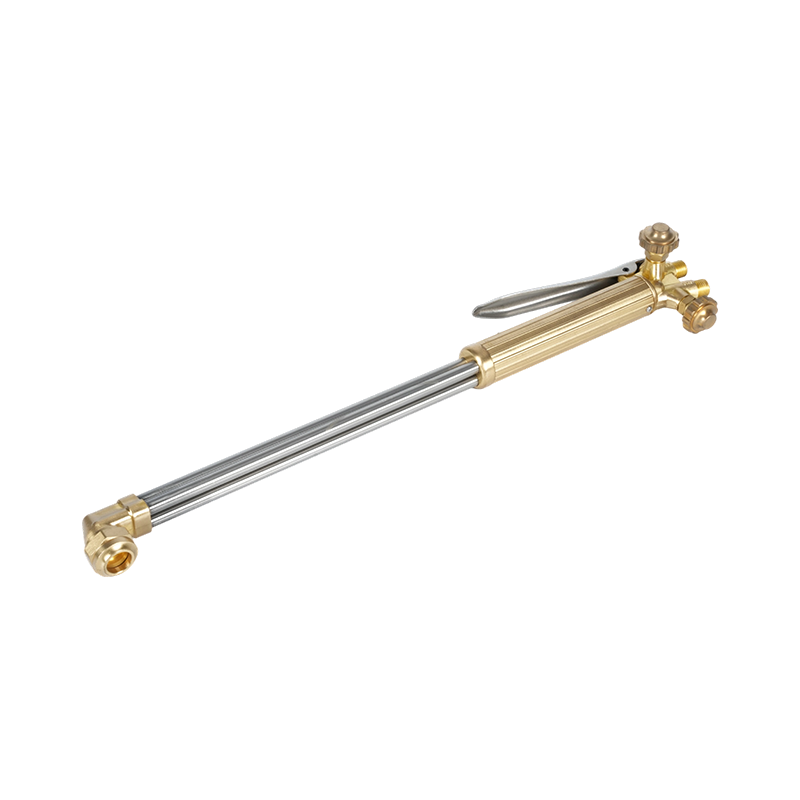
кислородно-ацетиленовый резак производит одну из самых высоких температур пламени, достижимую для стандартного промышленного газового оборудования. При совместном сгорании кислорода и ацетилена пламя достигает примерно От 3480°C до 3500°C (от 6296°F до 6330°F) — выше, чем у любой другой комбинации топливных газов, обычно используемой в практике сварки и резки. Именно эта экстремальная температура делает кислородно-ацетилен эталонной топливной системой, с которой сравниваются все альтернативные режущие газы.
Однако понимание того, как резак на самом деле использует эту температуру, имеет решающее значение. Резак не просто плавит металл — он работает в двухэтапном процессе. Во-первых, пламя предварительного нагрева, окружающее режущий кончик, поднимает сталь до температуры воспламенения примерно 1800°F (982°C). Как только сталь достигает этой точки, активируется центральная струя кислорода под высоким давлением. Этот поток не добавляет тепла напрямую; вместо этого он вызывает быстрое окисление предварительно нагретой стали — процесс, который часто называют «контролируемым быстрым ржавлением». Полученный оксид железа имеет более низкую температуру плавления, чем основная сталь, поэтому он выдувается из разреза в виде расплавленного шлака.
preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Three Types of Oxy-Acetylene Flames and When to Use Each
ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Нейтральное пламя
Нейтральное пламя полностью сжигает все доступное топливо и кислород, не производя ни того, ни другого. Внутренний конус четкий и яркий, внешняя оболочка ясная. Это стандартное пламя для большинства операций резки стали и общей сварки. Он не добавляет к металлу углерод (который сделал бы его хрупким) и не вызывает избыточного окисления (что привело бы к образованию накипи оксида железа). При резке установка нейтрального пламени предварительного нагрева перед включением потока кислорода для резки обеспечивает наиболее чистый рез с наиболее равномерным пропилом.
Науглероживающее (восстановительное) пламя
Пламя науглероживания содержит избыток ацетилена, превышающий то, что может быть полностью сожжено доступным кислородом. Его идентифицируют по перистой вторичной зоне, выходящей за пределы внутреннего конуса — длина этого пера указывает на степень избытка ацетилена. Этот тип пламени используется при поверхностной закалке, отжиге и газовой сварке нержавеющей стали, где снижается риск окисления хрома в зоне сварного шва. Избыток ацетилена создает восстановительную атмосферу вокруг ванны расплава. Никогда не следует использовать его для резки, так как он откладывает углерод в стали и образует черную сажу.
Окислительное пламя
Окислительное пламя содержит избыток кислорода. Внутренний конус становится короче, более заостренным и приобретает слегка пурпурный оттенок; звук пламени заметно обостряется. Хотя теоретически этот тип пламени является самым горячим, его обычно избегают при сварке, поскольку избыток кислорода разрушает железо в стали, образуя нежелательные включения оксида железа, которые ослабляют соединение. При резке регулировка окислительного пламени в потоке режущего кислорода является неотъемлемой частью процесса, но пламя предварительного нагрева должно оставаться нейтральным, чтобы избежать преждевременного окисления окружающего материала.
Газы для газовой резки: полное сравнение
Системы кислородно-топливной резки не ограничиваются ацетиленом. В зависимости от разрезаемого материала, требуемой скорости резки, доступной инфраструктуры и затрат можно использовать различные топливные газы. Каждый газ имеет различные температурные характеристики пламени и профили сгорания, которые по-разному влияют на производительность.
| Газ | Максимальная температура пламени (с O2) | Лучшее использование | Возможность сварки? |
|---|---|---|---|
| Ацетилен | 3500°С / 6330°Ф | Резка, сварка, точные работы | Да |
| Пропан | ~2800°C / ~5072°F | Резка, нагрев, гибка | Нет |
| Пропилен | ~2900°C / ~5252°F | Производственная резка | Ограниченный |
| Природный газ | ~2770°C / ~5020°F | Резка, недорогие операции | Нет |
| Водород | ~3000°C / ~5432°F | Подводная резка алюминия | Только специализированные |
Ацетилен
Ацетилен is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Пропан
Пропан burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Пропилен
Пропилен (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Природный газ
Природный газ имеет самую низкую температуру пламени среди обычно используемых режущих газов. Его основным преимуществом является инфраструктура: объекты с трубопроводной подачей природного газа могут исключить управление баллонами и существенно снизить затраты на топливо. Он используется в крупномасштабных промышленных операциях резки, где несколько более низкая производительность резки компенсируется экономией средств и удобством поставок. Природный газ для сварки не используется.
Водород
Водород is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Какие металлы можно и нельзя резать газокислородной горелкой
Газокислородная резка по своей сути представляет собой процесс химического окисления. Чтобы он работал, разрезаемый металл должен соответствовать определенному условию: его оксиды должны иметь более низкую температуру плавления, чем сам основной металл. При выполнении этого условия поток кислорода окисляет предварительно нагретый металл и сдувает образующийся расплавленный шлак. При его несоблюдении оксид образует защитную корку, которая прекращает реакцию окисления и не дает прогрессировать порезу.
- Низко-среднеуглеродистая сталь: Режет чисто и эффективно. Это основное применение газокислородной резки, позволяющее обрабатывать материалы толщиной от 0,5 мм до более 250 мм.
- Кованое железо: Можно эффективно разрезать кислородно-топливными методами.
- Высокоуглеродистая сталь: Трудно резать, поскольку температура плавления шлака приближается к температуре плавления основного металла, что препятствует чистому выбросу оксидов.
- Чугун: Невозможно эффективно разрезать — графит между зернами и структура зерен мешают окислительному резанию.
- Нержавеющая сталь: Невозможно разрезать стандартными газокислородными методами. Слой оксида хрома, образующийся на поверхности, имеет более высокую температуру плавления, чем сталь под ним, образуя защитный барьер, который не позволяет режущему кислороду достичь свежего металла. Для нержавеющей стали необходимо использовать плазменную или лазерную резку.
- Алюминий и медь: Невозможно разрезать кислородно-кислородную резку — в этих металлах отсутствует содержание железа, необходимое для поддержания реакции окислительной резки.
Сварка нержавеющей стали: выбор процесса и основные соображения
Нержавеющая сталь — один из самых сложных металлов для правильной сварки. Высокое содержание хрома (минимум 10,5%) придает ему коррозионную стойкость, но тот же хром чрезвычайно реакционноспособен по отношению к кислороду при температурах сварки. Когда хром окисляется во время сварки, он истощается из окружающего металла, создавая зоны со значительно сниженной коррозионной стойкостью. Это явление, известное как сенсибилизация, является центральной технической проблемой сварки нержавеющей стали, независимо от используемого процесса.
Кроме того, нержавеющая сталь имеет более низкую теплопроводность, чем мягкая сталь, а это означает, что тепло быстрее накапливается в зоне сварки и распространяется медленнее. Это делает искажение постоянной проблемой, особенно с тонкими материалами. Нержавеющая сталь также расширяется при нагревании примерно на 50% больше, чем мягкая сталь, что усиливает деформацию, если не контролировать поступление тепла.
Сварка TIG (GTAW) — предпочтительный метод
Сварка TIG является золотым стандартом для сварки нержавеющей стали, особенно для тонких материалов, труб и любых других применений, где внешний вид сварного шва и коррозионная стойкость имеют решающее значение. Неплавящийся вольфрамовый электрод генерирует дугу, а чистый аргон защищает сварочную ванну от атмосферного кислорода и азота. Сварщик подает присадочную проволоку вручную, что позволяет точно контролировать подвод тепла и размер ванны.
Для аустенитных нержавеющих сталей серии 300 (наиболее распространенных) стандартным присадочным стержнем является марка 308L. Для марок 316 и 316L (которые содержат молибден для повышения коррозионной стойкости) используйте наполнитель 316L. Для сплава типа 321 подходит присадочная проволока марки 347. Использование присадки неправильного сорта ухудшает коррозионную стойкость готового сварного шва, даже если механическое соединение исправно.
Ключевые параметры TIG для нержавеющей стали: установите силу тока примерно 1 ампер на 0,001 дюйм (0,025 мм) толщины материала. Используйте вольфрамовый электрод с содержанием 2% тория или 2% лантана, заземлённый до острия иглы. Расход защитного газа аргона должен быть установлен в пределах 15–20 кубических футов в час (CFH). Поддерживайте постоянную скорость движения — медленная работа с надлежащим подводом тепла предпочтительнее, чем спешка и перегрев окружающего металла.
Обратная продувка при сварке труб и труб
При TIG-сварке труб или труб из нержавеющей стали внутренняя поверхность корня сварного шва подвергается воздействию кислорода воздуха во время процесса сварки. Это вызывает явление, называемое «засахариванием» — шероховатую, зернистую окисленную поверхность корня шва, которая значительно снижает коррозионную стойкость и механическую прочность. Обратная продувка газообразным аргоном (проходящим через внутреннюю часть трубы во время сварки для вытеснения кислорода) необходима для любого применения труб из нержавеющей стали, где качество корня имеет важное значение. Свободно заткните оба конца и пропустите аргон под низким давлением через один конец, чтобы обеспечить положительную продувку по всему сварному шву.
Сварка MIG (GMAW) нержавеющей стали
Сварка MIG — практичный вариант для нержавеющей стали, где скорость производства имеет большее значение, чем эстетика сварки, или где оборудование TIG недоступно. В этом процессе используется проволочный электрод из нержавеющей стали с непрерывной подачей и защитным газом для защиты сварочной ванны. Подходящим защитным газом для сварки MIG нержавеющей стали является чистый аргон или смесь аргона и гелия, а не смеси аргона и CO2, используемые для сварки MIG мягкой стали, поскольку CO2 способствует поглощению и окислению углерода в нержавеющей стали. Установите скорость потока защитного газа от 14 до 16 литров в минуту (приблизительно 30 CFH). Используйте нержавеющую проволоку, соответствующую марке основного металла, и рассмотрите возможность шахматной последовательности сварки, чтобы минимизировать тепловые деформации.

Кислородно-ацетиленовая сварка нержавеющей стали
Газовая сварка нержавеющей стали с ацетиленокислородной смесью технически возможна, но значительно сложнее, чем сварка TIG, и обычно не рекомендуется для производства или строительства. Для этого процесса требуется специальный сварочный флюс для нержавеющей стали — обычно сухой порошок, смешанный с пастой с изопропиловым спиртом и наносимый как на переднюю, так и на заднюю часть соединения, а также на присадочный стержень. Этот флюс предотвращает окисление хрома во время сварки.
flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
В таких марках, как 304, чрезмерное нагревание (между 500°C и 800°C) может вызвать образование карбида хрома на границах зерен — состояние, известное как осаждение карбидов, которое со временем приводит к межкристаллитной коррозии. Низкоуглеродистые марки (304L, 316L) более устойчивы к этой проблеме при сварке методами с более высокой погонной энергией.
Важные этапы подготовки к сварке нержавеющей стали
Независимо от выбранного процесса сварки, подготовка поверхности и контроль загрязнения при работе с нержавеющей сталью не подлежат обсуждению.
- Устранить железные загрязнения: Любые частицы железа или стали на поверхности нержавеющей стали — от проволочных щеток, используемых для обработки углеродистой стали, шлифовальных дисков или металлической пыли — будут внедряться в нержавеющую сталь и вызывать появление пятен ржавчины. Используйте специальные щетки, шлифовальные диски и отрезные круги из нержавеющей стали, которые никогда не соприкасались с углеродистой сталью.
- Тщательно очистите все поверхности: Перед сваркой удалите масло, смазку и окалину из области соединения с помощью ацетона или специального обезжиривателя для нержавеющей стали. Даже отпечатки пальцев могут вызвать локальное загрязнение.
- Обеспечьте отсутствие зазоров в стыках: Нержавеющая сталь особенно склонна к прорывам, когда между стыковочными поверхностями существуют зазоры. Поднесите соединение к источнику света — если свет проходит сквозь него, значит, соединение слишком свободное.
- Надежно зажмите и прихватите сварку: Из-за высокого теплового расширения нержавеющей стали незажатые детали могут значительно деформироваться во время сварки. Расположите прихватки в шахматном порядке и рассмотрите возможность изменения последовательности основных сварных швов для равномерного распределения тепла.
- Контроль межпроходной температуры: Дайте зоне сварки остыть между проходами. Постоянно высокие температуры между проходами увеличивают риск сенсибилизации (осаждения карбида хрома) и деформации.
Безопасность при использовании газовой горелки и сварке нержавеющей стали
Газокислородная резка и сварка нержавеющей стали представляют собой особую угрозу безопасности, требующую пристального внимания.
Безопасность газового баллона и горелки
- Ацетилен cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Никогда не удаляйте ацетилен со скоростью, превышающей одну седьмую производительности баллона в час — при этом ацетон попадет в шланги и горелку, что приведет к повреждению и потенциальной опасности.
- Никогда не используйте ацетилен при рабочем давлении выше 15 фунтов на квадратный дюйм — при более высоких давлениях он становится чувствительным к ударам и может взрывоопасно разложиться.
- Пропан is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Всегда используйте шланги, регуляторы и наконечники, рассчитанные на конкретный используемый топливный газ. Пропан с течением времени химически разлагает материалы шлангов, предназначенные для ацетилена.
Опасность дыма при сварке нержавеющей стали
При сварке нержавеющей стали выделяются пары хрома (VI) — известного канцерогена для человека — наряду с соединениями никеля и парами других опасных металлов. Эти пары более опасны, чем дымы, образующиеся при сварке мягкой стали, и требуют активных мер контроля. Местная вытяжная вентиляция (LEV), расположенная вблизи дуги или пламени, обязательна. в любой профессиональной среде. Следует использовать средства индивидуальной защиты, включая сварочный респиратор с подачей воздуха или, как минимум, респиратор с фильтром дыма соответствующего класса. Не полагайтесь только на общую вентиляцию цеха. Пределы воздействия шестивалентного хрома строго регламентированы и требуют контроля в производственных условиях, где регулярно проводится сварка нержавеющей стали.
Выбор правильного процесса: краткий обзор методов резки и сварки
Для резка стали Выбор топливного газа зависит, прежде всего, от имеющегося бюджета, требуемой скорости резки и конструкции горелки. Ацетилен обеспечивает самое быстрое время прожига и самый интенсивный внутренний нагрев, что делает его идеальным для точных работ, тонких материалов и ситуаций, когда время наладки имеет значение. Пропан и пропилен обеспечивают более низкие эксплуатационные расходы и сравнимую скорость резки более толстых материалов при правильной настройке инжекторной горелки. Природный газ является экономичным выбором для крупных промышленных предприятий по разделке с трубопроводной подачей. Никакой газокислородный газ не эффективен для резки нержавеющей стали, алюминия или цветных металлов — для этих материалов необходимо использовать плазменную или лазерную резку.
Для сварка нержавеющей стали , TIG является предпочтительным процессом там, где приоритетными являются внешний вид, коррозионная стойкость и механическая прочность. Сварка MIG подходит для тяжелых секций и производственных работ, где скорость имеет значение. Газовая сварка нержавеющей стали в ацетилено-кислородном газе возможна, но она требует правильного применения флюса, точной настройки пламени и удаления флюса после сварки — она лучше подходит для ситуаций ремонта в полевых условиях, когда электросварочное оборудование недоступно. Какой бы процесс ни использовался, контроль загрязнения, правильный выбор наполнителя и управление теплом — это три фактора, которые определяют, будет ли сварной шов из нержавеющей стали работать так, как предполагалось, в долгосрочной перспективе.