
Что такое советы по кислородной резке и почему они важны
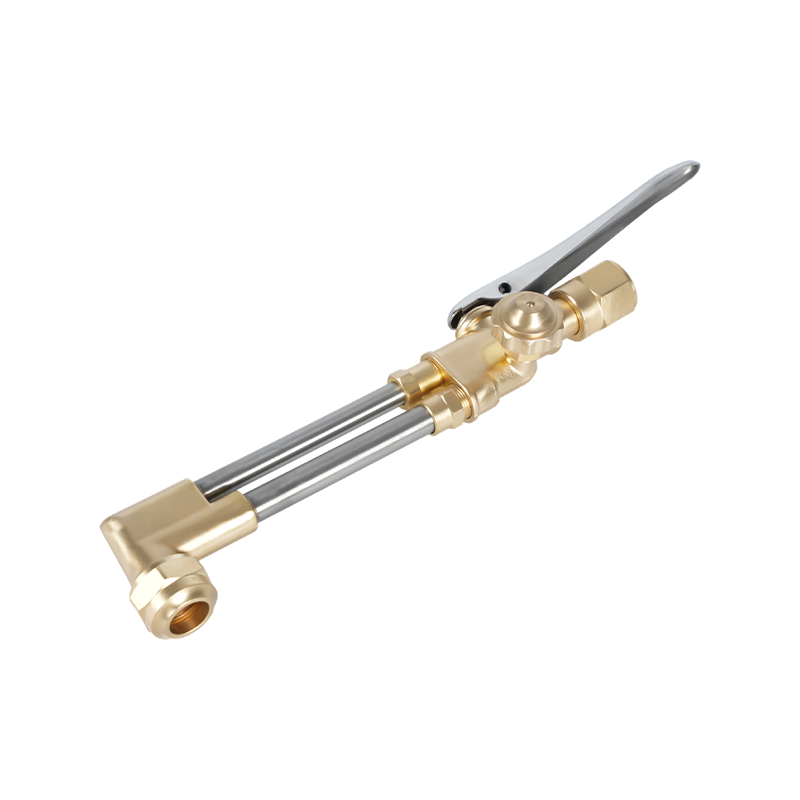
кислородная резка наконечники, также называемые наконечниками или соплами кислородно-топливной горелки, представляют собой прецизионные компоненты на рабочей стороне кислородно-топливной горелки. Они контролируют подачу как пламени предварительного нагрева, так и потока кислорода для резки под высоким давлением, и их выбор напрямую определяет качество резки, скорость резки, расход газа и безопасность оператора. Выбор неправильного наконечника для конкретного применения является одной из наиболее распространенных причин плохого качества резки, чрезмерного шлака, деформации металла и преждевременного износа оборудования.
Газокислородная резка остается наиболее широко используемым методом термической резки во всем мире, несмотря на растущее применение плазменных и лазерных процессов для некоторых применений. Оборудование портативно, экономично и способно резать низкоуглеродистую сталь толщиной от примерно 3 мм (1/8 дюйма) до 300 мм (12 дюймов) — диапазон, с которым не может сравниться ни один плазменный резак в стандартной ценовой категории. Начальная стоимость полной кислородно-топливной установки скромна, обычно от 250 до 350 долларов США за высококачественное ручное оборудование, при этом электрическое подключение не требуется, что позволяет выполнять работу в местах, где электричество недоступно.
Наконечники изготавливаются из цельной меди (цельная конструкция) или в виде двухкомпонентного гибрида с латунной внутренней частью и медной внешней втулкой. Цельные наконечники являются стандартными для кислородно-ацетиленовых установок, а двухкомпонентные наконечники обычно используются с альтернативными топливными газами, такими как пропан, природный газ и пропилен. Каждый топливный газ горит при разных температурах и с разными характеристиками пламени, поэтому требуются наконечники, специально разработанные для этого газа, чтобы оптимизировать соотношение подачи кислорода и топлива.
Четыре ключевых фактора для выбора правильного наконечника для кислородной резки
Выбор правильного наконечника для кислородной резки требует оценки четырех основных переменных. Любой из этих неправильных компромиссов приведет к снижению качества или безопасности:
1. Совместимость горелки и тип седла
Прежде всего, наконечник должен быть совместим с конкретной используемой моделью горелки. Посадочные места наконечника — уплотнительная поверхность, где наконечник соединяется с корпусом горелки, — значительно различаются у разных производителей и даже между моделями одного и того же производителя. Использование несовместимого наконечника создает опасную ситуацию: горючий газ может просачиваться в месте соединения, создавая опасность пожара и взрыва. Перед покупкой сменных насадок всегда указывайте производителя и номер модели резака и проверяйте совместимость с таблицей насадок производителя или руководством к оборудованию.
2. Толщина металла
Центральное отверстие режущего наконечника — отверстие, через которое выходит режущий кислород под высоким давлением, — имеет специальный размер, позволяющий подавать правильный объем и скорость кислорода для определенного диапазона толщины. По мере увеличения толщины пластины диаметр отверстия должен увеличиваться, чтобы поддерживать достаточный поток кислорода для резки на большем расстоянии от сопла до поверхности реза. Использование наконечника меньшего размера при работе с толстым материалом приводит к неполному проникновению и грубому и медленному резу. Использование наконечника слишком большого размера для обработки тонкого материала приводит к потере кислорода, увеличению ширины пропила и вызывает чрезмерный предварительный нагрев, который может привести к деформации заготовки.
В таблице ниже представлены общие рекомендации по выбору ацетиленовых режущих наконечников по толщине металла:
| Толщина металла | Размер наконечника (общий) | Давление кислорода (psi) | Давление топливного газа (psi) | Скорость резки (дюйм/мин) |
|---|---|---|---|---|
| 1/8–3/16 дюйма (3–5 мм) | 00 | 20 | 10 | 26–31 |
| 1/4–3/8 дюйма (6–10 мм) | 0 | 30–35 | 10 | 20–22 |
| 1/2–5/8 дюйма (13–16 мм) | 1 | 35–40 | 10 | 17–19 |
| 3/4 дюйма – 1 дюйм (19–25 мм) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2 дюйма – 2 дюйма (38–51 мм) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2 дюйма – 4 дюйма (64–102 мм) | 4 | 38–75 | 10 | 6–10 |
3. Тип топливного газа
Для разных топливных газов требуются разные конструкции наконечников, поскольку их характеристики сгорания — температура пламени, скорость тепловыделения и соотношение кислорода к топливу — значительно различаются. Ацетилен производит самое горячее пламя из всех обычных топливных газов, горя при температуре от 5600°F до 5800°F, и обеспечивает кратчайшее время предварительного нагрева для резки и строжки. Однако это самый дорогой вариант топлива, и его никогда нельзя использовать при давлении, превышающем 15 фунтов на квадратный дюйм, поскольку выше этого порога оно становится нестабильным. Пропан и природный газ горят при более низких температурах (приблизительно 4250°F для пропана) и требуют более длительного времени предварительного нагрева, но они значительно более рентабельны для обогрева больших объемов и обогрева больших площадей. Насадки, предназначенные для альтернативных топливных газов, имеют дополнительные отверстия для предварительного нагрева, чтобы компенсировать более низкую температуру пламени.
4. Тип отверстия: цилиндрический или расходящийся.
Геометрия режущего кислородного канала — центрального канала, по которому проходит кислород под высоким давлением — оказывает большое влияние на производительность резки более толстых материалов. Наконечники с цилиндрическим отверстием являются стандартом для ручной и машинной резки более тонких материалов (от 1/8 до 3/8 дюйма) и оптимально работают при давлении примерно 40 фунтов на квадратный дюйм на входе в горелку. Расходящиеся кончики отверстий, которые расширяются наружу по направлению к выходу, поддерживают сверхзвуковой поток кислорода более высокого качества на большем расстоянии от сопла, что делает их предпочтительным выбором для пластин толщиной более 3/8 дюйма. Наконечники с расширяющимся отверстием работают при более высоких давлениях, обычно от 75 до 100 фунтов на квадратный дюйм, но обеспечивают более высокие скорости резания и более низкое потребление кислорода на фут разреза по сравнению с наконечниками с цилиндрическим отверстием при эквивалентной толщине.
Обслуживание наконечника для кислородной резки и распространенные проблемы
Плохое состояние режущего наконечника является одной из наиболее частых причин неприятных проблем с качеством резки, даже если все остальные параметры установлены правильно. Регулярный осмотр и очистка насадок необходимы для стабильной работы.
Очистка наконечника следует выполнять с использованием соответствующего очистителя наконечника — набора проволочных напильников, размер которых соответствует диаметру отверстия. Для цельных насадок требуется другой очиститель, чем для насадок, состоящих из двух частей. Процесс очистки включает в себя осторожное пропускание напильника соответствующего размера через каждое отверстие для удаления нагара и брызг без увеличения отверстия. Чрезмерная очистка или использование слишком большого файла повреждает геометрию отверстия, что необратимо ухудшает производительность насадки.
Распространенные проблемы с качеством резки и их вероятные причины, связанные с наконечником, включают следующее. Закругленная верхняя кромка среза вызвана чрезмерным предварительным нагревом — обычно из-за слишком большого наконечника или чрезмерного давления топливного газа. Линии перетаскивания, наклоненные назад на поверхности разреза, указывают на недостаточное давление кислорода при резке или на наконечник, который слишком мал для толщины материала. Грубая, неровная поверхность среза с чрезмерным прилипанием шлака указывает на загрязненное или поврежденное отверстие наконечника, неправильную скорость перемещения или загрязненную подачу кислорода. При появлении этих симптомов осмотрите и очистите наконечник перед регулировкой давления газа, поскольку регулировка давления не может компенсировать физическое повреждение наконечника.
Ручная сварка против MIG: понимание основной разницы
Ручная сварка, официально известная как дуговая сварка в защитном металле (SMAW), и сварка MIG (сварка металла в инертном газе, также называемая газовой дуговой сваркой или GMAW) являются двумя наиболее широко используемыми процессами дуговой сварки во всем мире. Оба создают сварной шов, генерируя электрическую дугу, которая плавит плавящийся электрод и основной металл, образуя плавленое соединение. Но то, как каждый процесс достигает этого, и условия, при которых каждый из них достигает успеха, существенно различаются.
При сварке электродом с покрытием — «палкой» — зажимают электрододержатель и подключают к источнику питания. При горении дуги флюсовое покрытие на электроде сгорает, создавая защитный газ, который защищает расплавленную сварочную ванну от атмосферных загрязнений, одновременно образуя слой шлака над остывающим сварным швом. При сварке MIG сплошной проволочный электрод автоматически и непрерывно подается из катушки через сварочную горелку, а отдельный резервуар с защитным газом — обычно аргоном, CO₂ или смесью аргона и CO₂ — подается через сопло пистолета для защиты сварочной ванны. Не используется флюсовое покрытие и не образуется шлак.
Фундаментальное практическое отличие заключается в следующем: электродная сварка более портативна, более устойчива к сложным поверхностям и внешним условиям и имеет более низкую первоначальную стоимость; Сварка MIG выполняется быстрее, чище и обеспечивает более высокое качество сварных швов в контролируемых условиях. Ни один из этих процессов не является универсальным — правильный выбор полностью зависит от приложения.
Ручная сварка против MIG: прямое сравнение
| Категория | Ручная сварка (SMAW) | МИГ-сварка (GMAW) |
|---|---|---|
| Стоимость оборудования | Нижний — простая настройка, меньше компонентов | Выше — требуется механизм подачи проволоки, бензобак, регулятор. |
| Кривая обучения | Легко начать, сложнее освоить (управление длиной дуги) | Самый простой в освоении процесс дуговой сварки; постоянная подача проволоки помогает новичкам |
| Скорость сварки | Медленнее — электрод необходимо часто заменять. | Быстрее — непрерывная подача проволоки, минимальное время простоя |
| Чистота сварных швов | Шлак и брызги требуют сколов и шлифовки после сварки. | Минимальный шлак; практически не требуется очистка после сварки |
| Наружное использование | Отлично — самозащита, не подвержен влиянию ветра. | Плохо на улице — ветер нарушает покрытие защитным газом |
| Требуется подготовка поверхности | Минимальный — можно сваривать поверх ржавчины, краски и прокатной окалины. | Высокий — для получения качественных результатов требуется чистый, голый металл. |
| Толщина металла Range | Лучше всего использовать толщину 1/8 дюйма и толще; не подходит для тонких листов. | Работает с материалом толщиной от 26 до толстых листов. |
| Портативность | Высокая портативность — компактность, бензобак не требуется. | Менее портативен — газовый баллон и механизм подачи проволоки увеличивают объем. |
| Лучшие приложения | Конструкционная сталь, полевой ремонт, трубопроводы, тяжелое оборудование | Автомобильная промышленность, производственные цеха, производственные помещения |
Где выигрывает каждый процесс: сценарии реальных приложений
Ручная сварка: выбор для наружных, тяжелых и ремонтных работ
Самозащитный электрод для стержневой сварки означает, что ветер и сквозняки не ухудшают качество сварки, что является решающим преимуществом на строительных площадках, наружных трубопроводах и сельскохозяйственных ремонтных работах. Этот процесс гораздо лучше обрабатывает ржавые, окрашенные или окалины поверхности, чем MIG, что значительно сокращает время, затрачиваемое на подготовку поверхности перед началом сварки. При работе со стальными конструкциями, ремонте тяжелого оборудования и сварке трубопроводов электродная сварка остается профессиональным стандартом во многих отраслях. Глубокий провар дуги, достижимый при ручной сварке, делает ее особенно эффективной при сварке толстых сечений стали и чугуна. Мобильность оборудования является еще одним важным преимуществом: сварочный аппарат можно переносить на удаленное рабочее место без необходимости использования отдельного газового баллона, что делает его единственным практическим выбором для действительно удаленного ремонта в полевых условиях.
Сварка MIG: выбор скорости, чистоты и тонких материалов
В контролируемых цехах или на производстве сварка MIG почти всегда является более производительным выбором. Непрерывная подача проволоки устраняет необходимость останавливаться и менять электроды каждые несколько дюймов, что значительно увеличивает время, затрачиваемое на укладку сварного шва, по сравнению с временем простоя, необходимым при сварке стержнем. MIG производит сварные швы с минимальным количеством брызг и без шлака, а это означает, что готовые детали практически не требуют шлифовки или очистки перед переходом на следующий этап производства. Для автомобилестроения, обработки листового металла и производства мебели — там, где важны внешний вид сварного шва и способность тонкого материала — MIG всегда является предпочтительным методом. Этот процесс также широко известен как самый простой процесс дуговой сварки для новичков, поскольку автоматическая подача проволоки поддерживает более постоянную дугу, чем длина электрода с ручным управлением, необходимая при сварке стержнем.
Когда использовать оба
Профессиональные сварщики и производственные цеха часто поддерживают оба процесса. Обычный рабочий процесс включает использование MIG для крупносерийного производства стандартных компонентов в цехе и переход на режим «Standed» для ремонта на месте, строительных работ на существующих конструкциях или любых работ, где подача защитного газа нецелесообразна. Самый эффективный подход к закупкам и обучению сварщикам — рассматривать стержень и MIG как взаимодополняющие инструменты, а не как конкурирующие альтернативы. — каждый охватывает ограничения другого, и вместе они охватывают практически весь спектр требований к соединению металлов.
Соображения стоимости: первоначальные инвестиции против долгосрочной эффективности
Ручная сварка неизменно выигрывает по первоначальным затратам. Базовый сварочный аппарат, подходящий для серьезной работы, доступен значительно дешевле, чем эквивалентная установка MIG, для которой требуется не только сам сварочный аппарат, но и механизм подачи проволоки, баллон защитного газа, регулятор и запас катушек с проволокой. Для периодического использования профессионалами, небольшими ремонтными работами или операциями с ограниченным бюджетом более низкий входной барьер для контактной сварки является настоящим преимуществом.
Картина затрат меняется в случае крупносерийного производства. Более высокая скорость перемещения сварки MIG, меньшее время обработки одного сварного шва и минимальные затраты на очистку после сварки могут относительно быстро компенсировать более высокие первоначальные инвестиции в оборудование. Непрерывная подача проволоки также означает, что оператор MIG тратит больше времени на сварку и меньше времени на перемещение, смену электродов и очистку шлака, что напрямую приводит к повышению производительности в час. Для промышленных покупателей и подрядчиков по сварке, заключающих крупные производственные контракты, долгосрочная экономическая эффективность сварки MIG часто оправдывает более высокие первоначальные капитальные затраты.
Расходы на расходные материалы следуют аналогичной схеме. Стержневые электроды по отдельности недороги, но расходуются со скоростью, включающей время, затрачиваемое на их замену, не связанное со сваркой. Проволока MIG и защитный газ требуют более высоких периодических затрат на единицу продукции, но стоимость одного дюйма сварного шва в высокопроизводительной среде часто оказывается конкурентоспособной, если учитывать эффективность труда. Решение о выборе между аппаратом и MIG всегда должно учитывать общую стоимость владения — оборудование, расходные материалы, рабочую силу и время очистки — а не только цену покупки.