
Как работают наконечники ацетиленового резака
Наконечник ацетиленовой горелки — это конечный компонент системы кислородно-топливной резки — точка, в которой газохимия, техника давления и металлургическая реакция сходятся для получения резки. Понимание механических функций режущего наконечника является основой для выбора правильного наконечника, установки правильного давления и диагностики проблем, возникающих при ухудшении качества резки.
Процесс резки состоит из двух отдельных этапов, каждый из которых контролируется геометрией наконечника. Во-первых, разогреть пламя — подаваемый через кольцо меньших отверстий, окружающих центральное отверстие, — поднимает основной металл до температуры воспламенения примерно 1800 ° F (982 ° C). Ацетилен является предпочтительным топливом для этой стадии, поскольку его сгорание с кислородом дает температуру пламени примерно 5720°F (3160°C), причем большая часть его тепла концентрируется во внутреннем конусе пламени. Такая концентрация внутри конуса обеспечивает быстрый и точный предварительный нагрев с минимальной зоной термического воздействия на окружающий металл — преимущество, которое альтернативные виды топлива, такие как пропан и пропилен, не могут полностью воспроизвести.
Как только сталь достигает температуры растопки и становится вишнево-красной, оператор открывает рычаг режущего кислорода. Поток чистого кислорода под высоким давлением (чистота 99,5% или выше) выпускается через центральное отверстие наконечника. Эта струя кислорода не плавит сталь — она вызывает экзотермическую реакцию окисления, которая сжигает железо напрямую, превращая его в шлак оксида железа, который одновременно выбрасывается из реза под действием скорости газового потока. В результате получается термохимическая резка, а не термическое расплавление, поэтому кислородно-ацетилен может разрезать стальную пластину толщиной в несколько дюймов, с которой ни один плазменный или лазерный процесс не может сравниться экономически в масштабе.
Два критических ограничения, специфичных для ацетилена, определяют, как следует использовать режущие наконечники: рабочее давление ацетилена никогда не должно превышать 15 PSI (1 бар). , поскольку выше этого порога газ становится химически нестабильным и чувствительным к ударам. Кроме того, нельзя откачивать ацетилен из баллона со скоростью, превышающей одну седьмую от общей производительности баллона в час: при более быстром откачивании жидкий ацетон попадает в шланги и горелку, что приводит к повреждению оборудования и созданию опасного поведения пламени.
Советы по резке цельных и двух частей
Наконечники ацетиленовых резаков производятся в двух конструктивных форматах, и различие между ними не просто косметическое — оно определяет совместимость с газом, геометрию пламени, тепловые характеристики и тип режущей работы, для выполнения которой предназначен каждый наконечник.
Цельные насадки для резки ацетилена
Цельные наконечники изготавливаются из заготовки твердого медного сплава — чаще всего теллуровой меди, выбранной из-за сочетания высокой теплопроводности, обрабатываемости и устойчивости к экстремальному нагреву, генерируемому на поверхности наконечника. Наконечник изготавливается путем сверления и прецизионного обжима калиброванной проволоки для создания точных отверстий предварительного нагрева и центрального режущего кислородного отверстия точно контролируемого диаметра. В результате получается единый интегрированный компонент без стыков между газовыми каналами. Цельные наконечники предназначен исключительно для ацетилена и являются стандартным форматом для ручной резки в производстве, строительстве, автомобилестроении и металлоконструкциях. Обычно они имеют четыре или шесть отверстий предварительного нагрева, расположенных концентрически вокруг центрального отверстия.

Советы по резке двух частей
Двухкомпонентные наконечники состоят из медной внешней оболочки и латунного внутреннего элемента. Эта конструкция создает канавки для пламени предварительного нагрева между двумя компонентами, а не просверленные проходы через одну деталь. Двухсоставные наконечники предназначены для использования с альтернативными топливными газами — пропиленом, пропаном, природным газом и MAPP, — где более длительное время предварительного нагрева и другая геометрия пламени этих газов требуют более широкой и более распределенной схемы предварительного нагрева. Двухсекционные наконечники не взаимозаменяем с ацетиленовыми установками : характеристики пламени и требования к давлению газа существенно различаются, а использование неправильного типа наконечника снижает качество резки и безопасность.
| Характеристика | Цельный наконечник | Двухсекционный наконечник |
|---|---|---|
| Строительный материал | Твердый медный сплав (теллур-медь) | Медная внешняя оболочка, латунный внутренний элемент |
| Совместимый топливный газ | Только ацетилен | Пропан, пропилен, МАПП, природный газ |
| Конструкция отверстия предварительного нагрева | Просверленные отверстия (4 или 6) | Канавки между оболочкой и внутренним элементом |
| Концентрация пламени | Высокий — фокус внутреннего конуса | Более широкий — распределенный шаблон предварительного нагрева. |
| Типичное применение | Ручная резка, точная работа, пластина тонкого и среднего размера. | Производственная резка, толстый лист, нагрев |
Объяснение нумерации наконечников и размеров отверстий
Одним из наиболее постоянных источников путаницы при выборе режущих наконечников является система нумерации. В отличие от крепежных изделий или сверл, номера наконечников резаков не соответствуют универсальному стандарту — разные производители присваивают наконечникам с одинаковым диаметром отверстия разные номера. . Наконечник размера № 2 от одного производителя может иметь такое же отверстие для режущего кислорода, что и наконечник размера № 3 от другого. Это несоответствие не является дефектом; он отражает исторические традиции, специфичные для бренда, которые были установлены независимо во всей отрасли.
Технически правильный подход к выбору наконечника – указать уменьшение диаметра кислородного отверстия , выраженный как размер индекса сверла, а не только номер наконечника. Центральное отверстие — единственное отверстие, через которое подается режущий кислород под высоким давлением — это размер, который определяет объем кислорода, достигающий разреза, и, следовательно, максимальную толщину стали, которую наконечник может разрезать чисто. Диаметры отверстий предварительного нагрева являются второстепенными параметрами, влияющими на скорость предварительного нагрева, и рассчитаны производителем так, чтобы соответствовать центральному отверстию.
Количество наконечников обычно увеличивается с размером отверстия: меньшие числа (000, 00, 0, 1) соответствуют меньшим отверстиям, подходящим для тонкого материала, тогда как большие номера (4, 5, 6 и выше) соответствуют большим отверстиям для резки тяжелых листов. Наш ассортимент советы по использованию резака производится с соблюдением точных допусков на размер отверстия, с опубликованными размерами индексов сверла для каждой модели, что позволяет осуществлять прямую проверку размеров независимо от нумерации, используемой на существующем оборудовании.
Таблица выбора ацетиленового режущего наконечника
В следующей таблице представлены стандартные параметры выбора наконечника и давления для резки ацетиленом мягкой стали в хорошем состоянии. Все давления измеряются на регуляторе с помощью 25-футового шланга. Если длина шланга значительно короче или длиннее 25 футов, отрегулируйте рабочее давление соответствующим образом, чтобы поддерживать правильное давление на выходе наконечника.
| Толщина металла | Типичный размер наконечника | Давление O₂ (PSI) | C₂H₂ Давление (PSI) | Предварительный нагрев отверстий |
|---|---|---|---|---|
| До 1/8 дюйма (3 мм) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8–1/4 дюйма (3–6 мм) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4–1/2 дюйма (6–13 мм) | #2 | 35–45 | 4–6 | 6 |
| 1/2–1 дюйм (13–25 мм) | #3 | 40–55 | 4–7 | 6 |
| 1–2 дюйма (25–51 мм) | #4 | 50–65 | 5–8 | 6 |
| 2–4 дюйма (51–102 мм) | №5 / №6 | 55–80 | 6–12 | 6 |
| 4–6 дюймов (102–152 мм) | №7 / №8 | 70–100 | 8–15 | 6 |
Ко всем записям в этой таблице без исключения применяются два операционных правила. Во-первых, никогда не используйте наконечник, размер которого рассчитан на более толстый материал, чем вы фактически режете. — наконечник слишком большого размера подает больше кислорода, чем может правильно потребить пламя предварительного нагрева, что приводит к перегреву, повреждению наконечника, обратному вспышке и неровным порезам. Во-вторых, никогда не превышайте рабочее давление ацетилена 15 фунтов на квадратный дюйм, независимо от размера наконечника или толщины пластины; Если для конкретного разреза требуется больший поток кислорода, чем может обеспечить наконечник правильного размера при безопасном давлении ацетилена, решение состоит в том, чтобы переключиться на кислородный баллон большего размера или установку коллектора, а не увеличивать давление ацетилена.
Советы по резке с прямым и расходящимся отверстием
Помимо цельных и двухсекционных режущих наконечников, ацетиленовые режущие наконечники различаются еще и геометрией центрального режущего кислородного отверстия. Эта спецификация имеет решающее значение для операторов, которые работают как с ручным, так и с машинным режущим оборудованием.
Наконечники с прямым отверстием
Прямое отверстие обеспечивает постоянный цилиндрический диаметр от прохода газа до выпускного отверстия наконечника. Наконечники с прямым отверстием работают при давлении кислорода от 40 до 60 фунтов на квадратный дюйм и являются стандартной конструкцией для операций ручной резки. Цилиндрический газовый поток, который они производят, стабилен при умеренных скоростях, что дает оператору адекватный контроль над линией реза, выбросом шлака и зоной предварительного нагрева во время ручного перемещения горелки.
Наконечники с расходящимися отверстиями
Расширяющееся отверстие, также называемое расширяющимся или коническим выпускным отверстием, слегка расширяется на выпускном отверстии наконечника, позволяя потоку режущего кислорода расширяться и ускоряться на выходе. Эта геометрия разработана для машинной резки и работает при Давление кислорода для резки от 70 до 100 фунтов на квадратный дюйм . Расходящийся поток кислорода с более высокой скоростью обеспечивает скорость резки примерно на 25 % выше, чем у наконечников с прямым отверстием с эквивалентным размером отверстия, сохраняя при этом приемлемое качество реза на пластинах из мягкой стали при толщинах, при которых механическая резка экономически оправдана. Наконечники с расходящимися отверстиями не рекомендуются для ручной резки: более высокое давление и снижение обратной связи с оператором из-за ускоренного потока значительно затрудняют точное ручное управление.
Совет Техническое обслуживание, очистка и безопасность
Состояние режущего наконечника напрямую определяет качество реза и безопасность работы. Наконечник с частично заблокированными отверстиями для предварительного нагрева, деформированным центральным отверстием или загрязненной посадочной поверхностью приведет к неравномерному пламени, нестабильному потоку режущего кислорода и повышенному риску обратного огня или обратного удара. Обслуживание наконечника не является обязательным — это обычное эксплуатационное требование.
Процедура очистки
Во время нормального использования в отверстиях наконечников скапливаются брызги, шлак и оксидные отложения. Эти отложения сужают поток газа и искажают структуру пламени. Чистку необходимо производить с очистители наконечников, специально разработанные для используемого диаметра отверстия — никогда с помощью гвоздей, проволоки, сверл или подручных инструментов. Очистители наконечников представляют собой цилиндрические напильники, размер которых соответствует стандартному диаметру отверстия; При правильном использовании они удаляют отложения, не увеличивая и не деформируя канал ствола. Увеличение отверстия предварительного нагрева или резки даже на несколько тысячных дюйма изменяет характеристики потока газа настолько, что влияет на баланс пламени и качество резки, а деформированное отверстие невозможно исправить — наконечник необходимо заменить. Очистите все отверстия по отдельности легким движением напильника, затем продуйте наконечник сжатым воздухом низкого давления, чтобы удалить мусор, прежде чем устанавливать его на место.
Осмотр лица сидения
Посадочная поверхность наконечника — обработанная поверхность, которая сопрягается с головкой горелки — должна быть плоской, гладкой и без заусенцев. Поврежденная посадочная поверхность позволяет газу обходить уплотнение между наконечником и горелкой, создавая утечку, которая приводит к неравномерному пламени и повышает риск обратного пламени. Осматривайте посадочную поверхность после каждого снятия наконечника. Легкие следы на поверхности можно отполировать мелкой наждачной бумагой на плоской поверхности; любой наконечник с глубокими выбоинами, трещинами или значительными неровностями поверхности следует немедленно заменить.
Предотвращение обратной реакции и обратной вспышки
Обратный пожар, когда пламя возвращается в наконечник и повторно загорается на поверхности наконечника, чаще всего возникает в результате работы при давлении ниже минимального для размера наконечника, удерживании наконечника слишком близко к рабочей поверхности или частично заблокированных отверстиях, ограничивающих поток газа. В случае возникновения обратного зажигания сначала закройте ацетиленовый клапан, затем кислородный клапан, дайте наконечнику остыть, осмотрите и очистите отверстия, а также проверьте настройки давления перед повторным зажиганием. Обратная вспышка, когда пламя попадает в шланги и регуляторы, является более серьезным событием, требующим установки пламегасителей как на топливной, так и на кислородной линиях на корпусе горелки или на выходных отверстиях регулятора. Разрядники обратного тока являются обязательными для ацетиленовых систем в большинстве юрисдикций и настоятельно рекомендуются независимо от местных требований.
Выбор правильного наконечника для вашей установки
Чтобы правильно выбрать наконечник ацетиленового резака, необходимо принять четыре последовательных решения. Применение их по порядку устраняет большинство ошибок выбора до того, как они возникнут.
- Шаг 1. Подтвердите совместимость топливного газа. Убедитесь, что в вашей установке используется ацетилен, а не пропан, пропилен или MAPP. В ацетиленовых системах следует использовать только цельные наконечники, изготовленные специально для ацетилена. Использование двухсекционного наконечника для альтернативного топлива на ацетиленовой горелке приводит к неправильной геометрии пламени и непредсказуемому поведению газа.
- Шаг 2 — Определите максимальную толщину металла. Выбирайте наконечник, рассчитанный на резку самой толстой секции, с которой вы столкнетесь в работе, а не средней толщины. Резка секции на 10 % толще номинальной мощности наконечника приводит к неполному или рваному срезу; использование наконечника меньшего размера для самой толстой секции и попытка компенсировать его более высоким давлением рискуют иметь неприятные последствия и повреждение наконечника.
- Шаг 3 — Выберите тип отверстия в зависимости от применения. Для операций ручной резки требуются наконечники с прямым отверстием при давлении кислорода для резки 40–60 фунтов на квадратный дюйм. Операции машинной или автоматизированной резки выигрывают от расходящихся кончиков отверстий при давлении 70–100 фунтов на квадратный дюйм, что дает преимущество в скорости на 25%, которое они обеспечивают при прямом резе листового металла.
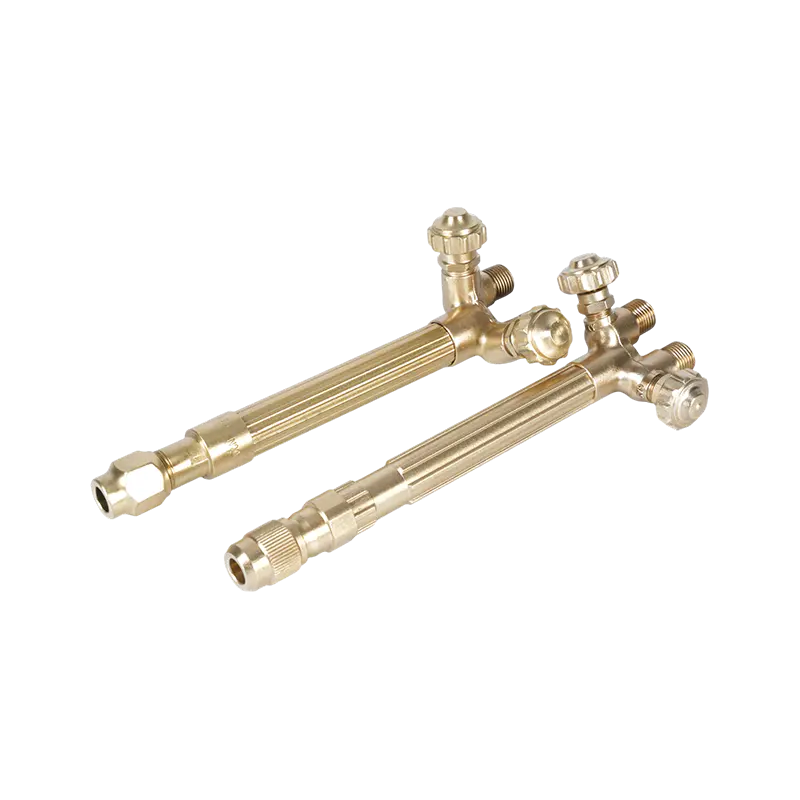
- Шаг 4. Проверьте совместимость рукоятки и головки резака. Режущие наконечники должны правильно прилегать к головке горелки, на которой они установлены. Резьба наконечника, геометрия посадки и резьба головки должны совпадать. Наш ручки резака изготавливаются со стандартизированной резьбой наконечника и посадочными характеристиками; их соединение с подходящими наконечниками одной и той же системы исключает утечки и нестабильность пламени, возникающие в результате смешивания несовместимых компонентов разных производителей.
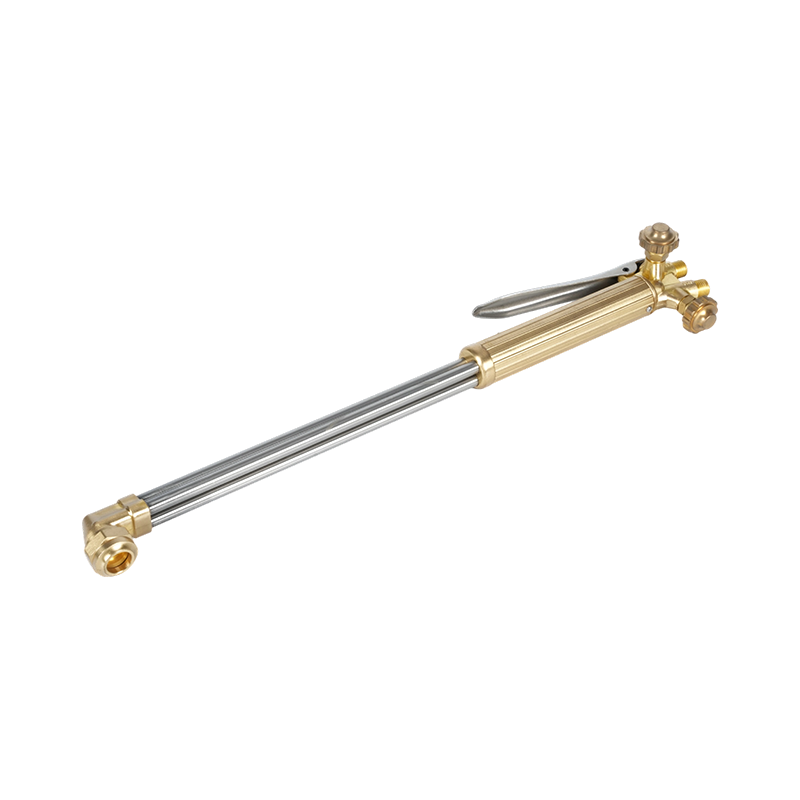
Для операторов, оборудующих новую станцию или заменяющих всю кислородно-топливную установку, комплексный системный подход — рукоятка горелки, режущее приспособление, регуляторы, шланги и подходящие насадки, приобретаемые вместе, — с самого начала устраняет неопределенность в совместимости. Наш комплекты резаков собираются как согласованные системы с документированной совместимостью наконечников, характеристиками давления и компонентами, рассчитанными на ацетилен, что обеспечивает надежную отправную точку как для резки в мастерских, так и в полевых условиях.