
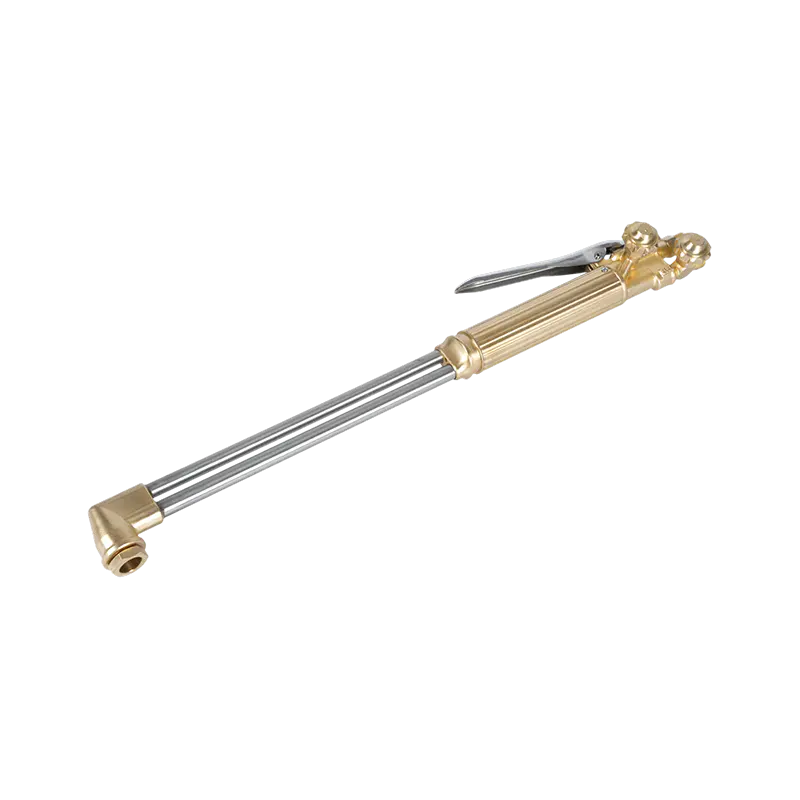
Правильно отрегулированная кислородно-ацетиленовая горелка создает нейтральное пламя с температурой около 3300°C (6000°F) на кончике внутреннего конуса, а нормальные рабочие значения остаются в диапазоне 3100–3300°C (5600–6000°F). Это делает его самым горячим газовым пламенем в металлообработке, явно опережая кислородно-пропановое или кислородно-МАПП-пламене.
Это тепло является причиной того, что кислородно-ацетиленовое оборудование остается стандартным для газовой сварки, резки, пайки и местного нагрева после более чем столетия промышленного использования. В разделах ниже объясняется, откуда берется температура, как она распределяется по пламени и что это означает при выборе, настройке или эксплуатации горелки.
Что именно мы измеряем, когда говорим о температуре пламени
«Ацетиленовая горелка» на цеховом языке — это кислородно-ацетиленовая горелка: ацетиленовое топливо, смешанное с кислородом вместо атмосферного воздуха. Пламя — это не один однородный блок тепла. Он имеет три зоны с очень разными температурами, и знание того, в какой зоне измеряется температура, важно для каждой работы.
| Зона пламени | Приблизительная температура | Роль в работе |
|---|---|---|
| Внутренний конус (первичное пламя) | 3100–3300 ° C (5 600–6 000 ° F) | Самая горячая зона; используется для сварки и резки, предварительный нагрев |
| Средняя оболочка (вторичное пламя) | 1800–2800 ° C (3300–5100 ° F) | Более мягкая зона нагрева для пайки и предварительного нагрева. |
| Внешний край пламени | 500–1200 °C (900–2200 °F) | Экранирование; распределяет тепло по большей площади |
Для большинства операций резки и сварки значение имеет температура внутреннего конуса, поскольку именно в эту точку вы направляетесь на металл. Более холодная внешняя оболочка все еще достаточно горячая для предварительного нагрева заготовок и пайки. Три режима пламени меняют картину:
- Нейтральное пламя — сбалансированный кислород и ацетилен; обеспечивает максимально чистое рабочее тепло и является подходящей настройкой практически для любой резки и сварки.
- Науглероживающее пламя — избыток ацетилена; работает холоднее, производит сажу и добавляет углерод. Используйте его только в особых случаях, таких как закалка пламенем.
- Окислительное пламя — избыток кислорода; горит с более резким шипением и может быть немного горячее, но он окисляет металл сварного шва и используется для нескольких работ по бронзе.
Поэтому, когда кто-то называет температуру ацетиленовой горелки, он имеет в виду внутренний конус нейтрального пламени. Поскольку нейтральное пламя является ориентиром, в остальной части статьи используется именно оно, если не указано иное.
Почему ацетилен производит самое горячее газовое пламя
Ацетилен (C2H2) при сгорании выделяет большое количество тепла на единицу газа, но он выигрывает не только этим. Решающим свойством является скорость пламени. Реакция ацетилен-кислород распространяется гораздо быстрее, чем реакции пропана или MAPP, поэтому высвобождающаяся энергия концентрируется в небольшой интенсивной зоне, а не распространяется. Пропан дает больше энергии на килограмм топлива, но его пламя шире и холоднее, поскольку реакция протекает медленнее.
| Топливный газ | Приблизительная максимальная температура с кислородом |
|---|---|
| Ацетилен (C2H2) | 3100–3300 ° C (5 600–6 000 ° F) |
| МАПП газ | 2900–3000 ° C (5300–5400 °F) |
| Пропан (C3H8) | около 2800 ° C (5100 ° F) |
| Природный газ (метан) | около 2700 ° C (4900 ° F) |
Если вы используете ацетилен с обычным воздухом, температура падает примерно до 2400°C (4400°F), поэтому для резки стали не используются цеховые воздуходувки. Высокая температура в сочетании с концентрированным выделением тепла также является причиной того, что ацетилен остается предпочтительным газом для сварки стали плавлением, а не только для нагрева.
Что на практике означает 3300°C (6000°F)
Температура полного пламени — это не то, что плавит сталь при резке. Газокислородная резка заключается в доведении углеродистой стали до температуры воспламенения в потоке кислорода, примерно 870–980 ° C (1600–1800 ° F) в зависимости от сплава. Пламя горелки осуществляет предварительный нагрев; Затем кислородный рычаг сжигает горячий утюг и уносит его. Вот почему толстый лист требует более длительного предварительного нагрева, но затем резка происходит с постоянной скоростью.
- Резка — предварительно нагрейте кромку до ярко-красного цвета, затем включите струю кислорода; температура внутреннего конуса оставляет достаточный запас даже в холодных цехах.
- Сварка плавлением — внутренний конус плавит основной металл достаточно быстро, чтобы присадочный стержень и основной металл сплавились в одной ванне, не перегревая окружающую среду.
- Пайка и пайка серебром — контролируемое внешнее пламя быстро нагревает сопрягаемые детали, сохраняя присадочный металл ниже диапазона плавления до тех пор, пока он вам не понадобится.
- Нагрев, гибка и выпрямление — широкая зона пламени помогает сжимать и выпрямлять валы и пластины там, где медленный и равномерный нагрев важнее пиковой температуры.
Короче говоря, высокая пиковая температура дает вам скорость и контроль. Пламя с более низкой температурой, такое как пропан, все еще может резать сталь, если оператор терпелив, но производственные цеха выбирают кислородно-ацетиленовое пламя, потому что тепло поступает быстро и его можно точно направить.
Почему реальное пламя горячее или холоднее, чем балансовая стоимость
Производители указывают идеальные температуры пламени, измеренные в лаборатории. На реальном стенде несколько факторов отнимают рабочее значение от этого числа:
- Газовый коэффициент — при выходе из нейтрального положения изменяется характер пламени; науглероживающее пламя охлаждает зону и покрывает изделие сажей.
- Размер наконечника — наконечник, выбранный для тонкого листа, производит небольшое пламя, лишающее толстую пластину тепла; наконечник, слишком большой для работы, создает шум и отходы.
- Состояние наконечника — Нагар, брызги или поврежденное седло искажают конус пламени и резко снижают эффективность теплопередачи.
- Рабочее расстояние — внутренний конус должен парить над изделием примерно на 2–4 мм; слишком далеко назад, и большая часть тепла теряется в воздухе.
- Качество газоснабжения — влага, утечки или несоответствующие настройки давления приводят к разбрызгиванию пламени и неравномерному охлаждению зоны.
Ни одна из этих проблем не означает, что горелка не может достичь номинальной температуры. Они означают, что настройка и состояние оборудования определяют, что вы на самом деле получите от заготовки.
Выбор наконечника и горелки, обеспечивающих тепло
Самый простой способ потерять большую часть теоретического температурного преимущества ацетилена — использовать неправильное сопло. Режущие насадки для ацетилена имеют меньшие газовые каналы, чем насадки для пропана, и их нельзя заменять на разные виды топлива. Для любой работы сопоставьте три параметра: серию наконечника с резаком, размер наконечника с толщиной пластины и режущее приспособление с классом рукоятки (легкий, средний или тяжелый). На нашем собственном производстве мы видим, что несоответствующий набор почти всегда является причиной того, что магазин сообщает, что его горелка «недостаточно нагревается».
Ацетиленовые наконечники производятся во многих пронумерованных сериях в соответствии с различными марками горелок и региональными стандартами. Если вы настраиваете станцию, стоит прочитать руководство по выбору и техническому обслуживанию наконечников и сопел резаков так что вы заказываете сиденье подходящего размера и газовое бурение с первого раза.
 Наконечники ацетиленового резака серии 1-101 Эти стандартизированные ацетиленовые наконечники диаметром 76 мм подходят к нескольким моделям горелок и подходят для стали диаметром от 5 до 200 мм, что делает их практичным выбором при выборе подходящего размера наконечника для вашей станции. Посмотреть продукт →
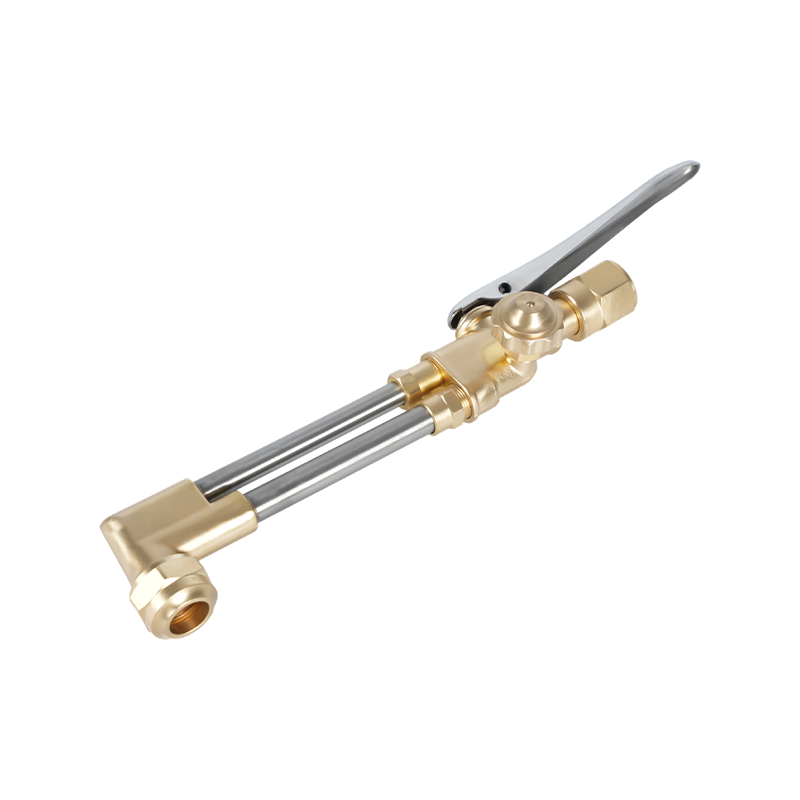
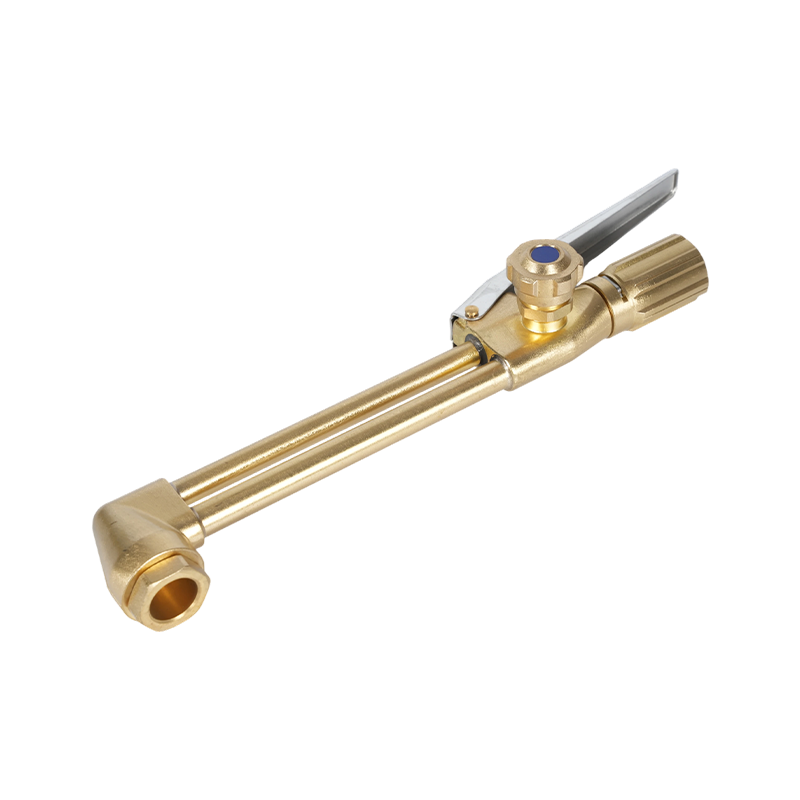
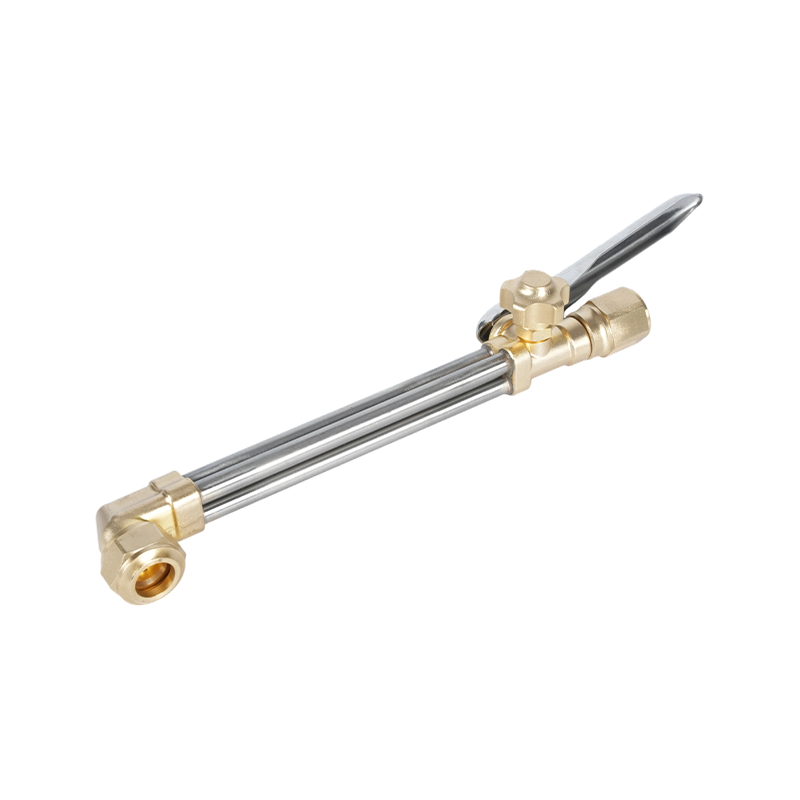
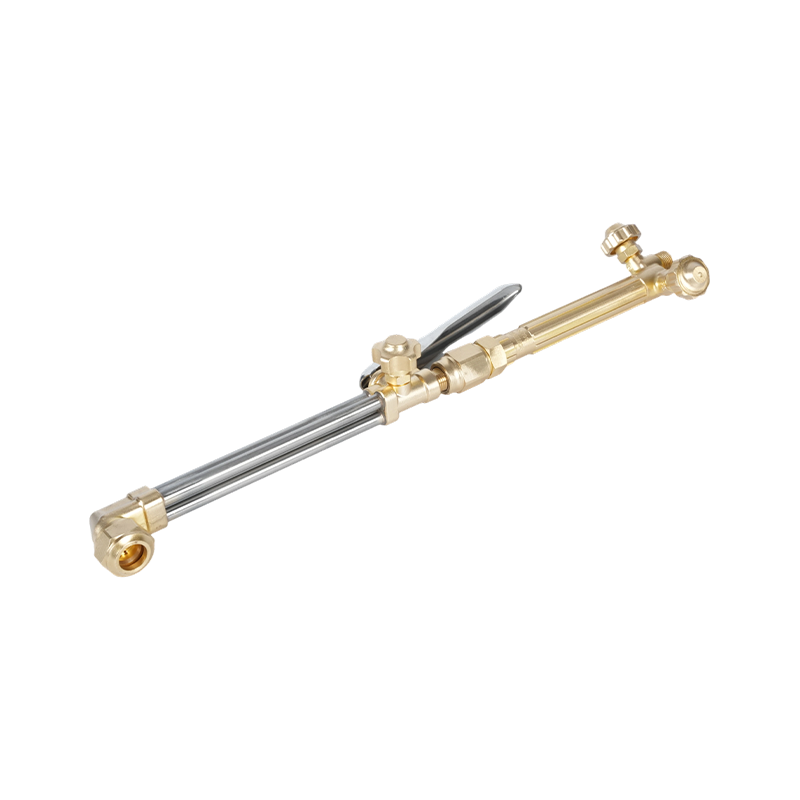
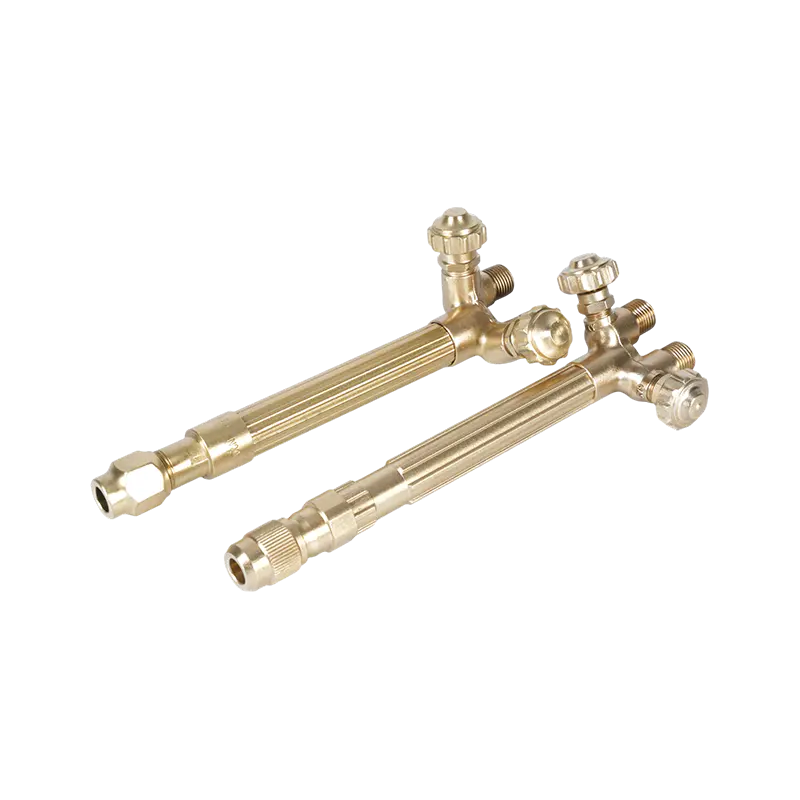
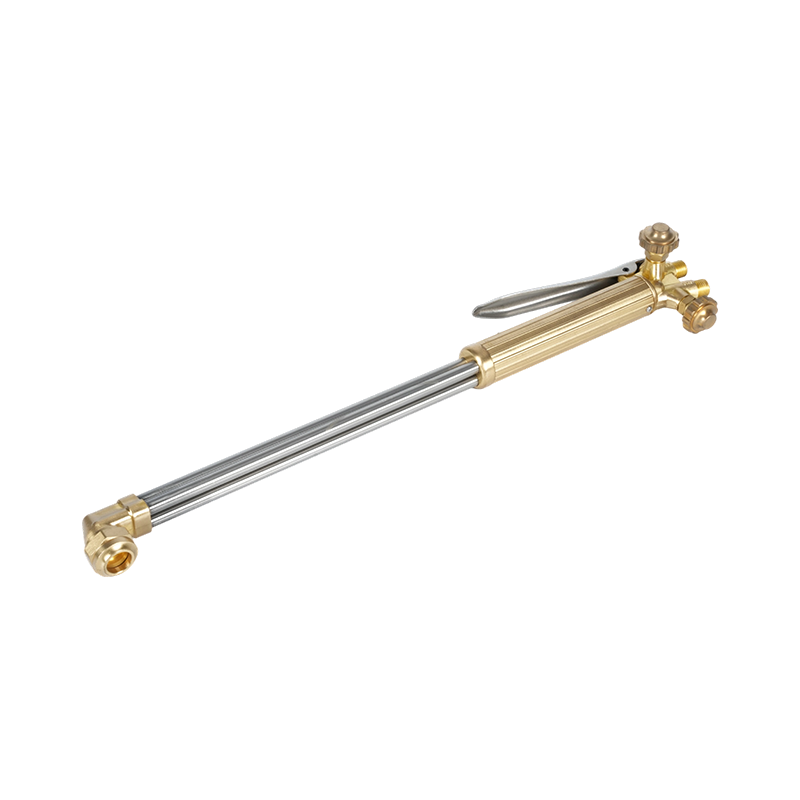
Что касается горелки, то сверхмощный резак является подходящей основой для ежедневной резки стали: он надежно удерживает насадку, обеспечивает равномерный поток газа и справляется с более толстыми листами за более короткое время предварительного нагрева. Для пользователей, работающих как с кислородно-ацетиленом, так и с пропаном, практичной является горелка, предназначенная для переключения между двумя газами, при условии, что насадка и наконечники заменяются вместе.
 A217 Комплект для кислородно-ацетилен-пропанового резака для тяжелых условий эксплуатации Этот комплект для тяжелых условий эксплуатации объединяет насадку A212 с рукояткой A211, обеспечивая плавное управление потоком газа при резке, пайке или нагреве. Он подойдет пользователям, которым нужен надежный и универсальный фонарь. Посмотреть продукт →
Также перед покупкой компонентов проверьте региональный стиль: горелки и наконечники американского, австралийского, британского и японского типа не являются взаимозаменяемыми. Покупайте у производителя, соответствующего вашим местным стандартам, чтобы запасные насадки оставались доступными на протяжении всего срока службы горелки.
Безопасная работа при таких температурах
При температуре 3300°C реальный риск представляет не само пламя, а все, что его окружает. Обратный поток пламени в шланг или смеситель создает обратный эффект, который может разорвать линию или повредить горелку за миллисекунды. Стандартная защита представляет собой пламегаситель, установленный на горелке и регуляторе, а также обратный клапан, если он предусмотрен правилами.
 Окси-ацетиленовый разрядник обратного удара серии B288 Разработанный для предотвращения повторных вспышек и обратного потока газа, этот пламегаситель обеспечивает необходимую защиту вашей горелки и регулятора. Это помогает обеспечить безопасность газопроводов во время высокотемпературной резки. Посмотреть продукт →
- Давление ацетилена — никогда не устанавливайте ацетиленовый регулятор выше 15 фунтов на квадратный дюйм (около 1,0 бар); ацетилен становится нестабильным и может разлагаться при более высоких давлениях.
- Обращение с цилиндром — держите баллоны с ацетиленом в вертикальном положении, надежно закрепите их и храните вдали от источников тепла.
- Фитинги и шланги — Следите за тем, чтобы кислородные фитинги не были загрязнены маслом и смазкой, и проверяйте шланги на наличие трещин перед каждой тяжелой работой.
- Вентиляция и СИЗ — Работайте в проветриваемом помещении и используйте сварочные перчатки и защитные очки, подходящие для работы с газом.
Все это не является обязательным при таких температурах. Пламегаситель стоит недорого по сравнению с линией, которую он защищает, и та же логика применима к правильно очищенному наконечнику: каждый компонент газового тракта является частью производительности инструмента.
Если вы настраиваете станцию и хотите получить один надежный ответ: нейтральное кислородно-ацетиленовое пламя достигает примерно 3100–3300 °C (5600–6000 °F) на внутреннем конусе, а рабочая температура зависит от размера наконечника, его состояния и того, насколько близко вы держите пламя к металлу. Топливо не является ограничивающим фактором; соответствие горелки, наконечника, давления и защитного оборудования.
Если вы приобретаете корпуса резаков, режущие приспособления или сменные наконечники, свяжитесь с нашей командой в зависимости от толщины пластины, топливного газа и региональных стандартов, с которыми вы работаете, и вы можете получить компоненты, соответствующие температуре пламени, которая действительно необходима для вашей работы.