
Зажгите правильно отрегулированную кислородно-ацетиленовую горелку, и температура кончика внутреннего конуса окажется где-то между 5600–6300°F (3100–3480°C). Это делает ацетилен при сжигании с чистым кислородом самым горячим из обычных топливных газов, используемых в ручном сварочном и режущем оборудовании. Эти цифры – не просто пустяки. Они расскажут вам, какие металлы может сваривать горелка, как быстро она может разрезать пластину и почему защита от обратного удара должна быть в газовой линии.
Где на самом деле самая высокая температура
Пламя кислородно-ацетиленовой горелки не представляет собой однородный тепловой шар. У него острый внутренний конус, где ацетилен и кислород смешиваются и вступают в реакцию первыми, а также более крупная внешняя оболочка, более холодная. Температура на кончике внутреннего конуса — это цифра, которую люди приводят, когда говорят, что ацетиленовая горелка достигает примерно 5600°F. В этой концентрированной зоне вы размещаете изделие, когда хотите получить максимальное количество тепла.
Три общих режима пламени дают немного разные температуры:
- Нейтральное пламя (приблизительно равно кислороду и ацетилену): около 5600°F (3100°C). Лучше всего подходит для большинства видов сварки и пайки, поскольку не добавляет в сварочную ванну ни углерода, ни избыточного кислорода.
- Науглероживающее пламя (избыток ацетилена): около 5000–5400°F. Оставляет зону, богатую углеродом, пригодную для наплавки, но не для чистых стальных сварных швов.
- Окислительное пламя (избыток кислорода): может достигать верхней части диапазона, примерно до 6300°F. Он горит горячее, но добавляет кислород; он используется в основном для обработки латуни и бронзы, а также для некоторых операций резки.
Чистый ацетилен, горящий на воздухе без кислородного баллона, достигает лишь около 4000°F (2200°C). Подача кислорода — это то, что поднимает пламя выше 5000 ° F, поэтому кислородно-ацетиленовая установка является стандартом для серьезной резки и сварки.
Чем ацетилен отличается от других топливных газов
Ацетилен — не единственное топливо, которое можно заливать в горелку, но он обеспечивает самую высокую температуру пламени при нейтральной настройке. Если вы сравниваете ацетилен с более дешевым топливом, таким как пропан или пропилен, разница в температуре объясняет большую часть разницы в производительности.
| Топливный газ | Температура пламени кислородного топлива (прибл.) | Типичное использование |
|---|---|---|
| Ацетилен | 5600–6300 ° F (3100–3480 ° C) | Резка, сварка, пайка, нагрев |
| Пропан | ~ 4100 ° F (2250 ° C) | Резка, нагрев, пайка |
| Пропилен | ~ 5200 ° F (2870 ° C) | Резка, нагрев |
| МАПП газ | ~ 5300 ° F (2930 ° C) | Пайка, пайка, легкая резка |
| Воздух-ацетилен | ~ 4000 ° F (2200 ° C) | Легкая пайка, пайка, работы по системам вентиляции и кондиционирования. |
Пропан находится примерно на 1500°F ниже ацетилена, когда оба они сжигаются кислородом. Вы по-прежнему можете резать листовую сталь пропаном, но предварительный нагрев занимает больше времени, скорость резки падает, и вам нужны насадки, предназначенные для пропана. Ацетилен также создает более концентрированную тепловую зону, поэтому слесари продолжают возвращаться к нему, когда качество и скорость сварки имеют значение.
Что эти температуры означают для металла
Температуру пламени устанавливает потолок; что на самом деле происходит, зависит от того, какая часть этого тепла достигает заготовки. Вот приблизительные температуры плавления по сравнению с тем, что может обеспечить горелка:
| Материал | Температура плавления (прибл.) | Результат кислородно-ацетиленового анализа |
|---|---|---|
| Алюминий | ~ 1220 ° F (660 ° C) | Легко плавится; горелка, используемая для пайки и тонкой работы |
| Латунь/бронза | ~ 1700–1900 ° F | плавится; обычно паяется окислительным пламенем |
| Медь | ~ 1980 ° F (1084 ° C) | плавится; горелка, используемая для пайки и нагрева |
| Чугун | ~ 2200 ° F (1200 ° C) | плавится; можно сваривать чугунными прутьями |
| Углеродистая сталь | ~ 2500–2800 ° F (1370–1540 ° C) | Легко сваривает и режет |
| вольфрам | ~ 6170 ° F (3410 ° C) | Нельзя расплавить ручной горелкой. |
Таблица также отвечает на часто возникающий вопрос: если пламя достигает температуры 6300°F, а вольфрам плавится при температуре около 6170°F, почему горелка не может расплавить вольфрам? Потому что заготовка никогда не достигает максимальной температуры пламени. Горячий внутренний конус небольшой, и тепло постоянно теряется в окружающий воздух, корпус горелки и проводимость через сам металл. Пропустите пламя с температурой 6000°F над блоком вольфрама, и поверхность станет очень горячей, но она не сможет накопить достаточно энергии, чтобы достичь точки плавления до того, как тепло рассеется.
Для резки стали не обязательно плавить всю пластину. Горелка предварительно нагревает сталь примерно до 1600–1800°F, пока она не засияет ярко-красным светом, затем кислородный рычаг подает на место чистый кислород. Сталь горит в смысле быстрого окисления, и расплавленный оксид выдувается из пропила. Вот почему резак имеет отдельную подачу кислорода и почему конструкция режущего наконечника имеет такое же значение, как и температура пламени.
Реальные факторы, влияющие на поставляемое вами тепло
Две одинаковые горелки могут вести себя по-разному в зависимости от расходных материалов и настроек газа. Если режущий кончик имеет неправильный размер, на седле есть зазубрины или давление отключено, пламя может выглядеть нормальным, в то время как заготовка никогда не нагревается достаточно.
- Размер и состояние наконечника. Наконечник, рассчитанный на толстую пластину, имеет порты большего размера и обеспечивает больше тепла. Изношенный или грязный наконечник искажает пламя и замедляет рез.
- Давление газа. Слишком низко, и пламя выскакивает или убегает назад; слишком высоко, и он отрывается от кончика. Оба условия уменьшают тепло, фактически передаваемое металлу.
- Удаленность от работы. Самая горячая зона находится примерно на расстоянии 1/8–1/4 дюйма от кончика внутреннего конуса. Если держать факел подальше, температура снижается на удивление быстро.
- Масса заготовки. Тяжелая отливка отводит тепло быстрее, чем тонкий лист. Вы компенсируете это большим наконечником или более длительным предварительным нагревом.
- Чистота кислорода. Кислород должен быть не менее 99,5%. Загрязненный газ снижает температуру пламени и оставляет неровные края реза.
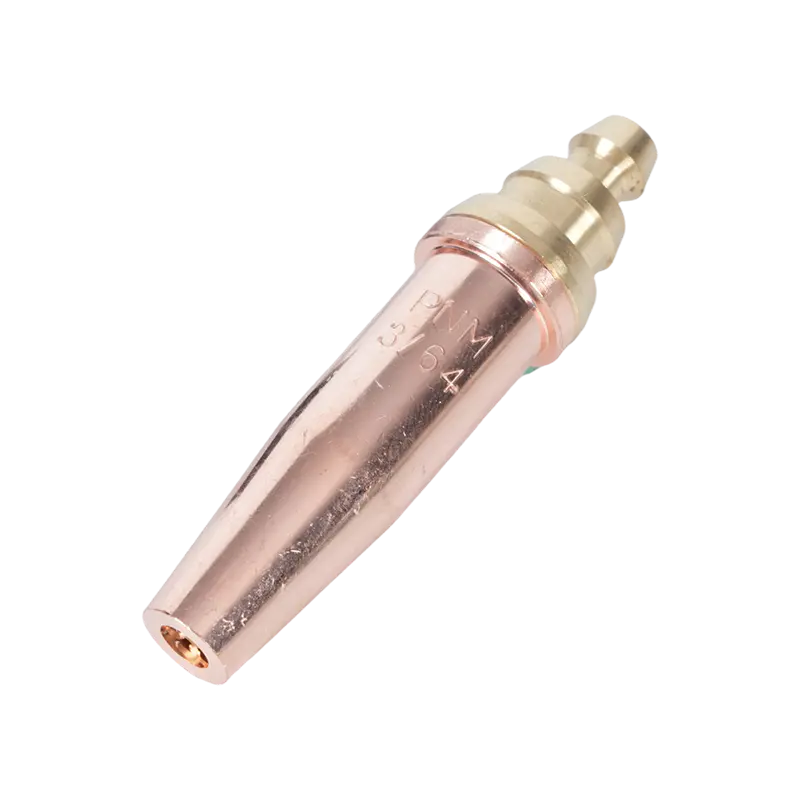
Именно из-за этих переменных магазины хранят в ящиках ящиков наконечники разных размеров. Для тяжелой резки чистой стали ацетиленовый наконечник подходящего размера, соответствующий американскому стандарту, такой как серия 6290, обеспечивает предварительный нагрев и поток режущей струи, необходимый для работы.
 Ацетиленовое режущее сопло серии 6290 для горелок американского типа Эта ацетиленовая насадка рассчитана на толщину резки от 1 мм до 300 мм и подходит для горелок A735 и A623, что делает ее универсальным выбором для мастерских, которым требуется одна насадка для различных стальных работ. Посмотреть продукт →
Выбор факела, который поддерживает постоянное пламя
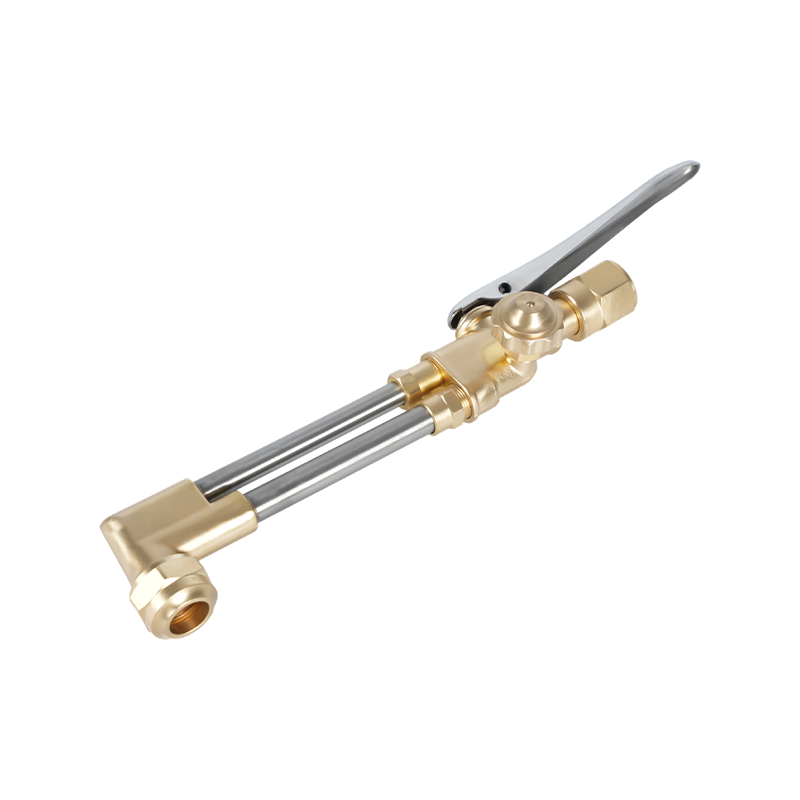
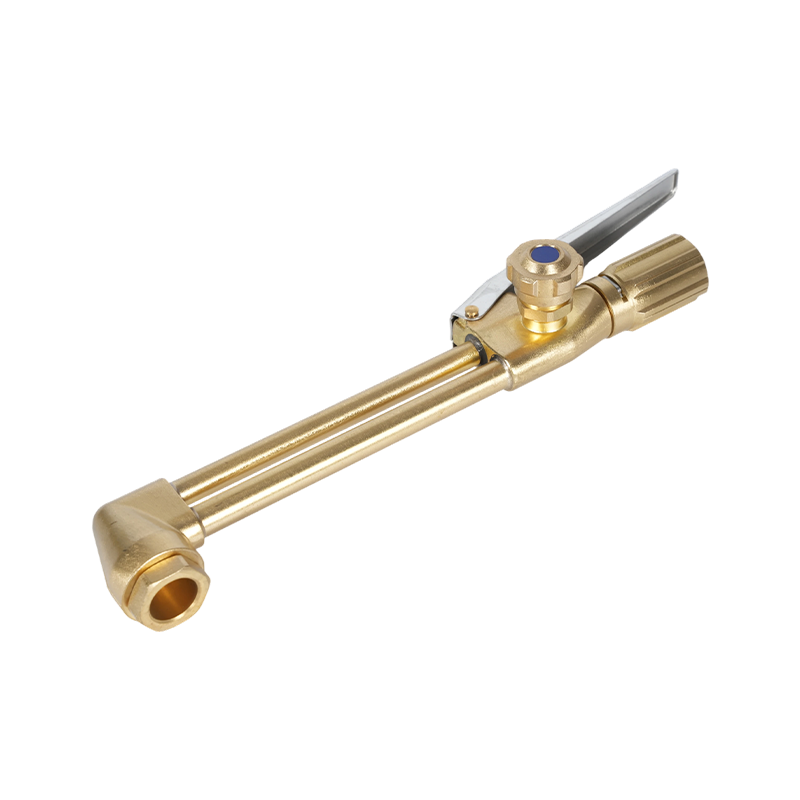
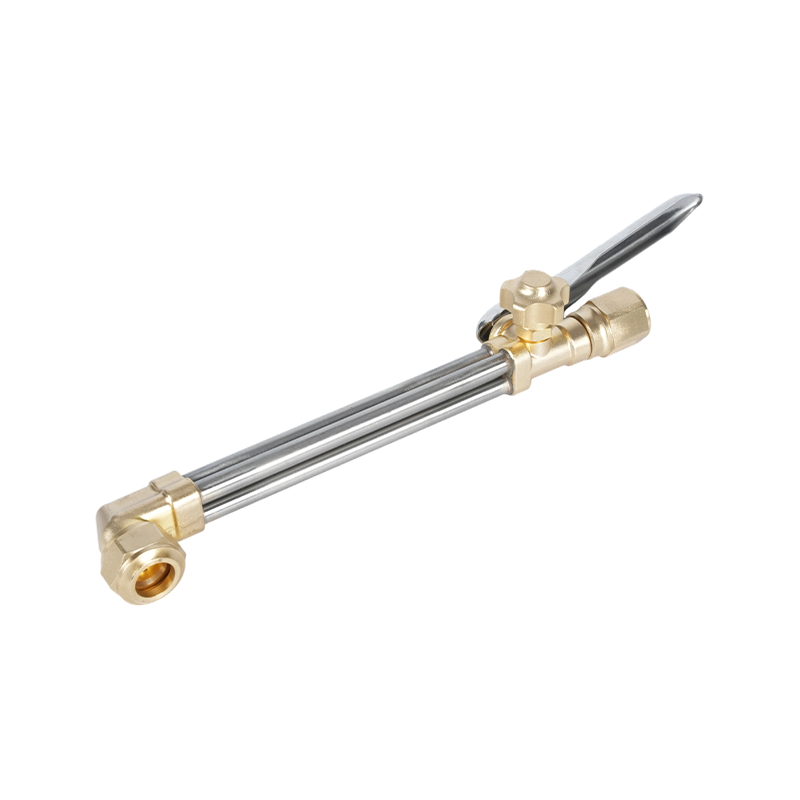
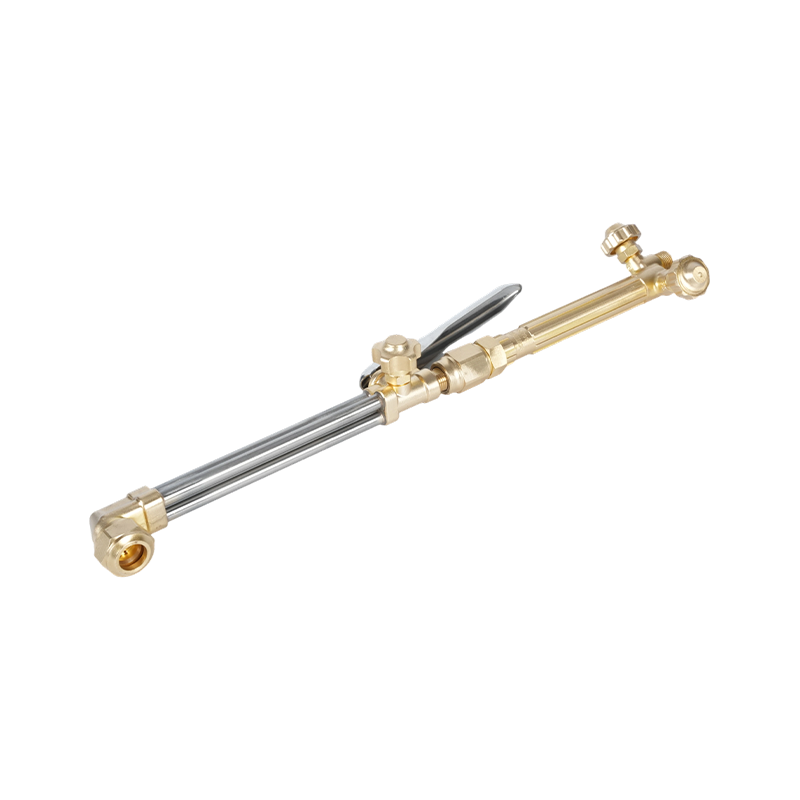
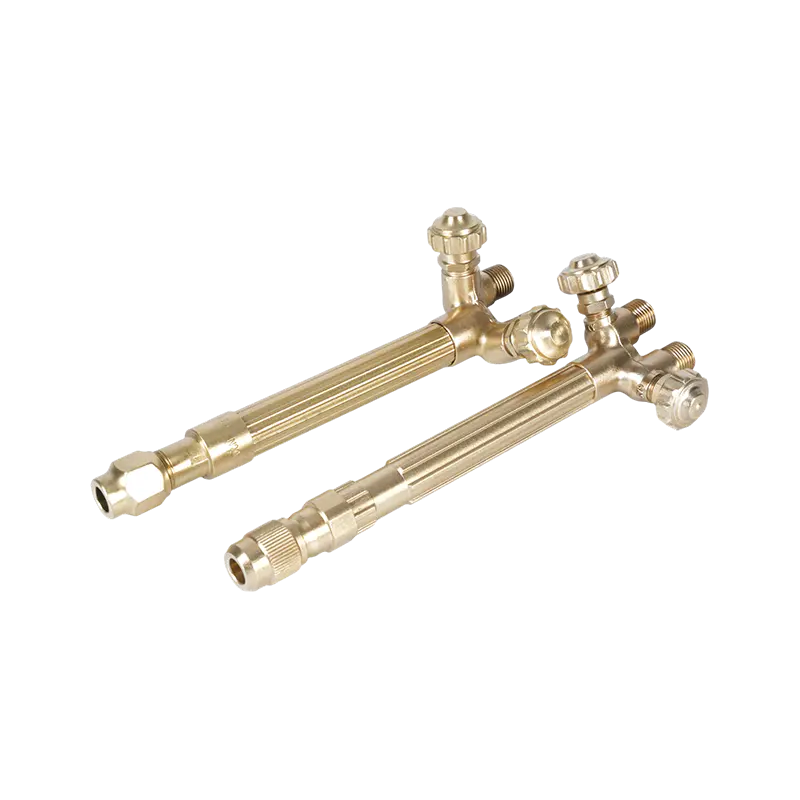
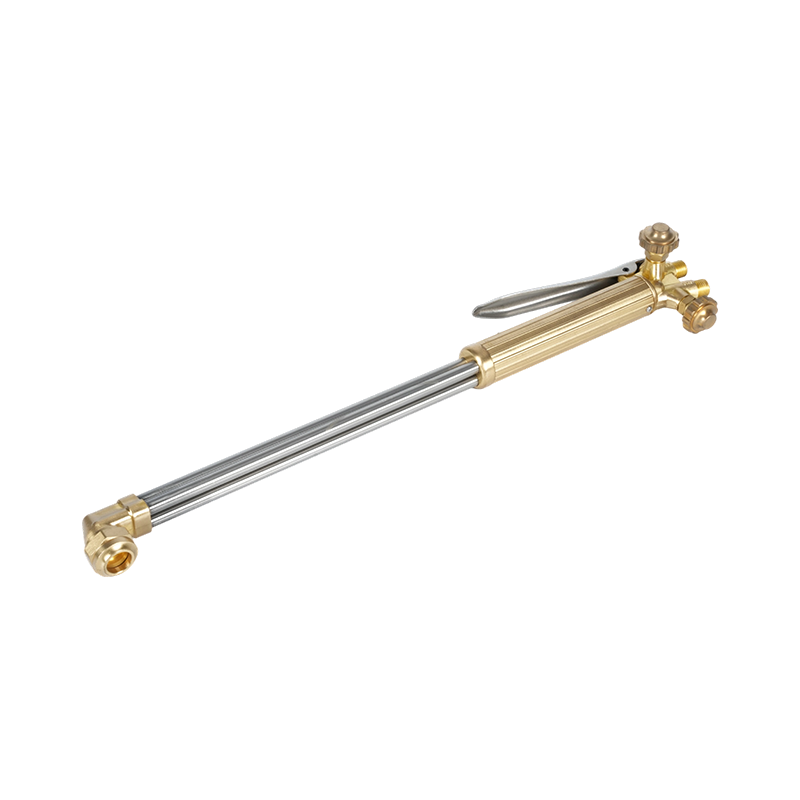
Корпус и ручка горелки отвечают за смешивание газов в правильном соотношении и поддержание устойчивого пламени. Качественно изготовленная ручная горелка надежно герметизирует клапаны, надежно удерживает наконечник и сохраняет одни и те же характеристики пламени в течение многих лет. Для ручной резки, ремонта и работ по техническому обслуживанию подойдет мощный кислородно-ацетиленовый ручной резак класса B400, который обеспечивает удобную длину ручки и поток газа, необходимый большинству мастерских.
 Ручной кислородно-ацетиленовый резак для тяжелых условий эксплуатации B400 Кованая латунная головка и конструкция с двумя трубками позволяют резать сталь толщиной до 300 мм, а также сменные насадки для ацетилена и пропана для гибкого использования в тяжелых условиях. Посмотреть продукт →
Какой бы резак вы ни выбрали, выбирайте расходные материалы, соответствующие выполняемой работе. Для режущего инструмента и ручного резака можно использовать наконечники одного и того же семейства, но их внутренние газовые каналы различаются, поэтому используйте таблицу наконечников производителя. Тот же принцип выбора насадок и ухода за ними более подробно описан в разделе выбор и обслуживание наконечников резака .
Безопасность от жары и вспышек
Температуры в диапазоне 6000°F не просто режут сталь. Они поджигают все легковоспламеняющиеся предметы поблизости и делают воспоминания реальным риском. Обратная вспышка возникает, когда пламя исчезает обратно в наконечник и продолжает гореть внутри корпуса горелки или шланга, что может разрушить оборудование и травмировать оператора за считанные секунды. Самой прямой защитой является разрядник обратного импульса, установленный между горелкой и регулятором. Для кислородно-ацетиленовой работы качественная модель, такая как серия B288, останавливает обратный поток и гасит пламя до того, как оно достигнет линии.
 Оксидно-ацетиленовый разрядник обратного импульса серии B288 Этот пламегаситель, установленный между горелкой и регулятором, предотвращает распространение пламени и обратный поток газа, обеспечивая необходимую безопасность при ацетилено-кислородной резке и сварке. Посмотреть продукт →
Относитесь к каждому цилиндру как к источнику высокого давления: откройте ацетиленовый клапан примерно на три четверти оборота, продувайте шланги перед зажиганием и никогда не используйте масло или смазку рядом с кислородными фитингами. Если горелка неоднократно дает неприятные последствия, выключите все и проверьте наконечник, седло и шланги, прежде чем снова зажечь. Шаг за шагом следуйте стандартным мерам безопасности при работе с резаком и держите огнетушитель под рукой.
Ацетиленовая горелка нагревается достаточно (приблизительно 5600–6300°F) в сочетании с кислородом, чтобы сваривать большинство распространенных металлов, резать стальные пластины и выполнять пайку и нагрев, с которыми электрические инструменты не могут легко справиться. Настоящее мастерство заключается в преобразовании температуры пламени в полезное тепло для заготовки: правильный наконечник, правильные настройки газа, а также горелка и страховочный трос, которым можно доверять, при поддержке производителя, который создает сварочное и режущее оборудование собственный.