
У производителя, готовящегося разрезать стальную пластину толщиной 25 мм, возникает практический вопрос: насколько горячая ацетиленовая горелка? Полезный ответ: от 3150 до 3330°C (от 5700 до 6030°F), когда ацетилен горит вместе с кислородом в правильно отрегулированной горелке. Это максимальная температура пламени, а не температура металла или средняя температура всего пламени. Самая горячая область — это небольшая зона прямо перед ярким внутренним конусом.
Ацетилен, сгоревший на воздухе, намного холоднее, примерно от 2400 до 2500°C. Этого пламени все еще достаточно для пайки и небольших работ по нагреву, но это не то пламя, которое используется для серьезной резки стали. При добавлении кислорода температура пламени резко возрастает, и горелка может быстро резать, сваривать, паять или нагревать металл. Число меняется в зависимости от соотношения газов, размера наконечника, чистоты кислорода и рабочего давления, поэтому рассматривайте любую цифру как рабочий диапазон, а не как лабораторную константу.
Короткий ответ: насколько горячая ацетиленовая горелка?
В нейтральном кислородно-ацетиленовом пламени максимальная температура обычно составляет 3150°C. Другие надежные источники указывают на то, что пик приближается к 3300°C. Разница заключается в методе измерения, чистоте кислорода, конструкции наконечника и точной точке измерения температуры. Для планирования цеха практичным и честным является диапазон от 3150 до 3330°C.
Пламя имеет две основные зоны. Внутренний конус — это место, где ацетилен и кислород начинают реагировать. Во внешней оболочке оставшиеся газы сгорают вместе с окружающим воздухом. Самая высокая температура не у кончика пера и не у длинного наружного пера. Он расположен сразу за внутренним конусом, где первичное сгорание наиболее полное. Вот почему сварщик регулирует пламя на глаз: длина и форма внутреннего конуса больше говорят о концентрации тепла, чем одни только показания манометра.
Почему кислородно-ацетиленовое пламя достигает такой высокой температуры?
Ацетилен — это C2H2, компактный углеводород с высокой теплотой сгорания. Когда он реагирует с чистым кислородом, первичная реакция выделяет большое количество энергии в очень небольшом объеме. Пламя также имеет высокую скорость пламени, поэтому реакция остается стабильной на кончике и создает концентрированный источник тепла.
Пропан, природный газ и газ МАПП могут резать сталь в сочетании с кислородом, но температура их пламени ниже. Более низкая температура не является автоматически недостатком. Пропан часто дешевле и безопаснее хранить, и он создает более широкую тепловую картину, которая может быть полезна для отопления. Для быстрого предварительного нагрева, узкого реза, высокотемпературной сварки или пайки ацетилен остается эталонным топливным газом.
Сравнение температуры пламени для обычных топливных газов
| Топливный газ с кислородом | Типичная пиковая температура пламени | Практическая заметка |
|---|---|---|
| Ацетилен | 3150–3330 ° C (5700–6030 ° F) | Самая высокая температура; быстрый предварительный нагрев и концентрированное пламя |
| Пропан | 2800–2900 ° C (5 070–5 250 ° F) | Более низкая температура; хорошо подходит для нагрева и более медленной резки |
| MAPP | 2900–3000 ° C (5250–5430 °F) | Средний диапазон; часто используется там, где хранение ацетилена ограничено |
| Природный газ | 2700–2800 ° C (4890–5070 ° F) | Самый низкий из этой группы; удобно там, где есть трубопроводный газ |
| Ацетилен in air | 2400–2500 ° C (4350–4530 ° F) | Не используется для тяжелой резки; небольшой нагрев и пайка |
Для резки пламени не обязательно плавить сталь. Необходимо довести небольшое пятно до температуры растопки, примерно 870°С для мягкой стали, после чего поток кислорода поджигает железо. Более горячее пламя ацетилена достигает этой точки быстрее и выделяет меньше тепла в пластину, что помогает контролировать искажения.
 Наконечник ацетиленового резака серии 1502 для резки металла Ацетилен cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Посмотреть продукт →
Что меняет реальную температуру на кончике
Несколько переменных определяют, будет ли пламя вести себя как инструмент при температуре 3150°C или как разочаровывающее пламя при температуре 2800°C. Это те же переменные, которые определяют качество резки, расход газа и безопасность.
- Чистота кислорода: кислород 99,5% дает более острое и горячее пламя, чем кислород более низкой чистоты или загрязненный источник.
- Соотношение газов: нейтральное пламя имеет чистый закругленный внутренний конус. Окислительное пламя короче и громче; пламя науглероживания имеет легкий избыток ацетилена. Для большей части резки используется только нейтральное или слегка окислительное пламя.
- Размер и состояние наконечника: изношенное, увеличенное или засоренное отверстие изменяет скорость газа и форму пламени. Наконечник, рассчитанный на толщину пластины, обеспечивает концентрацию тепла.
- Регулятор давления и расхода: слишком малый расход приводит к мягкому пламени. Слишком большой поток может поднять пламя или отходящие газы, не добавляя полезного тепла.
- Очистка наконечника и брызги: Грязь, шлак и масло нарушают газовую смесь. Чистые кончики режут быстрее и безопаснее.
- Техника: Скорость движения, расстояние и время предварительного нагрева определяют, какая часть тепла пламени достигнет металла.
Горелка, правильно подобранная для работы, обеспечивает стабильный внутренний конус и стабильный поток кислорода для резки. Если пламя меняет форму при нажатии режущего рычага, это означает, что наконечник или давление установлены неправильно, и эффективное тепло при резке упадет.
Насколько горячая температура достаточна для резки, сварки и нагрева?
Резка
При кислородно-ацетиленовой резке пламя предварительно нагревает сталь до температуры воспламенения, обычно около 870°C (1600°F) для мягкой стали. В этот момент струя кислорода вступает в реакцию с железом и выдувает расплавленный оксид из пропила. Температура пламени 3000°C и более дает большой запас, поэтому скорость резки больше зависит от эффективности предварительного нагрева и потока кислорода, чем от температуры исходного пламени.
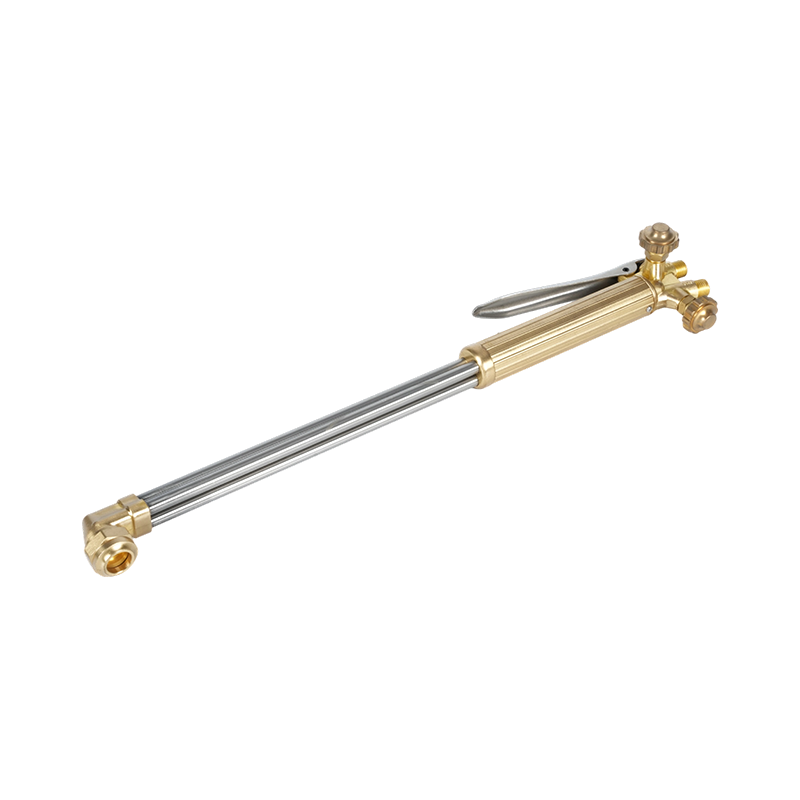
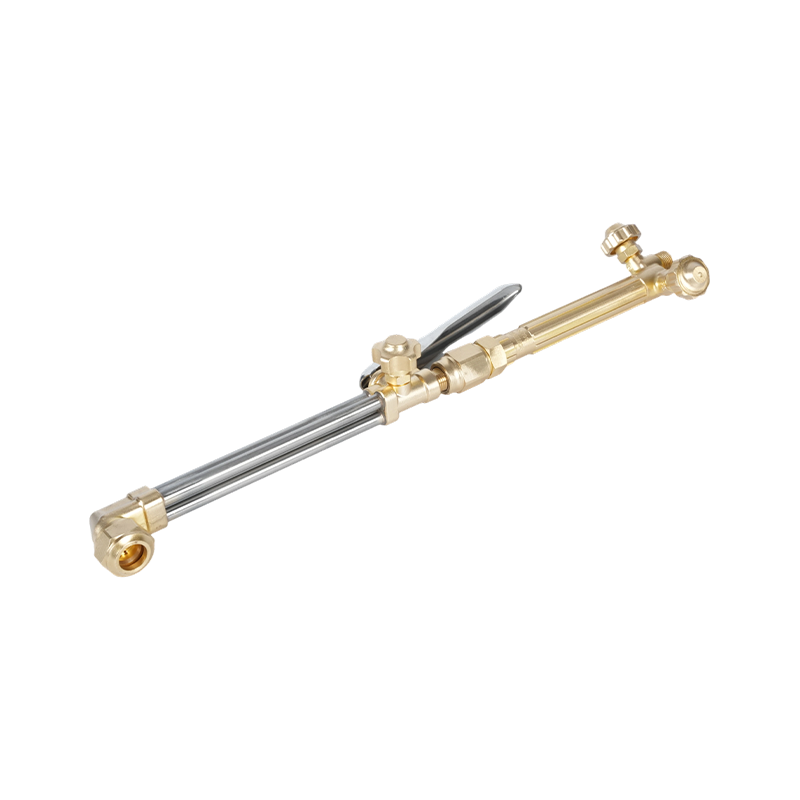
 E250 Ручная ацетиленовая горелка для тяжелых условий эксплуатации для профессиональной резки Мощная ручная горелка для резки ацетиленом или пропаном, с ручкой из нержавеющей стали, игольчатыми клапанами и диаметром до 250 мм. Посмотреть продукт →
Сварка и пайка
Сталь плавится при температуре примерно от 1370 до 1530°C, в зависимости от сплава. Кислородно-ацетиленовое пламя легко превосходит его, поэтому им можно сваривать сталь, паять медные сплавы и паять соединения серебром. Риск перегрева. Пламя, слишком горячее для присадочного и основного металла, может сжечь легирующие элементы, создать пористость или деформировать тонкие детали.
Отопление
Отопление jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Безопасность и выбор оборудования, влияющие на температуру
Температура также является проблемой хранения энергии. Пламя факела при температуре выше 3000°C может воспламенить близлежащие материалы, повредить шланги и превратить небольшую обратную вспышку в ретроспективный кадр. Ограничители обратного пламени, обратные клапаны и правильные настройки регулятора не снижают температуру пламени, но предотвращают возвращение пламени обратно в шланг или цилиндр.
Используйте пламегасители как на линиях кислорода, так и на линиях топливного газа. Держите шланги вдали от горячего металла и шлака. Проверьте наличие утечек мыльной водой, ни в коем случае не используйте пламя. Очистите линии в соответствии с процедурой производителя горелки. Если пламя лопается, визжит или меняет цвет во время работы, выключите горелку и выясните причину, прежде чем продолжить. Эти привычки имеют большее значение, чем какой-либо отдельный температурный рейтинг.
 Разрядник обратного отскока ацетиленовой горелки серии C588 Латунный пламегаситель для ацетиленовой сварки и резки, обеспечивающий безопасную подачу газа и защиту от обратного потока при производстве, строительстве и техническом обслуживании. Посмотреть продукт →
Более подробный контрольный список см. в этом руководстве по меры безопасности при использовании резака .
Практические рекомендации по покупке ацетиленовых горелок
Сравнивая ацетиленовые горелки и наконечники, не покупайте только при указанной пиковой температуре. Посмотрите на газовую службу, номинальный режим работы и способ обработки наконечника. Прочная ручка с латунным корпусом выдерживает многократное нагревание и лучше противостоит износу резьбы, чем легкая ручка. Режущий наконечник с чистым отверстием правильного размера обеспечивает стабильное пламя и узкий пропил.
Сопоставьте наконечник с толщиной пластины и топливным газом. Ацетиленовые наконечники не взаимозаменяемы с пропановыми, поскольку их диаметр и характеристики расхода различаются. Региональные стандарты также имеют значение: в американских, австралийских, британских и японских соединениях горелок используются разные резьбы и углы седла. Если вы заменяете горелку на существующем коллекторе, перед заказом подтвердите тип подключения.
Для производителей и крупных производителей согласованность является проблемой цепочки поставок. Поставщик, который самостоятельно кует ручки и обрабатывает наконечники, может сохранять допуски отверстий и качество сплава от партии к партии. Если горелка должна соответствовать существующему чертежу или газовой панели, перед началом производства отправьте поставщику чертеж, тип газа и рабочее давление. Вы можете свяжитесь с производителем для подтверждения совместимости и времени выполнения заказа.
Подводя итог: ацетиленовая горелка с кислородом достигает температуры от 3150 до 3330°C в самой горячей точке, и это тепло концентрируется сразу за внутренним конусом. Точное количество в вашем магазине зависит от чистоты кислорода, соотношения газов, состояния наконечника и настроек давления. Установите нейтральное пламя, используйте правильный наконечник и относитесь к предохранительным устройствам как к части системы контроля температуры. Сделайте это, и пламя будет резать, сваривать или нагревать предсказуемо, а не просто обжигать.