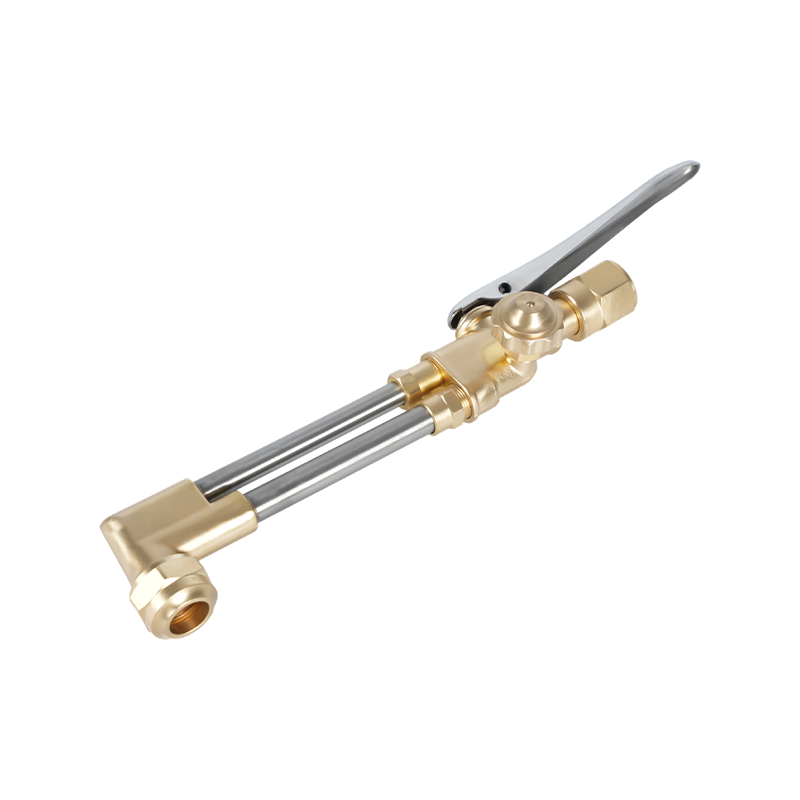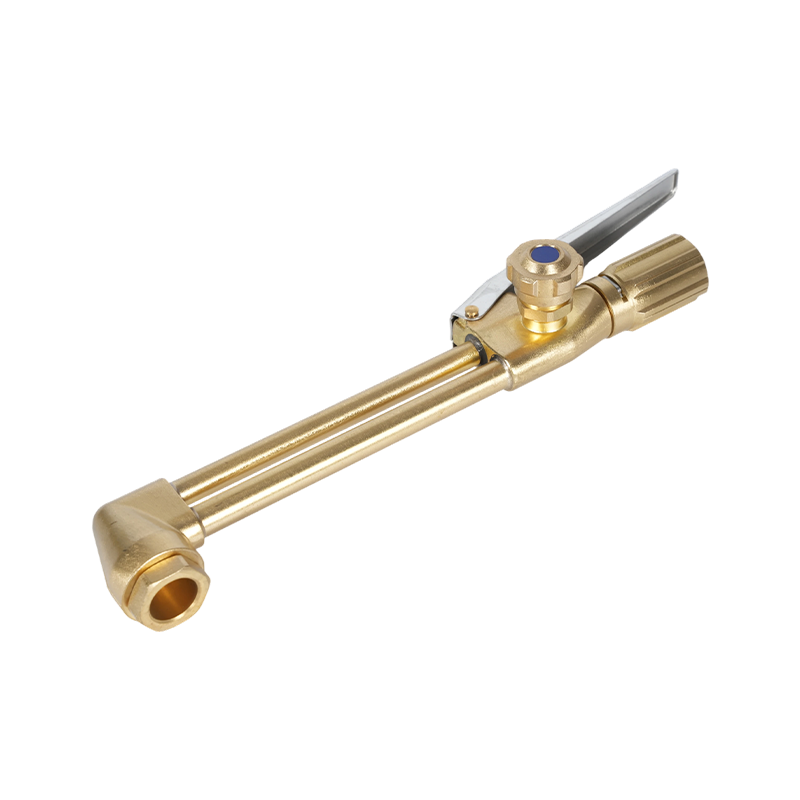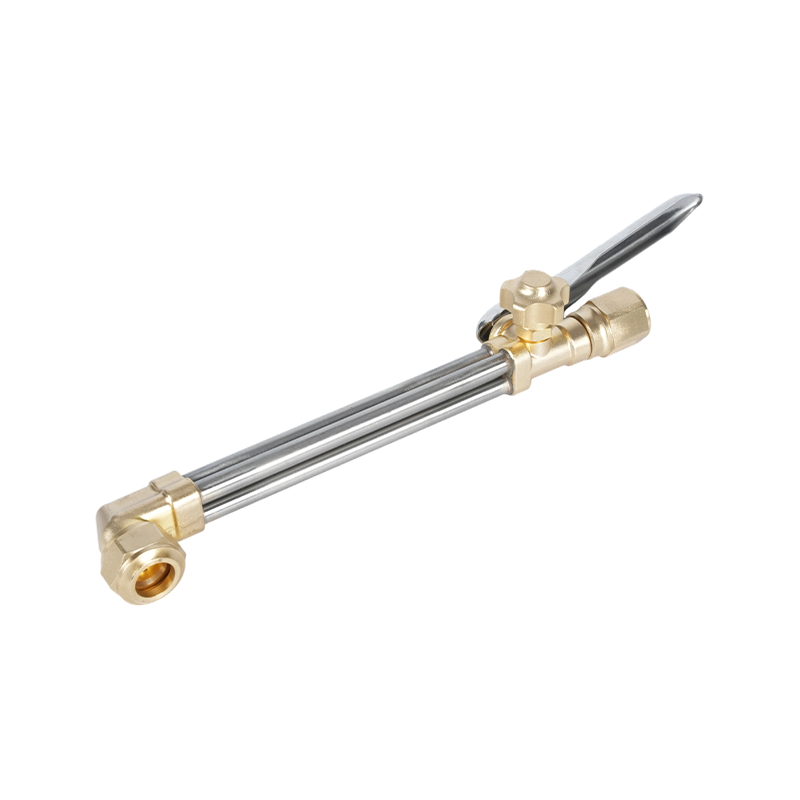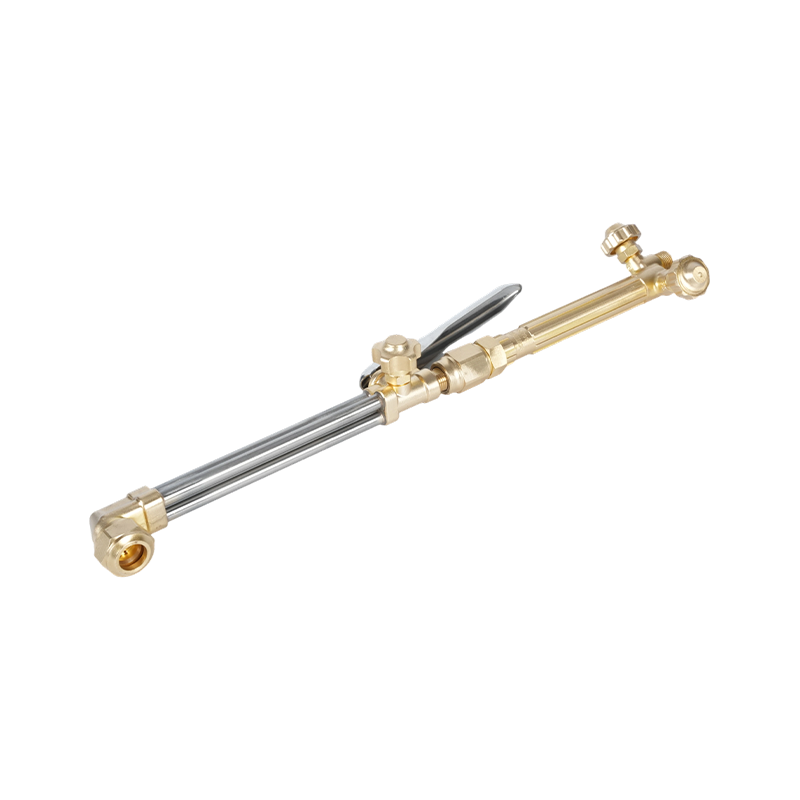

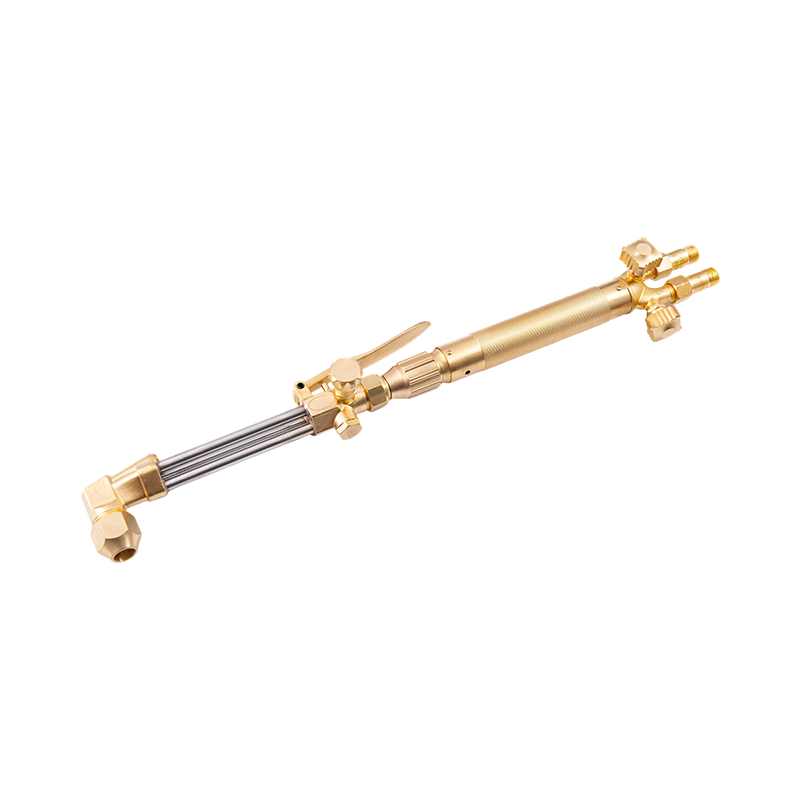
Резак, который выскакивает на кончике, прорезь, смещающаяся в сторону, кончик, который продолжает прилипать к пластине — эти дефекты обычно начинаются далеко от того места, где они появляются. Они начинаются с диаграммы, показывающей форму инструмента, но не путь газа. Проследите кислород и ацетилен от клапана баллона до режущего отверстия, и большинство проблем на стенде можно будет диагностировать за минуту, а запасные части можно будет заказать без догадок.
Короткая версия: в стандартной двухшланговой кислородно-ацетиленовой горелке топливо и кислород подаются по отдельным линиям вплоть до смесителя внутри режущего приспособления, где они смешиваются в соотношении, для которого рассчитан наконечник. Режущий кислородный рычаг открывает третий, гораздо больший проход, который полностью обходит смеситель. Все остальное на рисунке — регуляторы, пламегасители, игольчатые клапаны, гайка наконечника — предназначено для измерения или защиты этих трех потоков.
Газовый путь — это схема
Большинство схем стен мастерских представляют собой покомпонентные изображения: детали расположены по положению. Рабочая диаграмма – это блок-схема. Следуйте ему по порядку, и у каждого компонента будет ровно одно задание.
- Вентиль баллона с ацетиленом, открываемый не более чем на полтора оборота; клапан кислородного баллона открыт полностью.
- Регуляторы, по одному на цилиндр, понижают высокое давление хранения до низкого давления нагнетания.
- Шланги, обычно красные для топлива и зеленые, черные или синие для кислорода, с левой резьбой на каждом штуцере топливного газа, поэтому их нельзя поменять местами.
- Разрядники обратного пламени или обратные клапаны на выходах регулятора, а часто и на входах горелки.
- Впускные патрубки горелки, затем два игольчатых клапана на ручке.
- Смеситель, в котором кислород и топливный газ предварительно нагреваются перед входом в наконечник.
- Режущий наконечник, в котором отверстия для предварительного нагрева окружают центральное отверстие для режущего кислорода.
| Компонент | Позиция в потоке | Что проверить |
|---|---|---|
| Регулятор | Непосредственно на каждом цилиндре | Манометр на подаче показывает предполагаемое низкое давление, а не давление в цилиндре. |
| Шланг | Цилиндр на входе горелки | Цветовая маркировка левой топливной гайки, трещин возле обжима нет. |
| разрядник | Регулятор outlet or torch inlet | Стрелка потока обращена к факелу; элемент не загрязнен маслом |
| Игольчатые клапаны | Корпус ручки | Плавный ход, отсутствие утечек через упаковку, ручки имеют цветовую маркировку. |
| Миксер | Основание режущего приспособления | Чистые форсунки, неповрежденные уплотнительные кольца, тип, подходящий для горелки. |
| Режущий рычаг | Задняя часть навесного оборудования | Открывается полностью, защелкивается, не сдвигается |
| Наконечник и гайка | Передняя часть крепления | На седле нет вмятин, правильный номер насадки, отверстия чистые. |
Два числа в этой цепочке не подлежат обсуждению. Давление подачи ацетилена должно оставаться на уровне 15 фунтов на квадратный дюйм или ниже; выше этого уровня газ в шланге становится нестабильным, и риск меняется от неудобного до действительно опасного. Диаметр шланга также имеет значение: 1/4 дюйма является нормальным для наконечника размером примерно до 5, а 3/8 дюйма используется для наконечников большего размера, чтобы не ограничивать поток кислорода для резки.
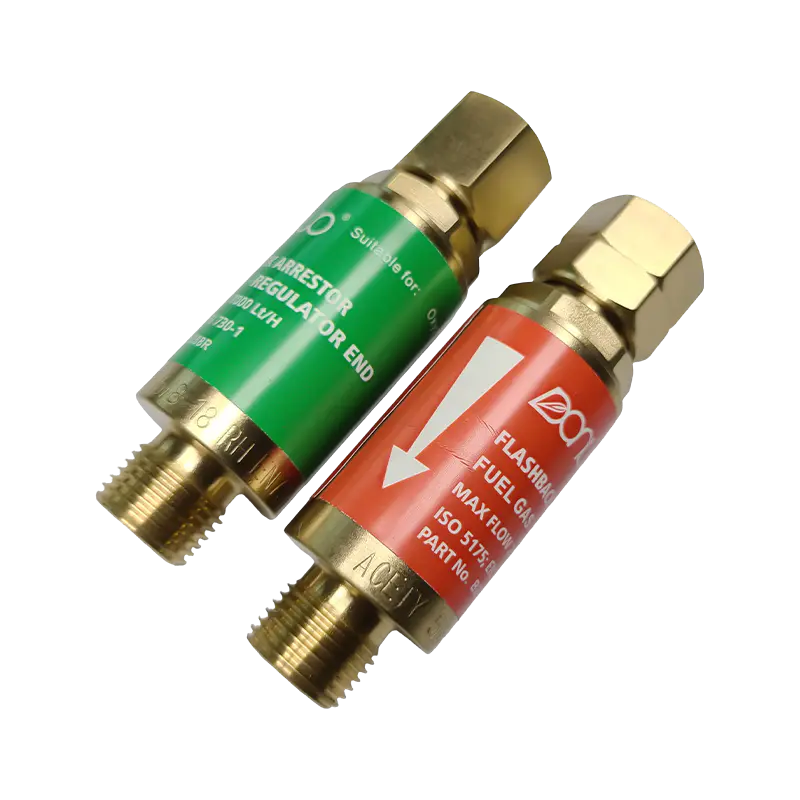 Серия кислородно-ацетиленовых разрядников обратного импульса B288 Для кислородно-ацетиленовой сварки и резки серия B288 предлагает модели для кислорода и горючего газа с несколькими резьбовыми соединениями и защитой от обратного удара/обратного потока для горелок. Посмотреть продукт →
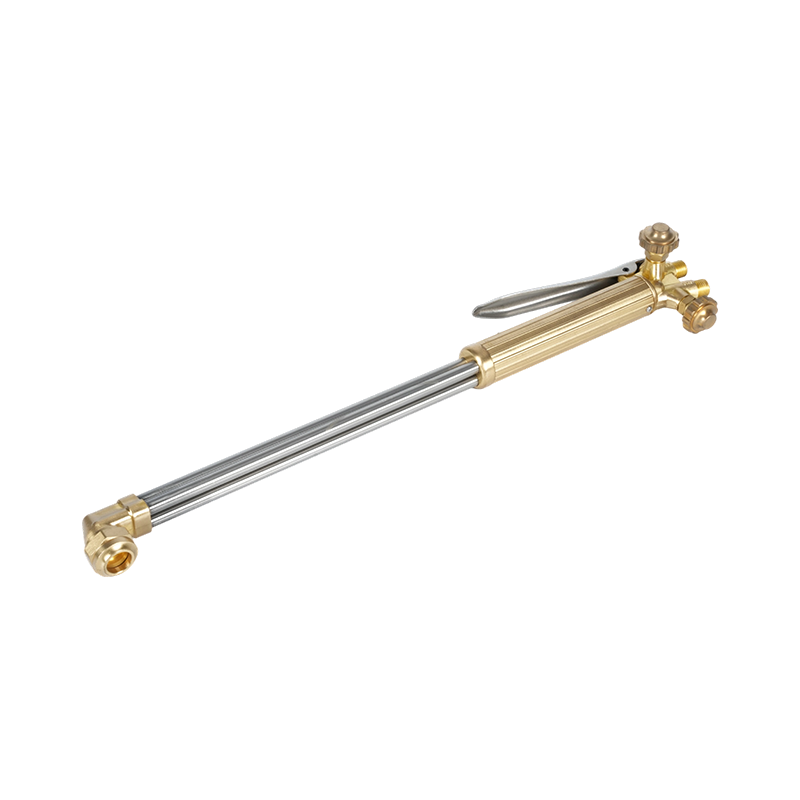
Внутри рукоятки и режущего приспособления
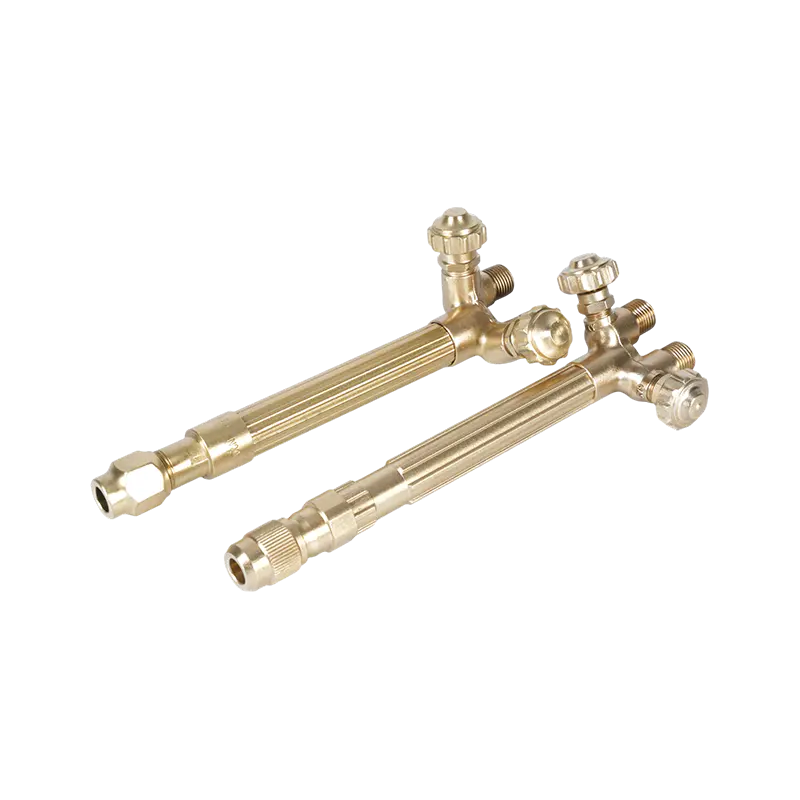
Горелка, состоящая из двух частей, состоит из рукоятки и режущего приспособления, которое соединяет ее с помощью двух трубок и накидной гайки. В большинстве конструкций ручка вообще не содержит смесительной камеры — это пара корпусов клапанов со стержнями, уплотнениями и ручками.
Игольчатые клапаны
Ручки подачи топлива и кислорода измеряют предварительный подогрев газа и регулируются вместе: слегка откройте топливо, зажгите его, затем добавляйте кислород до тех пор, пока яркий внутренний конус не превратится в нейтральное пламя. На диаграммах они обычно изображаются в виде двух маленьких кружков. На практике они заменяются одними из первых деталей, поскольку при чрезмерной затяжке забивается седло штока и пламя перестает реагировать на регулировку.
Миксер или инжектор
Миксер, расположенный в основании насадки, — это то место, где рисунок заслуживает своего сохранения. Горелки с одинаковым давлением смешивают два газа при одинаковом давлении. В инжекторных горелках используется небольшая струя кислорода для всасывания топливного газа в камеру, сохраняя стабильность смеси при падении давления ацетилена. Изношенный смеситель проявляется в виде пламени, меняющего характер при наклоне горелки, или в виде хлопка при включении подсветки.
Резка кислородного рычага
Рычаг открывает клапан, пропускающий большой поток кислорода прямо в центр наконечника, минуя смеситель. Он должен полностью открыться и резко закрыться. Рычаг, который ползет, приводит к неровным краям и слишком большому пропилу без какой-либо другой очевидной причины.
Гайка наконечника и седло
Гайка прижимает коническое седло к соответствующему конусу на наконечнике. Это уплотнение металл-металл, а не резьбовое уплотнение. Единственная насечка на седле позволяет кислороду проникать в каналы предварительного нагрева и вызывает знакомую жалобу на то, что наконечник продолжает выскакивать независимо от того, как установлены клапаны.
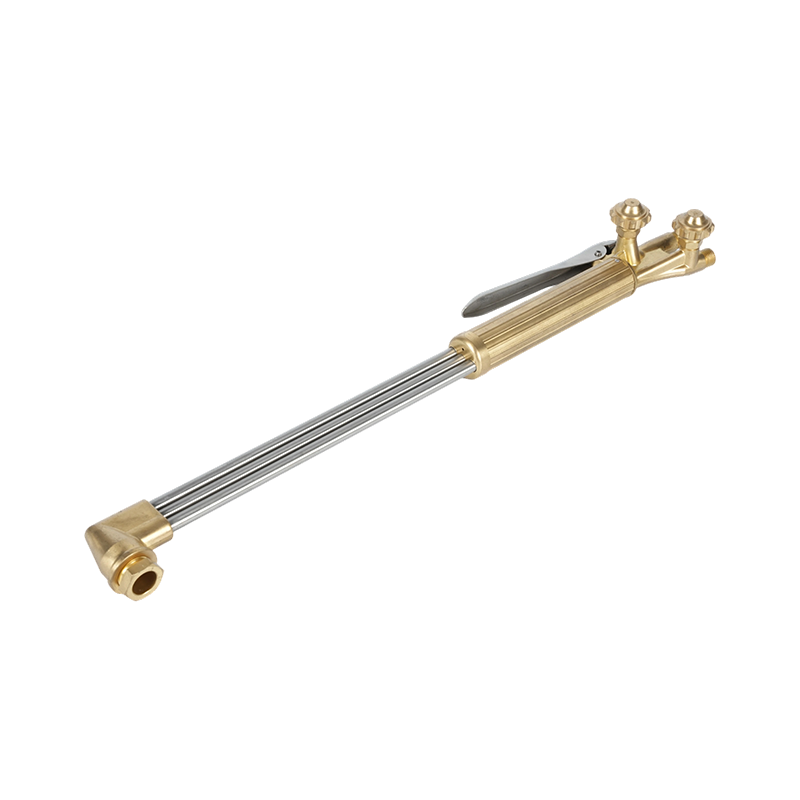 B400 Ручной кислородно-ацетиленовый резак для тяжелых условий эксплуатации Двухтрубная ручная горелка для сложной резки до 300 мм, совместимая с ацетиленом и пропаном, а также соплами 1502/1503 для тяжелых производственных работ. Посмотреть продукт →
Как выглядит наконечник в поперечном сечении
Увеличьте масштаб, и схема станет небольшой сборкой: шестигранный корпус или корпус с накаткой, коническое седло, кольцо отверстий для предварительного нагрева — обычно от четырех до шести, а для больших размеров — больше — и одно центральное режущее отверстие. Номер наконечника выбит на корпусе, и этот номер определяет всю настройку.
Резка не плавится. Пламя предварительного нагрева поднимает участок стали до температуры воспламенения, примерно 870 °C (1600 °F), а затем струя кислорода окисляет железо и выдувает оксид из пропила. Вот почему состояние отверстия предварительного нагрева имеет большее значение, чем ожидает большинство операторов: частично заблокированное отверстие приводит к тому, что одна сторона реза становится холодной, а пропил изгибается в сторону от линии.
Соответствие размера, толщины и давления насадки
Опубликованные диаграммы различаются в зависимости от производителя, топливного газа и серии наконечников, но взаимосвязь постоянна: количество наконечников увеличивается с толщиной листа, давление кислорода при резке увеличивается с увеличением количества наконечников, а скорость движения падает.
| Толщина пластины | Типичный номер чаевых | Снижение давления кислорода |
|---|---|---|
| 3 мм (1/8 дюйма) | 000 | 20–25 фунтов на квадратный дюйм |
| 6 мм (1/4 дюйма) | 00 | 20–25 фунтов на квадратный дюйм |
| 10 мм (3/8 дюйма) | 0 | 25–30 фунтов на квадратный дюйм |
| 20 мм (3/4 дюйма) | 1 | 30–35 фунтов на квадратный дюйм |
| 25 мм (1 дюйм) | 2 | 35–40 фунтов на квадратный дюйм |
| 50 мм (2 дюйма) | 3 | 40–45 фунтов на квадратный дюйм |
| 100 мм (4 дюйма) | 5 | 45–55 фунтов на квадратный дюйм |
Два практических замечания. Пропановые наконечники имеют большие каналы предварительного нагрева и потребляют больше кислорода, чем ацетиленовые наконечники того же количества, поэтому таблица, написанная для одного топлива, недействительна для другого. И каждое давление в любой диаграмме измеряется на регуляторе через шланг заданной длины; на трассах длиной более 25 футов добавьте немного давления нагнетания и еще раз проверьте пламя, прежде чем винить наконечник.
Четыре детали, которые обычно не учитываются в рисунке
- Размещение разрядника. Ограничители на конце регулятора защищают цилиндры; обратные клапаны на конце горелки защищают оператора. На многих диаграммах показано одно, а не другое. На занятой скамейке подойдут оба.
- Совет противостояния. Внутренний конус должен располагаться на расстоянии 1,5–3 мм от пластины. Контакт перегревает наконечник и запускает цикл хлопков, который не исправит никакая регулировка клапана.
- Перетаскивание и угол наклона. Линии сопротивления наклоняются в зависимости от направления движения, а наклон от 10 до 15 градусов компенсируется на более толстой пластине. Диаграмма, показывающая идеально вертикальный разрез, показывает идеал, а не результат.
- Чистка отверстий. Отверстия для предварительного нагрева очищаются с помощью очистителя наконечников подходящего размера, а не сверла. При сверлении удаляется дозирующая кромка и удаляется наконечник.
Дисциплина обращения с газом находится на том же рисунке. Наш гид по меры безопасности при использовании резака охватывает проверку на герметичность, последовательность включения и выключения в том порядке, в котором они должны происходить.
Указание горелки на схеме
Как только поток станет ясным, принятие решений о покупке станет проще. Большую часть этого решают три вопроса. Какой класс нагрузки требуется для работы — тяжелый, средний или легкий, что отражается в толщине стенок, стержнях клапанов и кованых латунных ручках по сравнению с алюминиевыми? Какому региональному стандарту соответствуют наконечники и сиденья, поскольку образцы США, Австралии, Великобритании и Японии не взаимозаменяемы? А кто поставляет расходные материалы — насадки, гайки, уплотнительные кольца и пламегасители — через пять лет?
Для покупателей, приобретающих продукцию у производителя, схема служит также спецификацией. Поставщик, способный производить ковку, обработку и сборку самостоятельно, может соблюдать допуски на конус седла и жиклёр смесителя — две характеристики, которые больше всего влияют на качество резки. Наше собственное производство в Нинбо охватывает изготовление штампов, ковку, чистовую обработку поверхности, обработку на станках с ЧПУ и контроль под одной крышей. Мы располагаем почти двумя десятилетиями производства сварочных и режущих инструментов, а также выполняем обработку по чертежам клиента, когда стандартный образец не подходит.
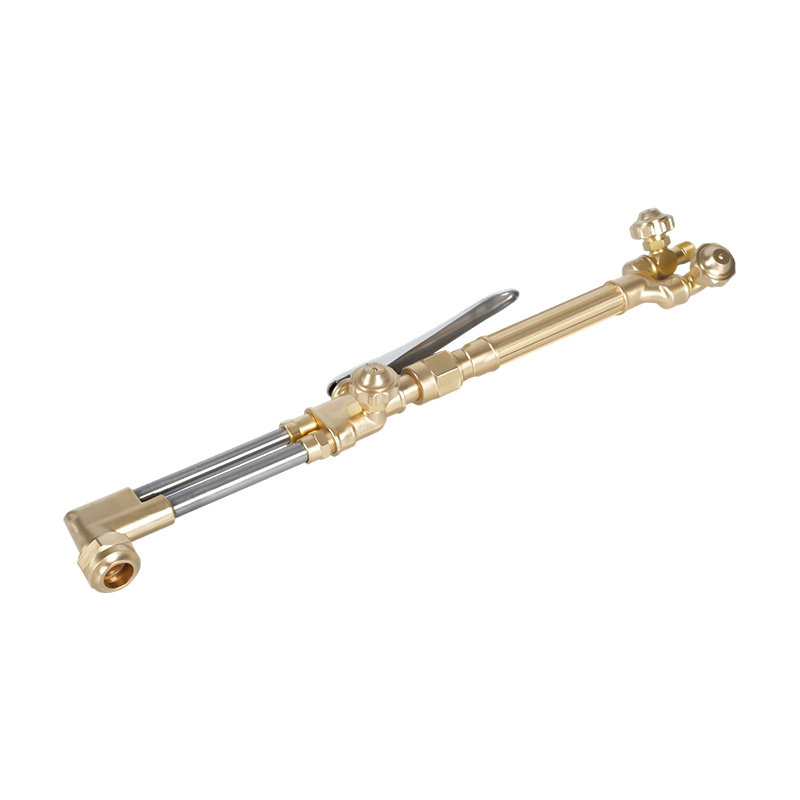 A217 Комплект резака для кислородно-ацетилен/пропана для тяжелых условий эксплуатации Комплект для тяжелых условий эксплуатации с режущим приспособлением A212 и ручкой A211, рассчитанный на длину 200 мм и совместимый с ацетилено-кислородной смесью или пропаном, для промышленной резки, пайки и нагрева. Посмотреть продукт →
Если вы подбираете горелку к имеющемуся запасу шлангов, регуляторов и наконечников, отправьте чертеж или номера деталей через нашу страница контактов и мы подтвердим тип седла, форму резьбы и совместимость наконечника перед выставлением цены.
Распечатайте диаграмму, затем прокомментируйте ее: напишите фактическое давление регулятора, номер наконечника, который вы используете для каждой толщины пластины, и дату последней проверки пламегасителей. Рисунок, на котором указаны ваши собственные цифры, перестает быть плакатом и становится установочным листом — и в следующий раз, когда монтаж окажется неровным, ответ обычно будет на расстоянии одной строки.