
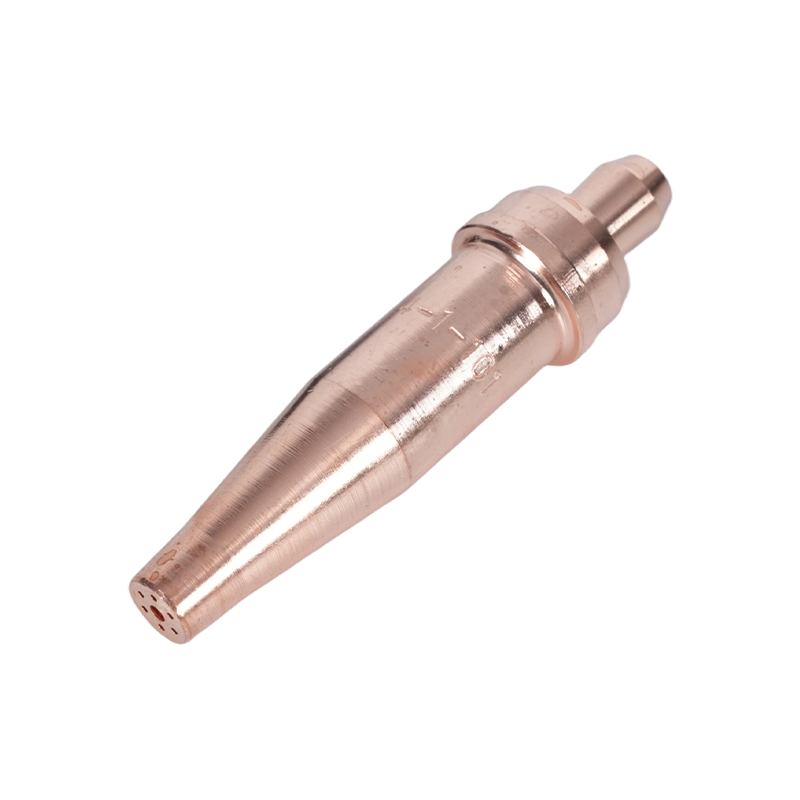
Наконечник №1, кислород примерно 28 фунтов на квадратный дюйм и ацетилен 4 фунта на квадратный дюйм разложат пластину из мягкой стали толщиной 6 мм за несколько секунд. Проведите той же горелкой по пластине диаметром 25 мм, ни к чему не прикасаясь, и рез застопорится на полпути, пропил расширится, и кто-то в конечном итоге снова зачистит кромку до допуска.
В операторе ничего не изменилось. Кислородно-ацетиленовая резка — один из немногих процессов металлообработки, в которых решения по настройке — размер наконечника, давление газа, зазор и скорость движения — определяют больший результат, чем рука, держащая резак. Приведенные ниже рекомендации охватывают последовательность настройки, выбор наконечника и давления, регулировку пламени, защитное оборудование, а также выбор оборудования, обеспечивающего повторяемость резки.
Где на самом деле решается качество резки
Резку контролируют три переменные: скорость струи кислорода на кончике, подвод тепла для предварительного нагрева и скорость движения. Два из трех фиксируются до того, как загорается пламя, поэтому горелка, которая «плохо режет», обычно имеет проблему с настройкой, а не с проблемой оператора.
- Состояние и размер отверстия наконечника определяют скорость струи. Наконечник, который рассверливали, роняли или эксплуатировали с давлением, не соответствующим его размеру, теряет скорость и оставляет классический грубый, размытый пропил.
- Настройки регулятора устанавливают предварительный нагрев и ограничение подачи кислорода. Низкое давление кислорода приводит к медленным, неполным разрезам; Чрезмерное давление создает турбулентность, широкий пропил и твердый окалин.
- Скорость движения — единственная переменная, регулируемая в процессе резки. Линии сопротивления, расположенные под углом от вертикали на 10–15 градусов, означают, что скорость примерно правильная; почти вертикальные линии задержки означают слишком медленную скорость, а сплющенные линии задержки означают слишком быструю скорость.
Последовательность установки: порядок операций
Каждый раз выполняйте одну и ту же последовательность. Большинство жалоб на «неисправную горелку» связаны с пропущенным шагом, а не с самой горелкой.
- Перед подключением проверьте: треснутая или вздутая оболочка шланга, поврежденное седло наконечника, изношенная прокладка клапана.
- Кратковременно приоткройте клапан каждого цилиндра, чтобы выдуть пыль, затем снова закройте его.
- Установите регуляторы и затяните впускные гайки гаечным ключом подходящего размера, а не плоскогубцами или трубным ключом.
- Установите пламегасители или обратные клапаны обратного потока на выходных отверстиях регулятора или входных отверстиях горелки, в зависимости от того, что требуют правила вашей площадки.
- Подсоедините шланги к соответствующим патрубкам и убедитесь, что фитинги имеют правильную пару резьбы, левую или правую.
- Медленно откройте вентили баллонов. Баллон с ацетиленом открывайте не более чем на полтора оборота, чтобы его можно было быстро отключить.
- Установите рабочее давление при открытых клапанах горелки, затем закройте их.
- Проверьте каждое соединение на герметичность с помощью мыльной воды или жидкости для обнаружения утечек. Никогда с пламенем.
- Зажигайте искрой, а не одноразовой зажигалкой или спичкой.
Выбор наконечника и давление газа
Размер наконечника сначала подбирается под толщину пластины, а уже из него вытекает все остальное. Наконечник, рассчитанный на толщину 6 мм, нельзя протолкнуть на глубину 25 мм, увеличив давление; отверстие просто не будет пропускать достаточно кислорода, и дополнительное давление превращается в турбулентность, которая разрушает поверхность разреза.
Шаблоны регионов имеют не меньшее значение. Наконечник, подходящий к гнезду горелки американского типа, не будет правильно сидеть на горелке австралийского или британского типа, даже если резьба выглядит близко. Двухсоставные пропановые наконечники добавляют еще одно отличие: отверстия предварительного нагрева и резки разделены, поэтому они не взаимозаменяемы с цельными ацетиленовыми наконечниками.
| Толщина пластины | Типичный размер наконечника | Давление кислорода | Давление ацетилена | Практическая заметка |
|---|---|---|---|---|
| от 3 до 6 мм | 0 или 1 | от 20 до 25 фунтов на квадратный дюйм | от 3 до 5 фунтов на квадратный дюйм | Быстрое перемещение, короткий предварительный нагрев |
| от 6 до 12 мм | 1 или 2 | от 25 до 30 фунтов на квадратный дюйм | от 4 до 6 фунтов на квадратный дюйм | Стабильная скорость, даже перетаскивание линий |
| от 12 до 25 мм | 2 или 3 | от 30 до 40 фунтов на квадратный дюйм | от 5 до 8 фунтов на квадратный дюйм | Медленное путешествие, следите за окалиной |
| от 25 до 50 мм | 3 или 4 | от 40 до 50 фунтов на квадратный дюйм | от 7 до 10 фунтов на квадратный дюйм | Прокол на краю пластины |
| от 50 до 100 мм | 5 или 6 | от 50 до 60 фунтов на квадратный дюйм | от 8 до 12 фунтов на квадратный дюйм | Высокий поток кислорода, двухступенчатый предварительный нагрев |
После начала резки корректируйте по диаграмме, а не от нее. Закругленный верхний край с приваренной к нижней части окалиной обычно означает слишком высокое давление кислорода или слишком медленное перемещение. Мягкая клейкая линия окалины и неполный прорыв обычно означают, что давление слишком низкое или ход слишком быстрый.
Уход за наконечником — это самое дешевое обновление производительности. Очистите отверстия подходящим очистителем для наконечников, а не сверлом или сварочной проволокой, и замените любой наконечник, отверстия для предварительного нагрева которого приобрели овальную форму или посадочное место которого поцарапано. Наш гид по выбор наконечника резака, настройка и обслуживание Более подробно описаны процедуры очистки и устранение неполадок.
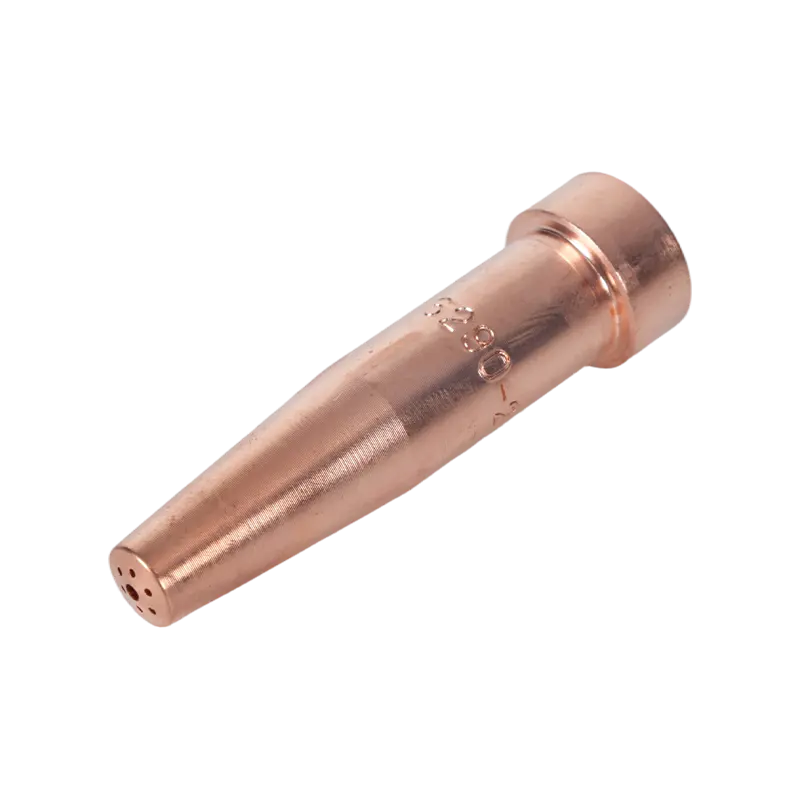 Ацетиленовый режущий наконечник серии 6290 для горелок американского типа Этот ацетиленовый режущий наконечник подходит для горелок A735 и A623 и покрывает сталь толщиной 1–300 мм; полезен при работе с тонкими пластинами и прошивке, где предпочтительным остается ацетилен. Посмотреть продукт →
Ацетилен или пропан
Для листов толщиной 20 мм и выше пропан обычно выигрывает по стоимости за метр реза. Для более тонких листов, прошивки и любых работ по пайке или нагреву лучшим топливом остается ацетилен.
- Ацетилен горит горячее в кислороде, около 3100 градусов по Цельсию, и нагревается быстрее, что подходит для тонких листов, прошивки и сварки.
- Пропан имеет более низкую температуру пламени, но большую тепловую оболочку, которая удерживает толстые секции, он дешевле в расчете на баллон и безопаснее хранить.
- Ацетилен нестабилен при давлении выше примерно 15 фунтов на квадратный дюйм, поэтому давление ацетилена остается низким, и правило клапана баллона имеет значение.
- Пропан потребляет заметно больше кислорода при той же резке, поэтому заправка кислородом становится основной статьей эксплуатационных расходов.
- Два вида топлива требуют разных советов. Их замена меняет форму пламени, время предварительного нагрева и качество резки.
Регулировка пламени и техника резки
Сначала зажгите ацетилен, затем добавьте кислород до тех пор, пока внутренний конус не станет ярким, четко очерченным и закругленным на кончике. Это нейтральное пламя — это то, что предполагается большинством диаграмм резки. Окислительное пламя с коротким заостренным конусом режет некоторые стали быстрее, но изнашивает кончики и окисляет поверхность разреза; Пламя науглероживания с длинным пером добавляет углерод и замедляет резку, поэтому его обычно используют для определенных работ по нагреву.
Поднесите наконечник к пластине примерно под углом 90 градусов, предварительно нагрейте начальную точку до тускло-вишнево-красного цвета, затем полностью откройте рычаг режущего кислорода и уходите. Держите зазор устойчиво на расстоянии от 3 до 5 мм. При движении наконечником по пластине она перегревается и смывает пропил. Для резки со скосом наклоните резак по направлению движения и немного уменьшите скорость, чтобы скос оставался прямым.
Оборудование безопасности, которое необходимо в каждой установке
Разрядники обратного пламени и обратные клапаны — это две детали, которые чаще всего отсутствуют в горелке, находящейся в эксплуатации в течение многих лет. Обратный клапан останавливает поток газа назад; Пламегаситель также останавливает движение фронта пламени обратно по шлангу к регулятору и цилиндру. Разрядники на выходе регулятора защищают шланг и цилиндр, а разрядники на входе горелки защищают сторону оператора. Многие коды сайтов требуют и того, и другого.
- Кислородный и топливный шланги не взаимозаменяемы; используйте правильный класс и цветовое соглашение для вашего региона.
- Никогда не используйте кислород вместо сжатого воздуха для очистки или продувки.
- Проветрить рабочую зону; ацетилен, пропан и кислород меняют состав воздуха вокруг оператора.
- Несите пожарную вахту в течение периода, указанного в разрешении на огневые работы, обычно через 30 минут после последней резки.
- Каждую смену проверяйте шланги на предмет прожогов и трещин; шланг, на который наткнулась тарелка, — это протечка, ожидающая своего появления.
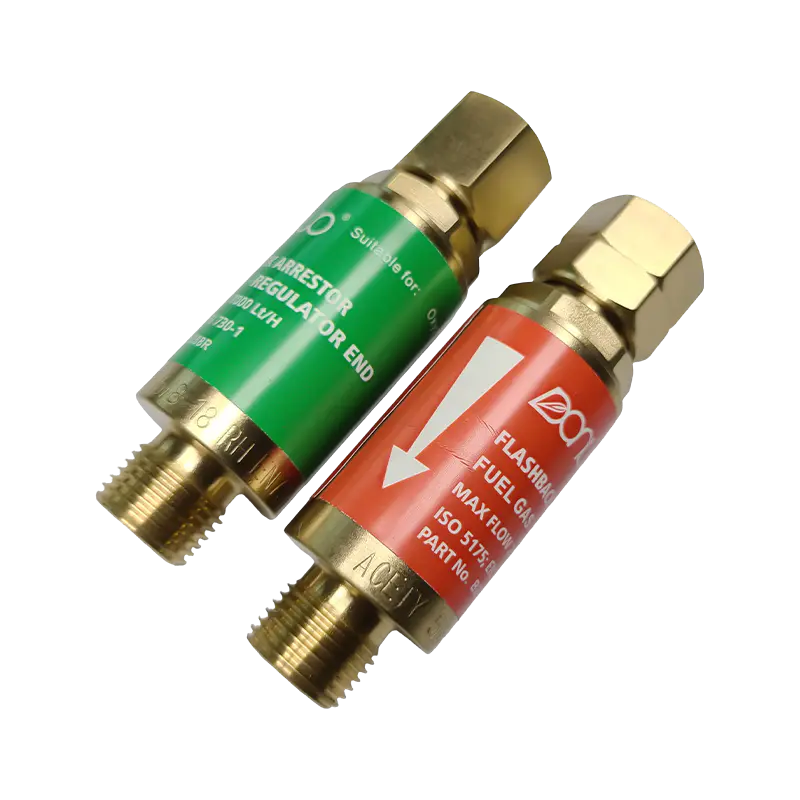 Оксидно-ацетиленовый разрядник обратного импульса серии B288 Этот пламегаситель, который часто отсутствует в старых горелках, защищает установки для кислородно-ацетиленовой сварки и резки от обратного удара и обратного потока в моделях с кислородом и газом. Посмотреть продукт →
Подбор корпуса и рукоятки горелки в соответствии с выполняемой работой
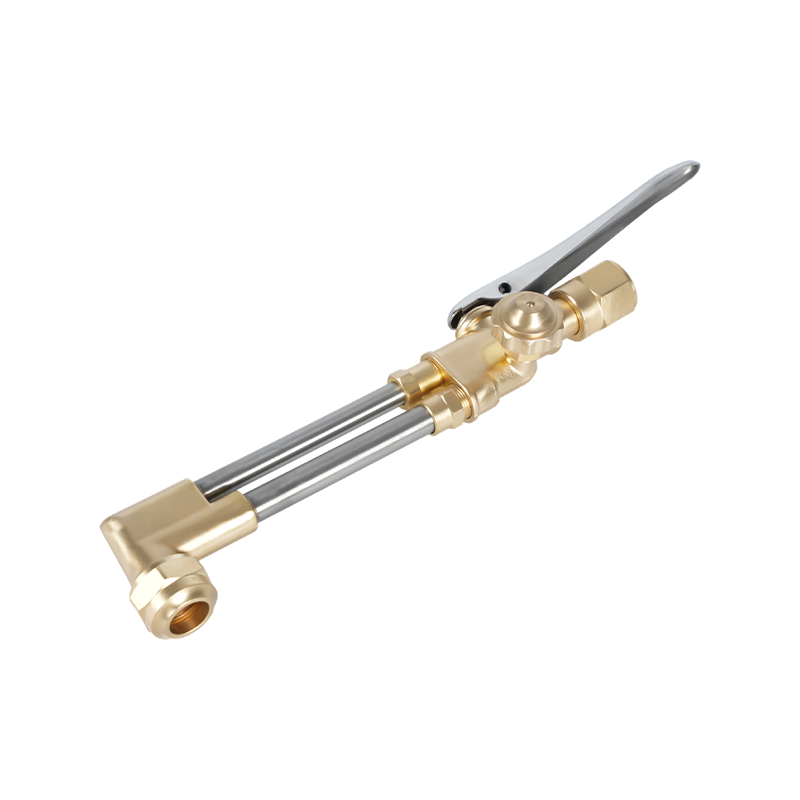
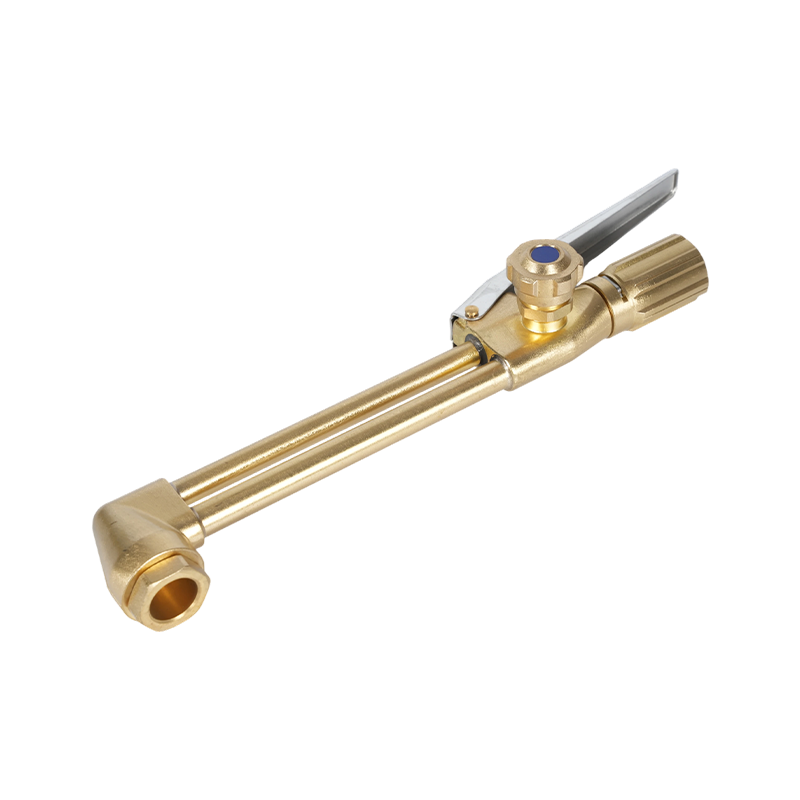
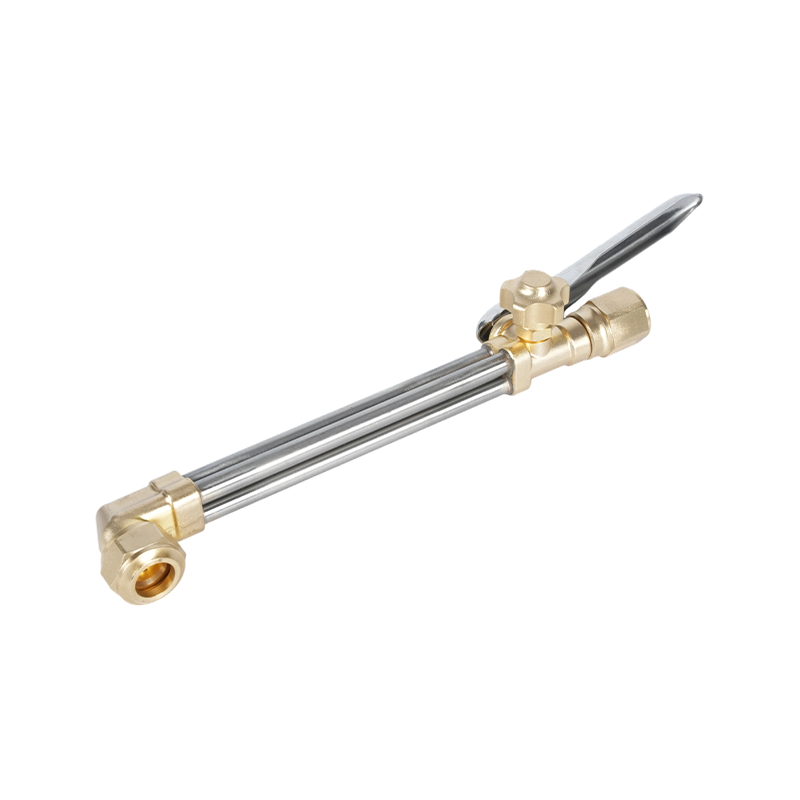
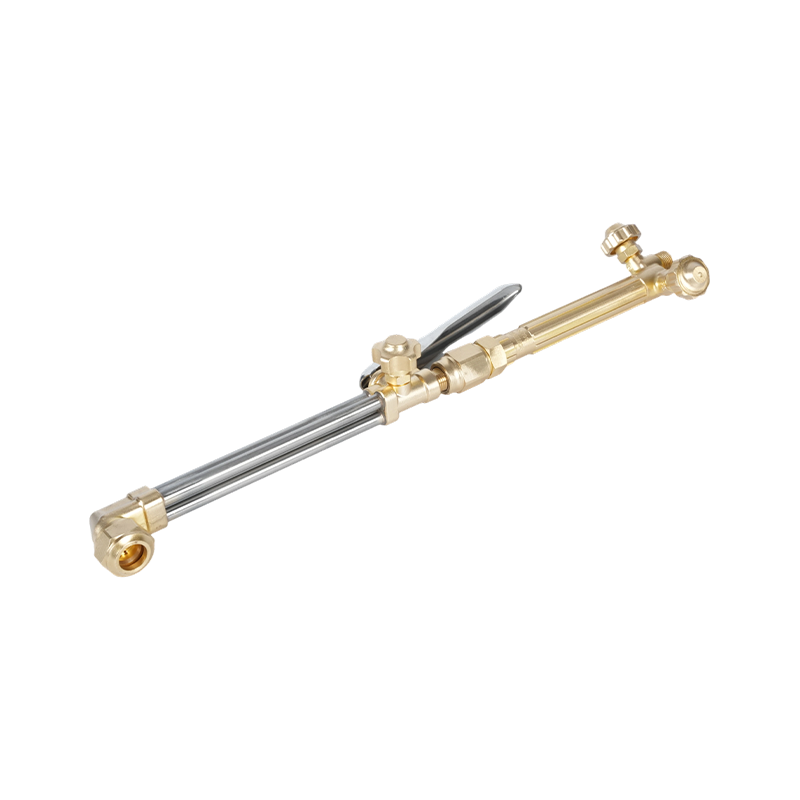
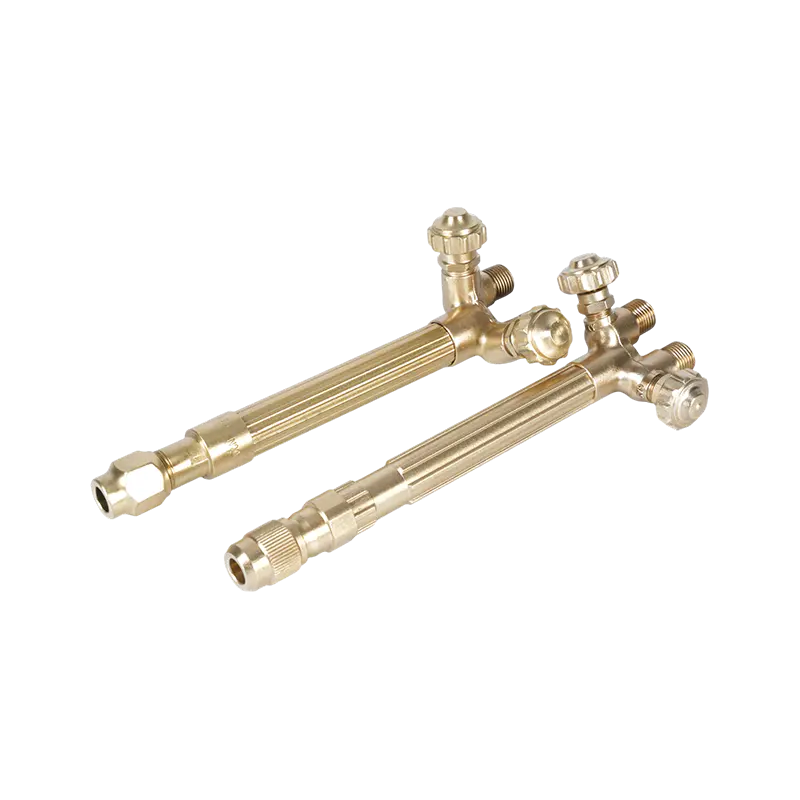
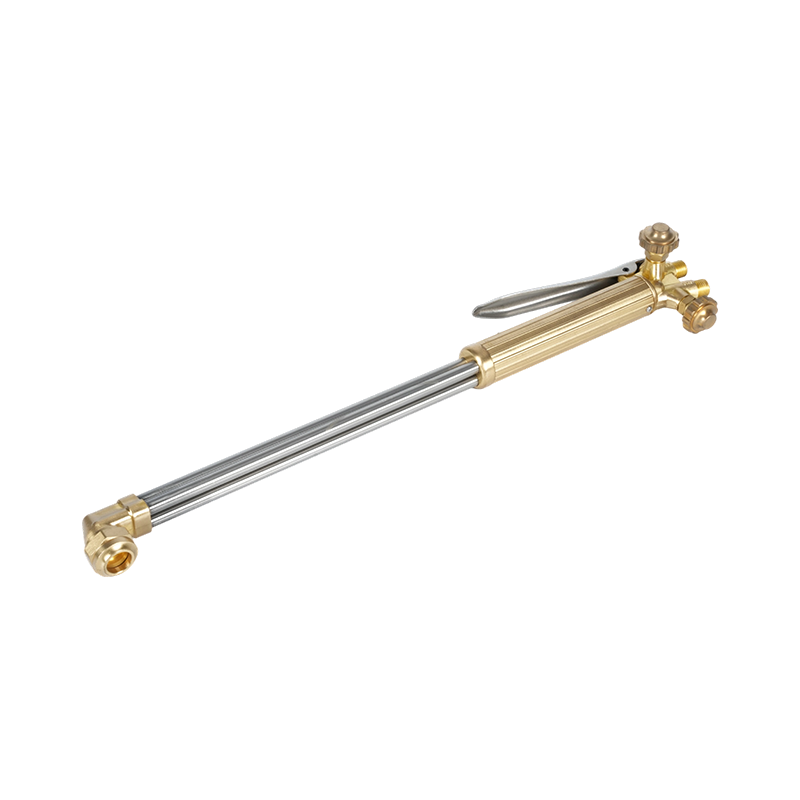
Фурнитура факелов классифицируется по назначению: тяжелая, средняя и легкая. Прочное режущее приспособление с подходящей ручкой выдерживает давление и сохраняет прохладу при резке толстых листов. Облегченная ручка выполняет ту же работу по листовому металлу с меньшим весом в руке, но не выдерживает продолжительной работы с листом толщиной 50 мм.
Три детали определяют, подходит ли фонарь к существующей установке. Рисунок региона определяет совместимость наконечника, крепления и рукоятки, поскольку в моделях США, Австралии, Великобритании и Японии используются разные стандарты седла и резьбы. Формат также имеет значение: комбинации насадки и рукоятки дешевле в обслуживании, поскольку заменяется только изношенная часть, а цельные ручные горелки проще использовать изредка. Материал повторяет рабочее положение: латунные корпуса устойчивы к нагреву и износу и хорошо удерживают резьбу, а алюминиевые ручки позволяют сократить вес при работе над головой.
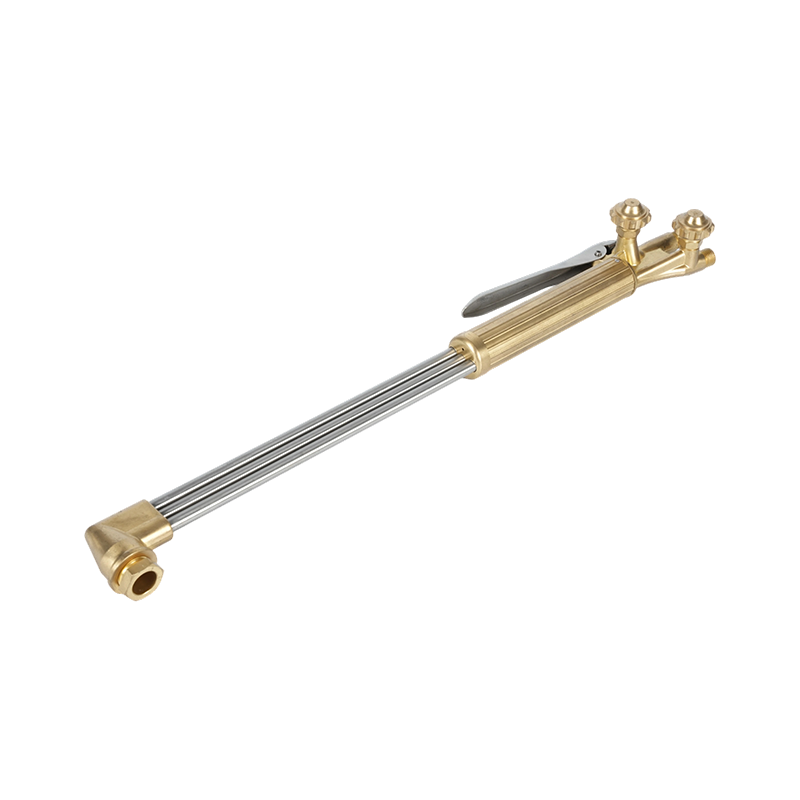 B400 Ручной кислородно-ацетиленовый резак для тяжелых условий эксплуатации Мощная ручная горелка для резки ацетиленом или пропаном длиной до 300 мм, с двухтрубной подачей и головкой из кованой латуни; Изготовление костюмов, судостроение и ремонт. Посмотреть продукт →
Поиск горелок, советов и запасных частей
Для дистрибьюторов и производителей практические вопросы касаются непрерывности: можно ли повторно заказать одну и ту же серию наконечников через два года, одинаковы ли седла и резьба от партии к партии, и могут ли запасные части поставляться под вашей собственной маркой? Поставщик, который самостоятельно производит материалы, пресс-формы, ковку, механическую обработку и испытания, может соблюдать эти допуски, а также может производить детали по чертежам клиента, когда ни один стандартный образец не подходит для существующей горелки.
Если вы подбираете наконечники и ручки для существующего парка машин или планируете ассортимент OEM, отправьте свои чертежи и спецификации резьбы через наш страница контактов и мы вернемся с ближайшим стандартным шаблоном или пользовательским вариантом.