
Стыковая сварка против дуговой сварки: проясняем путаницу
Такое сравнение сбивает людей с толку еще до того, как оно начнется, потому что две сравниваемые вещи на самом деле не являются отдельными категориями. Ручная сварка — это разновидность дуговой сварки. — а не конкурирующий процесс, сидящий рядом с ним. «Дуговая сварка» — это общий термин для любого процесса, в котором для плавления металла используется электрическая дуга, а также сварка MIG, TIG и флюсовая сварка подпадают под этот термин.
То, что большинство людей имеет в виду, когда спрашивают «палка против дуги», на самом деле означает «палка против других процессов дуговой сварки» - обычно MIG или TIG. Официальное название Stick — дуговая сварка в среде защитного металла (SMAW), которую за пределами США иногда называют ручной дуговой сваркой. Среди специалистов старшего поколения этот метод получил прозвище «дуговая сварка» просто потому, что на протяжении десятилетий этот процесс дуговой сварки все использовали по умолчанию.
Как на самом деле работает палочная сварка (SMAW)
Сварочный аппарат пропускает ток через плавящийся электрод — металлический стержень, покрытый флюсом, — который удерживается в зажиме. При ударе стержня по заготовке возникает дуга, и тепло плавит как основной металл, так и сам стержень. По мере выгорания флюсового покрытия вокруг сварочной ванны образуется защитный газ, а поверх остывающего металла остается слой шлака, который предотвращает загрязнение соединения атмосферным кислородом и азотом.
Этот слой шлака является компромиссом в отношении того, насколько щаден этот процесс. В отличие от MIG или TIG, которым для хорошей работы требуется подача защитного газа через пистолет и относительно чистая поверхность, стержневой электрод может прожечь прямо через окалину, легкую ржавчину или краску и при этом обеспечить надежный сварной шов. Затраты — это скалывание и очистка проволочной щеткой после каждого прохода, чтобы очистить шлак до того, как следующий проход пойдет вниз.
Сравнение палочной сварки с другими процессами дуговой сварки: MIG, TIG, порошковая проволока
Если правильно представить метод дуговой сварки как один из нескольких, более полезным будет сравнение того, как он соотносится с другими по показателям, которые фактически влияют на работу.
| Фактор | Палка (SMAW) | МИГ (GMAW) | ТИГ (ГТАВ) |
|---|---|---|---|
| Стоимость оборудования | Самый низкий | Умеренный | Самый высокий |
| Использование на открытом воздухе/в ветреную погоду | Отлично | Бедный | Бедный |
| Требуется подготовка поверхности | Минимальный | Значительный | Значительный |
| Очистка после сварки | Требуется измельчение шлака | Минимальный | Минимальный |
| Лучше всего на толстом материале | Да, более ⅜ дюйма | Лучше на тонком материале | Лучше на тонком материале |
| Кривая обучения | Умеренный to steep | Самый простой | Самый крутой |
Самым большим конструкционным преимуществом Stick является независимость: отсутствие баллона с защитным газом означает, что газ не уносится ветром, а машина для обработки палок может быть достаточно маленькой, чтобы ее можно было переносить на рабочую площадку, а не возить ее на колесах. Компания MIG обменивает портативность на скорость и гораздо более короткую кривую обучения, поэтому она доминирует в цеховом производстве. TIG меняет скорость на контроль и качество сварки, что делает его выбором, когда внешний вид и точность имеют большее значение, чем производительность.
Когда палочная сварка — правильный выбор
Stick зарабатывает себе на жизнь в ситуациях, когда другие процессы испытывают затруднения. Строительные работы на открытом воздухе, ремонт ферм и ранчо, строительство трубопроводов и полевые работы в целом предпочитают придерживаться палки, потому что нет защитного газа, который можно было бы потерять на ветер. Более толстая конструкционная сталь — листы и балки толщиной более ⅜ дюйма — хорошо выдерживает сварку, и этот процесс позволяет работать с грязным, ржавым или окрашенным металлом, который может испортить качество сварки MIG без предварительной тщательной шлифовки.
Он также выигрывает в простоте оборудования. Сварочный аппарат, несколько коробок с электродами и зажим заземления — это комплексная установка, которая помещается в кузове грузовика, что важно для тех, кто выполняет ремонтные работы вдали от стационарной мастерской.
За дугой: что еще нужно сварочному цеху
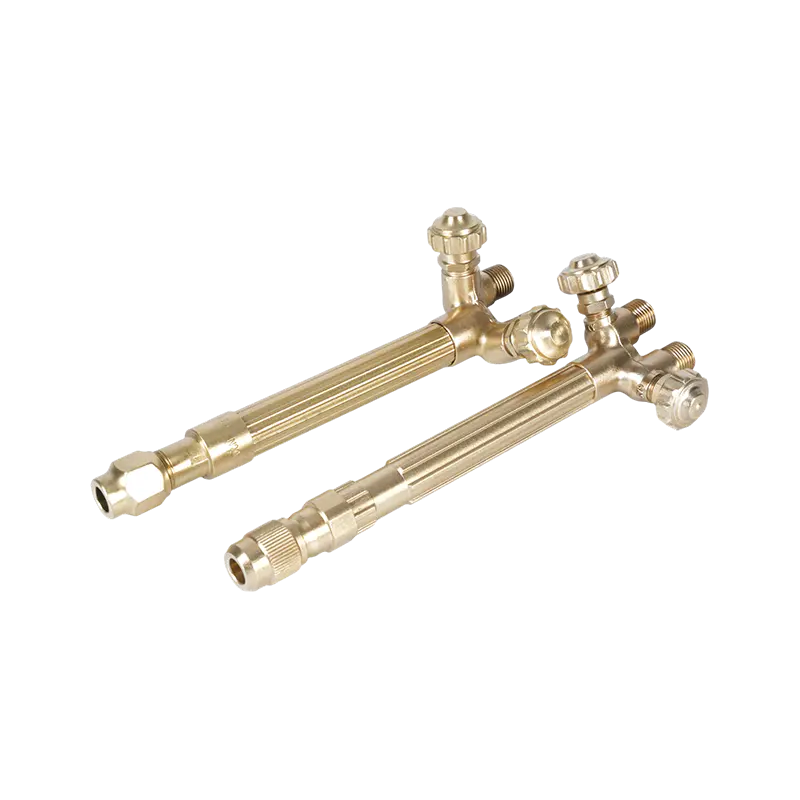
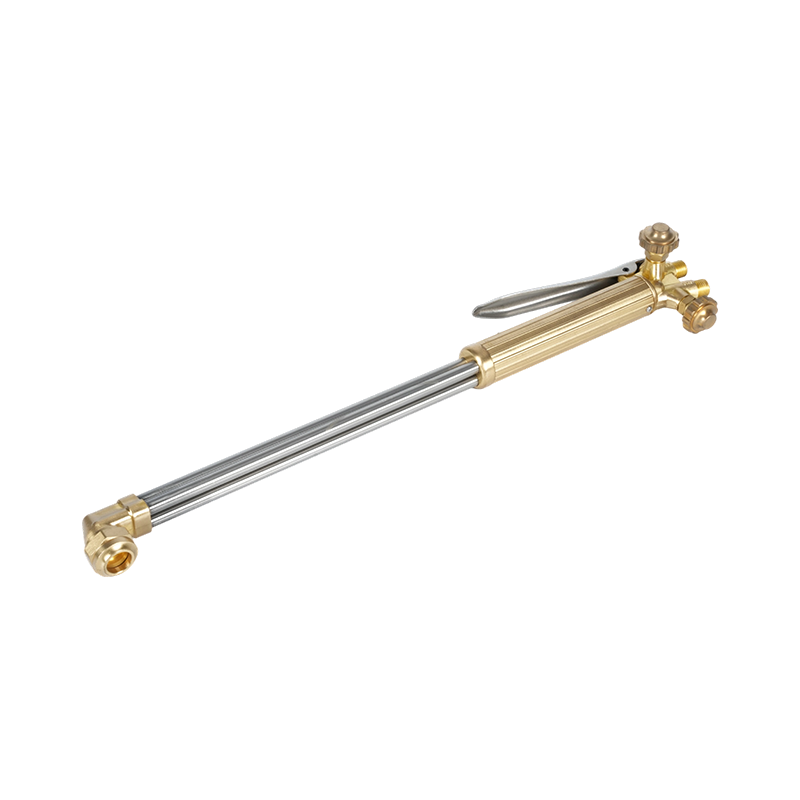
Выбор дугового процесса — это лишь часть рабочего процесса. Большинство работ по сварке начинаются и заканчиваются этапами, которые не имеют ничего общего с самой дугой. Сталь обычно необходимо разрезать по размеру, прежде чем она попадет на сварочный стол, где ручные резаки для подготовки и калибровки стали перед сваркой приходите — кислородно-топливная резка остается стандартным способом резки толстых листов на месте без плазменного стола.
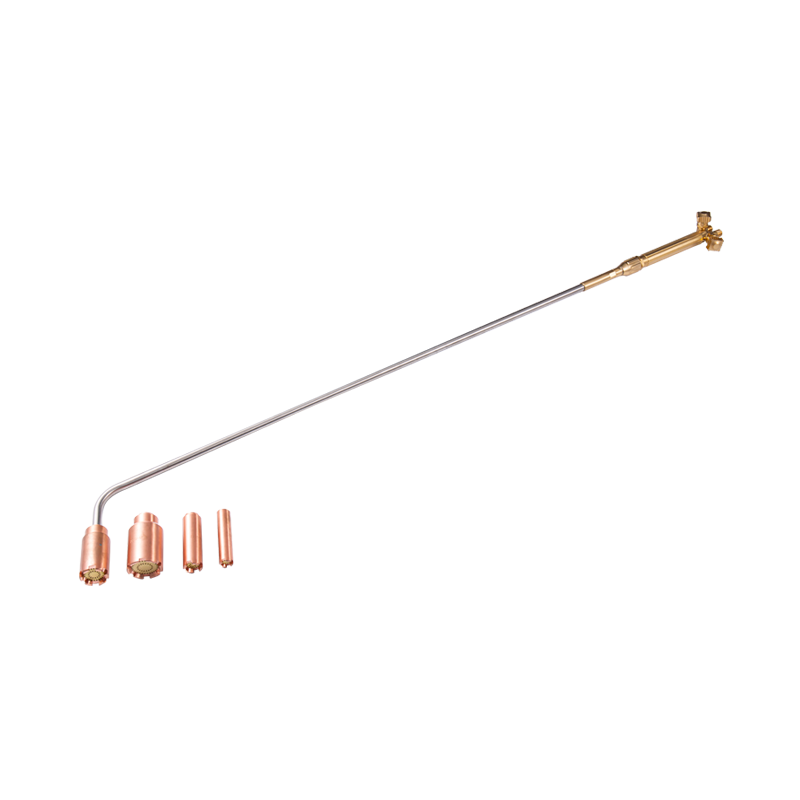
Толстые секции также выигрывают от предварительного нагрева до того, как электрод коснется шва, поскольку доведение холодной стали до температуры снижает риск образования трещин по мере остывания сварного шва. Газовая горелка для предварительного нагрева толстой стали перед сваркой. ручки, которые наступают на материал, слишком тяжелый для равномерного нагрева кончика простой горелки. Выбор размера пламени, подходящего для работы, также имеет значение — наконечники резака, соответствующие толщине металла держите рез в чистоте и сокращайте потери газа как при подготовке, так и при обрезке после сварки.
Как оставаться в безопасности при использовании оборудования для дуговой сварки
Дуговая сварка несет в себе свои опасности, отличные от любых газокислородных работ, происходящих в том же цехе. Поражение электрическим током является основной проблемой, особенно при использовании стержневого оборудования, и Стандарт дуговой сварки и резки OSHA устанавливает требования к заземлению, размещению электрододержателя и состоянию кабеля специально для снижения этого риска.
Там, где электродная сварка находится в одном рабочем пространстве с оборудованием для кислородной резки или нагрева, безопасность на стороне газа требует такого же внимания. Правильный рейтинг регулятор давления газа поддерживает давление в баллоне в безопасных пределах для последующей горелки и пламегасители, предотвращающие распространение огня обратно в газопровод. не подлежат обсуждению для любого шланга, подходящего к открытому огню. Для более подробного ознакомления с мерами предосторожности, связанными с горелками, см. наше руководство по технике безопасности при работе с резаком более подробно рассказывает о проверках средств индивидуальной защиты, управления газом и технического обслуживания.