
Что на самом деле делает кислородно-ацетиленовая сварочная горелка
Пламя факела, сжигающего ацетилен в чистом кислороде, достигает примерно 6000°F , достаточно горячая, чтобы расплавить сталь, чугун и большинство цветных сплавов за считанные секунды. Тепло поступает в результате двухэтапного процесса сгорания: внутренний конус горит сильнее всего там, где кислород и топливо смешиваются на кончике, а внешняя оболочка завершает сгорание в окружающем воздухе. Именно в этом внутреннем конусе и происходит фактическая сварка — присадочный стержень плавится в общую ванну расплава, когда оператор перемещает горелку вдоль соединения.
В отличие от дуговых процессов, здесь не задействована электрическая цепь. Именно поэтому это оборудование остается актуальным на рабочих площадках без доступа к электропитанию, в мобильных ремонтных грузовиках, а также в мастерских, занимающихся пайкой или формовкой металла, где контроль пламени имеет большее значение, чем скорость наплавки. Компромиссом является размер зоны термического влияния — кислородно-ацетилен нагревается и медленнее, чем дуга MIG или TIG, поэтому он подходит для более тонких сечений и ремонтных работ лучше, чем сварка в крупносерийном производстве.
Анатомия фонарика: ручка, наконечники и насадки
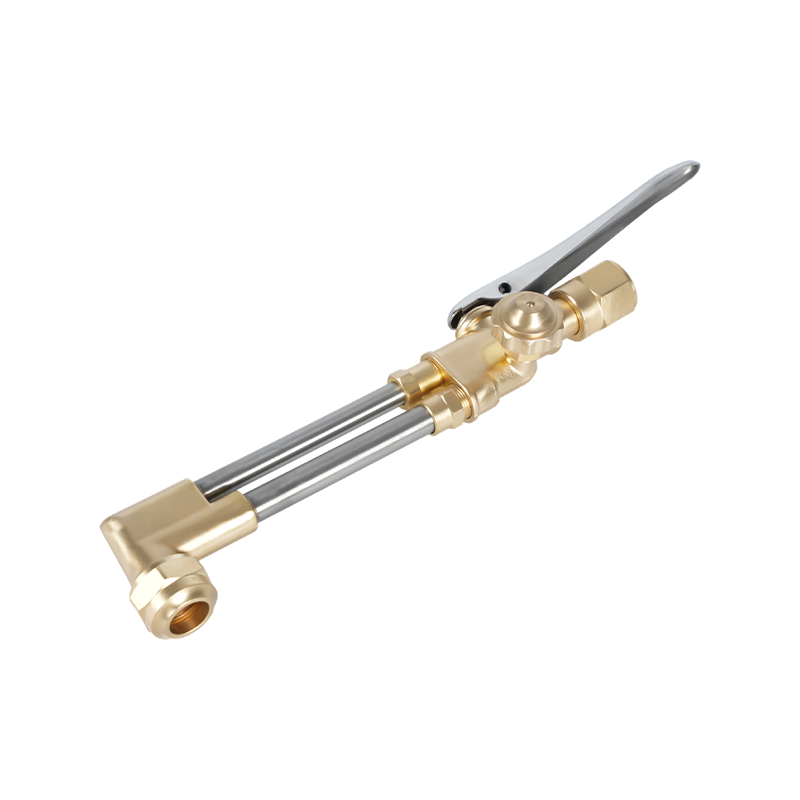
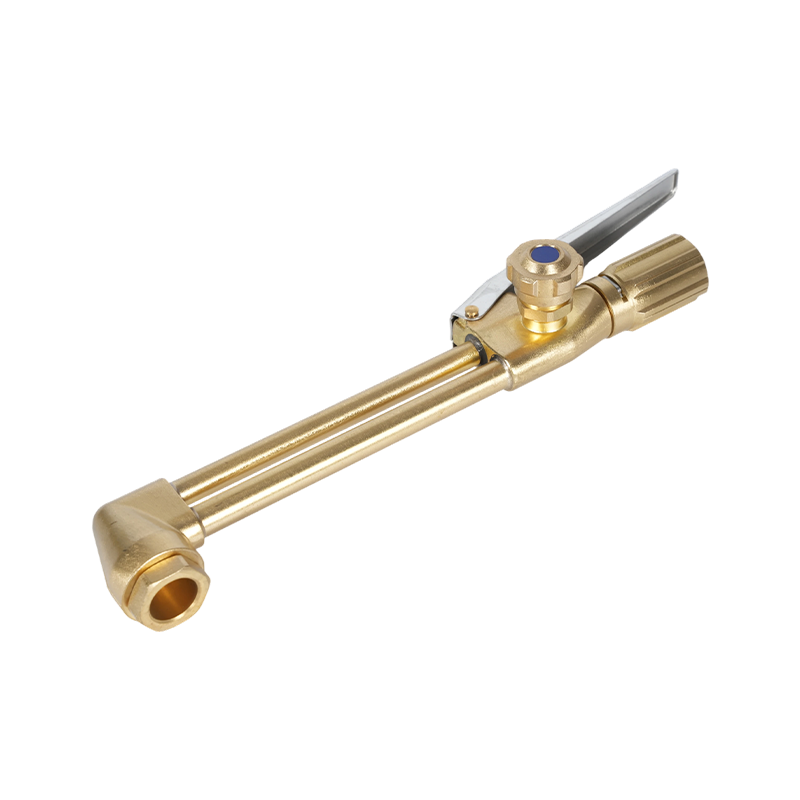
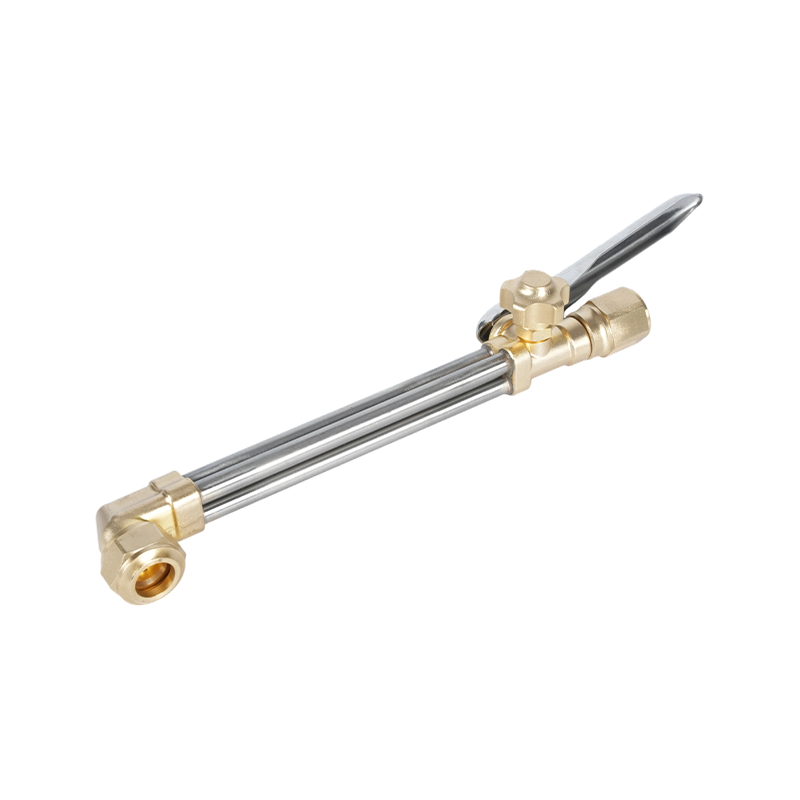
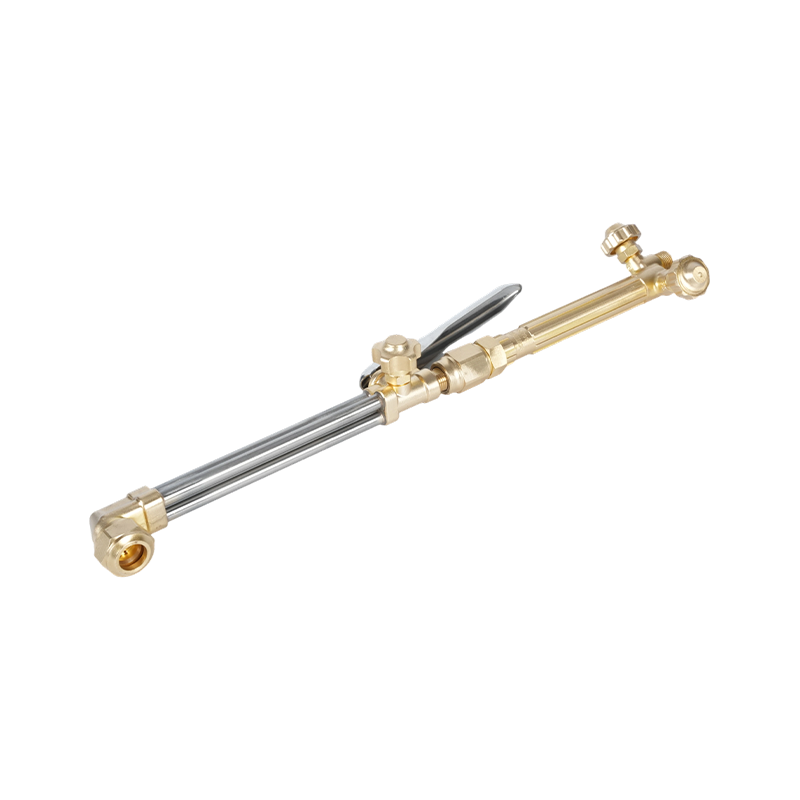
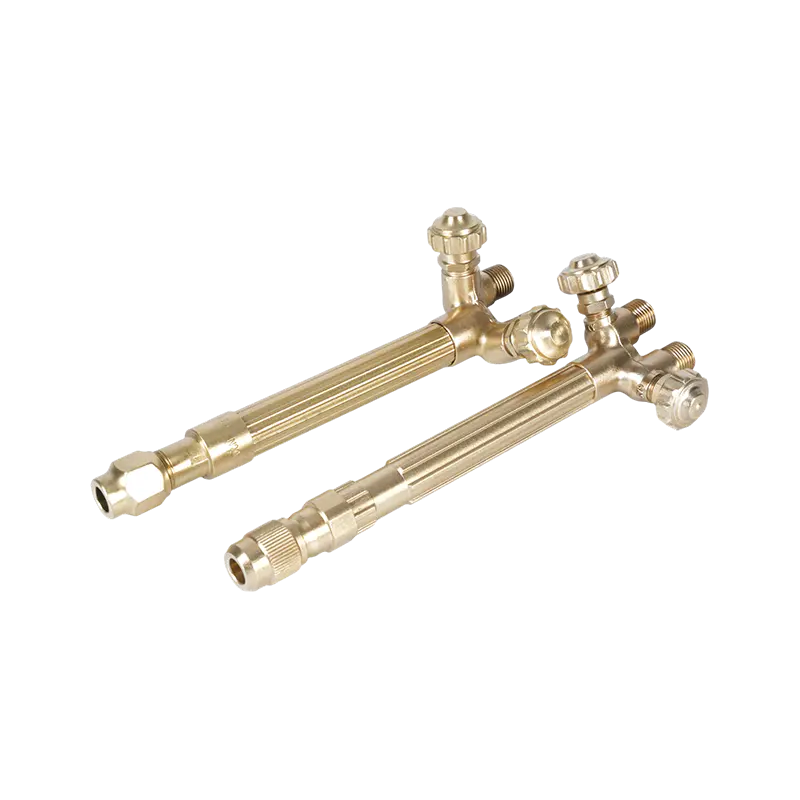
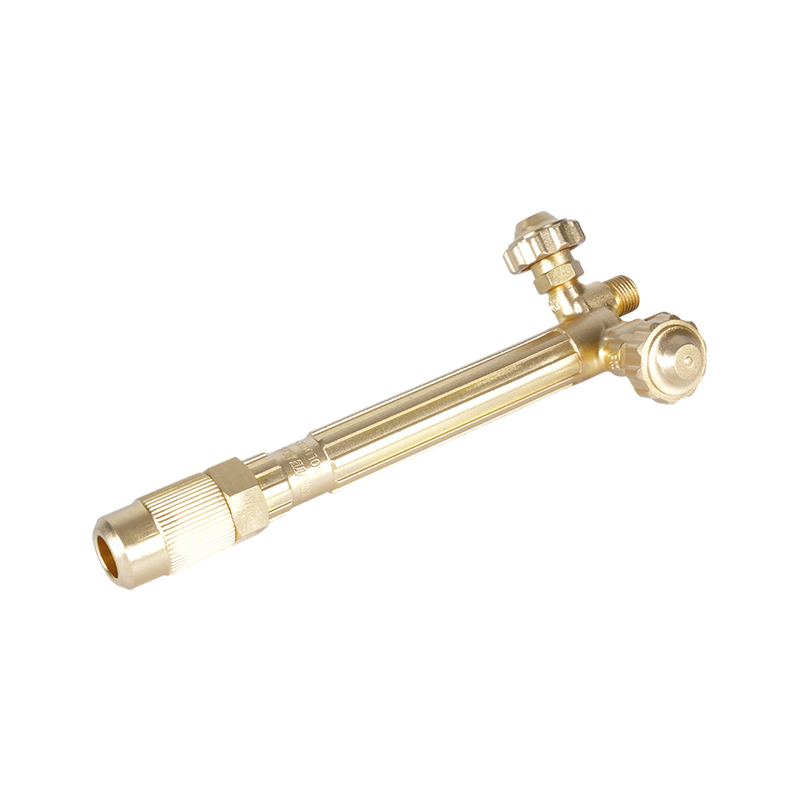
Любая установка начинается с ручки горелки — корпуса, который смешивает кислород и ацетилен до того, как они достигнут кончика. Ручки бывают легких, средних и тяжелых условий эксплуатации, и этот рейтинг должен соответствовать диапазону толщины, которую вы фактически режете или свариваете — ручка меньшего размера перекрывает поток газа при работе с толстым материалом, а ручка большего размера тратит топливо на тонкую работу. Латунная конструкция является стандартной, поскольку она противостоит коррозионному воздействию ацетилена лучше, чем большинство альтернатив, и отводит тепло от рук оператора во время длительного использования.
Для цехов, использующих соединения нескольких размеров на одной и той же установке: латунные ручки сварочной горелки, рассчитанные на постоянное использование ацетилена лучше выдерживают повторные циклы зажигания, чем альтернативы для более легких условий эксплуатации, поскольку седла клапанов со временем изнашиваются меньше.
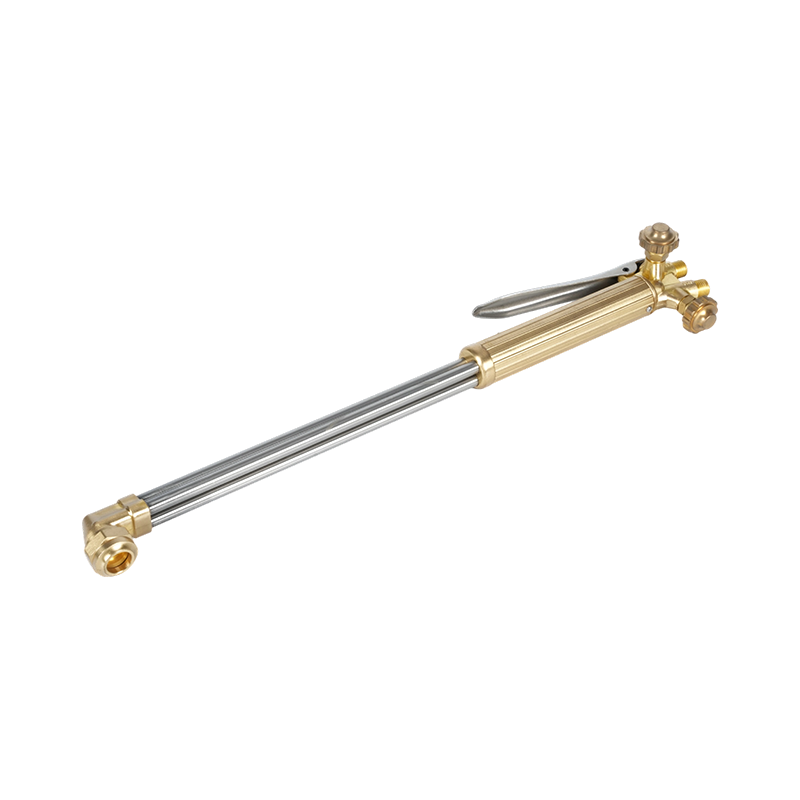
Насадки можно менять на рукоятку для изменения функции: сварочный наконечник для сварки, режущий элемент с кислородным пусковым механизмом или наконечник «бутон розы» для нагрева большой площади. Каждое приспособление крепится к одному и тому же корпусу ручки, поэтому одна ручка может выполнять работы по сварке, резке и нагреву с заменой деталей, а не с заменой оборудования.
Выбор подходящего наконечника горелки для работы
Размер наконечника определяет скорость потока газа, а скорость потока газа определяет, сколько тепла достигает заготовки. У производителей не существует единой общеотраслевой системы нумерации, поэтому размеры наконечников обычно сопоставляются по толщине металла, а не по универсальному номеру — таблица поставщика преобразует толщину в правильный размер отверстия для этого конкретного семейства наконечников. Использование наконечника, слишком маленького для материала, приводит к недостаточному нагреву сварного шва и плохому проплавлению; при использовании слишком большого материала тонкая ложа перегревается и прогорает.
- Тонкий лист (менее 1/16 дюйма): наименьший доступный наконечник, более низкое рабочее давление.
- Средняя пластина (от 1/16 до 1/4 дюйма): наконечник среднего диапазона, умеренное давление на оба газа.
- Тяжелая пластина (более 1/4 дюйма): самый большой наконечник, рассчитанный на ручку, более высокий поток кислорода.
Материал наконечника и конструкция отверстия также влияют на стабильность пламени. наконечники сварочной горелки для тяжелых условий эксплуатации, обеспечивающие стабильный контроль пламени противостоять хлопкам и обратным вспышкам, к которым склонны наконечники недостаточного размера или изношенные, особенно при длительных сварочных работах, где стабильность пламени имеет решающее значение.
Для пайки, предварительного нагрева ржавых крепежных деталей или гибки заготовок специальная нагревательная горелка превосходит стандартную сварочную насадку, поскольку она рассчитана на более широкое пламя с меньшей скоростью, а не на концентрированную режущую или сварочную струю. А компактная нагревательная горелка, подходящая для пайки и предварительного нагрева обеспечивает более равномерное распределение тепла по более широкой площади, чем повторное использование сварочного наконечника для той же работы.
Безопасная установка и зажигание фонаря
Прежде чем что-либо подключить к горелке, ненадолго приоткройте клапан каждого баллона, чтобы выдуть пыль из выпускного отверстия. Прикрепляйте регуляторы с помощью гаечного ключа, а не плоскогубцев, и проверяйте, чтобы соединения шлангов сидели полностью — в фитингах для кислорода и ацетилена используются разные направления резьбы специально для предотвращения перекрестных соединений.
Давление регулятора должно быть установлено в соответствии с таблицей производителя наконечника, а не угадыванием. Рабочее давление кислородно-ацетилена ниже, чем ожидает большинство операторов, а ацетилен ни при каких обстоятельствах не должен превышать 15 фунтов на квадратный дюйм изб., поскольку его повышение приводит к риску разложения внутри самого баллона. Стабильный двухступенчатый регулятор удерживает эту настройку даже при падении давления по мере опорожнения цилиндра, что при длительных работах имеет большее значение, чем думает большинство операторов. двухступенчатые регуляторы, созданные для стабильного регулирования давления кислородно-ацетиленовой смеси уменьшить ползучесть давления, вызывающую смещение пламени в середине сварного шва.
Чтобы зажечь факел: слегка откройте ацетиленовый клапан, зажгите его зажигалкой (никогда не подносите зажигалку или спички близко к кончику), затем медленно открывайте кислородный клапан, регулируя подачу ацетилена, пока пламя не перестанет тянуть черный дым. Правильно настроенное нейтральное пламя имеет острый, четко выраженный внутренний конус без перьев по краям — это пламя, которым вы свариваете большинство работ по стали.
Backfire vs Flashback: почувствуйте разницу
Эти два термина используются как синонимы на строительных площадках, но они описывают разные неисправности с разными последствиями. А иметь неприятные последствия Это кратковременный хлопок или щелчок на наконечнике — пламя мгновенно гаснет или снова загорается, обычно это вызвано касанием наконечника заготовки, частичной закупоркой отверстия или неправильным давлением. Это поразительно, но, как правило, не опасно, если пламя восстанавливается нормально.
A воспоминания Гораздо серьезнее: пламя движется назад в корпус горелки, шланг или регулятор, часто издавая пронзительный свист или шипящий звук. Это происходит, когда внутренняя скорость газа падает ниже скорости горения пламени, позволяя горению распространяться вверх по потоку. Если его не остановить, ретроспективный кадр может воспламенить шланг или достичь самого цилиндра. Пламегасители обратного пламени являются основной защитой: обратные клапаны сами по себе останавливают обратный поток газа, но не останавливают фронт пламени, поэтому оба устройства служат разным целям в соответствующей установке.
воспоминания arrestors that block reverse flame travel into the hose должен располагаться на конце регулятора как кислородной, так и топливно-газовой линий, а не только на ручке горелки, для полной защиты по всей длине шланга.
Предельные значения давления ацетилена и требования к защитному оборудованию для кислородно-топливных систем изложены в Федеральные правила кислородно-газовой сварки и резки , который магазины должны рассматривать как основу для настройки и обучения, а не как необязательную справочную информацию.
Техническое обслуживание, продлевающее срок службы горелки
Большинство проблем с горелкой связано с загрязнением или повреждением наконечника. Брызги и нагар сужают отверстие и искажают форму пламени задолго до того, как наконечник полностью выйдет из строя, поэтому очистку его с помощью очистителя наконечника подходящего размера, а не сверла, которое увеличивает и округляет отверстие, следует проводить регулярно, а не только тогда, когда пламя выглядит явно неправильным.
Помимо самого наконечника, три привычки обеспечивают надежную работу фонаря в течение многих лет:
- Очищайте шланги от остаточного газа до и после каждого использования, чтобы предотвратить накопление загрязнений.
- Осмотрите шланги на предмет трещин или мягких мест, особенно возле фитингов, где изгиб концентрирует износ.
- Храните горелку и регуляторы в сухом помещении с закрытыми клапанами и стравленным давлением, а не просто отключайте их.
Горелка, за которой ухаживали таким образом, сохраняет свою калибровку гораздо дольше, что имеет значение, поскольку дрейфующее пламя часто ошибочно принимают за проблему с давлением, хотя на самом деле это изношенное седло или частично засоренный наконечник.
Кислородно-ацетиленовая сварка по сравнению с другими методами сварки
Кислород-ацетилен заслужил свое место там, где портативность и контроль пламени имеют большее значение, чем скорость. Он не требует электроэнергии, справляется с ремонтными работами тонких листов с большей легкостью, чем дуговые процессы, и может использоваться в качестве инструмента для нагрева и пайки без замены оборудования. Для ремонта на ферме, мобильного производства и обычных цеховых работ с такой универсальностью трудно сравниться.
Недостатком является скорость производства и тип металла. Алюминий и нержавеющая сталь плохо реагируют на газокислородное пламя так, как на TIG или плазму, поскольку оба они окисляются до того, как пламя сможет правильно расплавить соединение. На листах размером более двух дюймов плазменная и лазерная резка обеспечивает более чистые края на более высокой скорости, а сварка MIG превосходит кислородно-ацетиленовую сварку в любой работе, где объем имеет большее значение, чем точность пламени.
Практическое правило, которого придерживается большинство мастерских: держите кислородно-ацетиленовую установку для ремонта стали, пайки и нагрева и используйте дуговое или плазменное оборудование, когда работа требует алюминия, нержавеющей стали, толстого листа или больших объемов производства.