
Когда вы стоите перед производственным графиком, а сварщик ждет подходящую горелку, первый вопрос не в том, какой процесс лучше выглядит на бумаге. Это тот вариант, который ваши операторы смогут последовательно использовать, и чего вам будет стоить этот выбор при доработке. Короткий ответ: при сварке МИГ непрерывно подаваемая проволока плавится в соединении, что позволяет быстрее и легче освоить сварку. При ТИГ вольфрамовый электрод остается твердым, а присадочный стержень добавляется отдельно, что дает больше контроля, но требует больше навыков. Это единственное различие определяет все остальные сравнения между ними.
Что на самом деле происходит в арке
MIG означает Metal Inert Gas и также называется GMAW. Через пистолет подается катушка сплошной проволоки, между проволокой и заготовкой образуется дуга, а сама проволока вплавляется в сварной шов. Вы устанавливаете скорость и напряжение подачи проволоки; защитный газ (аргон, CO2 или их смесь) защищает ванну расплава от воздуха. Это создает чистый процесс с высоким уровнем осаждения.
TIG означает «Вольфрамовый инертный газ» и также называется GTAW. Между вольфрамовым электродом и заготовкой возникает дуга, но вольфрам не плавится. Сварочная ванна создается путем плавления основного металла, при этом вы добавляете присадку из отдельного стержня свободной рукой. Чистый аргон является обычным защитным газом, а ножная педаль или триггер регулируют силу тока по мере продвижения сварки.
Поскольку при сварке TIG наполнитель является отдельным, подвод тепла становится более управляемым. Поскольку при сварке MIG проволока подается автоматически, дуга поддерживается за счет подачи проволоки, и оператору меньше о чем думать. Это объясняет, почему MIG естественно подходит для более длительных, толстых и объемных работ, в то время как TIG находит свою нишу для точных тонких или трудносвариваемых металлов.
| Аспект | МИГ-сварка | TIG-сварка |
|---|---|---|
| Электрод | Расходуемая проволока, подаваемая непрерывно | Неплавящийся вольфрамовый электрод |
| Присадочный материал | Плавящаяся проволока является наполнителем | Присадочный стержень добавляется вручную отдельно |
| Защитный газ | Аргон, CO2 или газовая смесь | Аргон или аргон-гелий |
| Контроль силы тока | Настройки напряжения и подачи проволоки | Ножная педаль или управление кончиками пальцев |
| Требования к навыкам | Ниже, более прощающий | Выше, требуется координация рук, глаз и ног. |
Как эта разница влияет на ваш магазин
Скорость сварки и скорость наплавки
MIG быстро заполняет шов, поскольку проволока непрерывно подает металл. При сварке углеродистой стали толщиной 5 мм опытный оператор MIG часто может выполнить один сплошной проход, тогда как TIG потребует несколько проходов и больше времени. MIG также хорошо работает на более высоких скоростях перемещения, поэтому его обычно выбирают для изготовления конструкций и панелей кузова.
Качество, доработка и кривая обучения операторов
TIG не образует брызг, что означает отсутствие шлифовки или чистки проволочной щеткой между проходами, и оставляет чистую поверхность, подходящую для окраски и полировки нержавеющей стали. Иногда при сварке MIG образуются брызги, а брызги становятся затратами, когда изделие требует косметической отделки. TIG легче контролировать при корневых проходах и металлах, чувствительных к нагреву, но его труднее освоить, поскольку при этом используются обе руки и одна нога.
Где каждый процесс имеет больше смысла
- Тонкий лист толщиной примерно от 0,5 до 3 мм обычно предпочтителен для TIG, поскольку более низкое тепловложение снижает прожог.
- Пластины толщиной около 3 мм и более обычно предпочтительнее для MIG, поскольку производительность имеет большее значение, а материал может быстрее поглощать тепло.
- Алюминий более толстых листов часто подвергается сварке MIG с использованием катушки; более тонкие алюминиевые детали часто подвергаются TIG для лучшего контроля сварочной ванны.
- Нержавеющая сталь, которая должна выглядеть однородной внутри трубы или сосуда, предназначена для сварки TIG.
Оборудование и расходные материалы: стоимость рядом
Покупная цена машины — это лишь часть общей картины. На производстве расходные материалы, газ и рабочее время обычно решают, какой процесс более экономичен для вашего цеха.
| Фактор стоимости | MIG | TIG |
|---|---|---|
| Тип источника питания | Постоянное напряжение / механизм подачи проволоки | Постоянный ток |
| Дополнительная машина | Механизм подачи проволоки и пистолет | Факел; водяное охлаждение для высоких рабочих циклов |
| Расходные материалы | Катушки с проволокой, контактные наконечники, вкладыши | Вольфрамовый электрод, присадочные стержни, газовые баллончики |
| Расход газа | От 15 до 25 кубических футов аргона/CO2 в час | От 10 до 20 CFH чистого аргона |
| Стоимость оператора | Меньше с менее опытными операторами | Выше, если требуются квалифицированные сварщики |
Если рабочая сила дорогая и производительность имеет решающее значение, MIG выигрывает при большинстве работ со сталью и некоторыми видами нержавеющей стали. Если доработка и внешний вид определяют бюджет, то TIG часто оказывается дешевле за приемлемый сварной шов, даже несмотря на то, что час работы стоит дороже.
Предварительный нагрев, газовый контроль и оборудование вокруг сварного шва
Даже если сварка осуществляется методом MIG или TIG, производственный участок — это не просто сварочный аппарат. Типичным примером является тяжелая деталь из алюминия или толстой нержавеющей стали, которую необходимо предварительно нагреть перед корневым проходом, чтобы снизить риск растрескивания сварного шва и обеспечить правильную посадку ванны. Компактная кислородно-ацетиленовая горелка — распространенный способ довести секцию до температуры пола, не усложняя установку сварки.
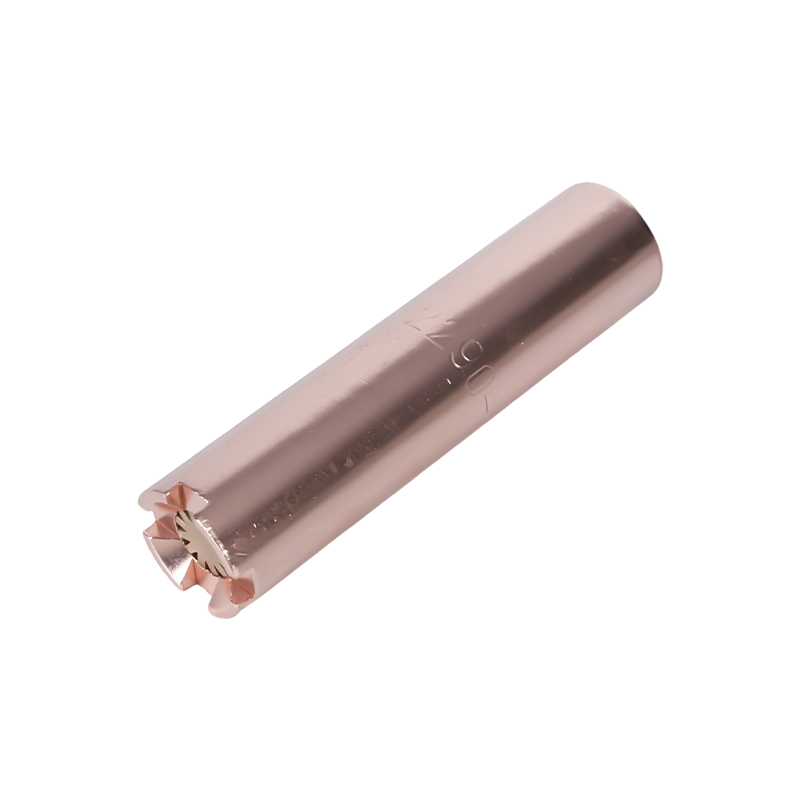
 HE-505 Сверхмощная кислородно-ацетиленовая горелка для предварительного нагрева и сварки Эта компактная горелка обеспечивает контролируемое пламя для предварительного нагрева толстых металлов перед сваркой, что снижает риск образования трещин. Он также позволяет выполнять пайку, отжиг, выпрямление и оттаивание, что делает его универсальным дополнением к вашей рабочей камере. Посмотреть продукт →
Нагревательные горелки и газорегулирующее оборудование часто поставляются тем же производителем, который производит режущие приспособления, рукоятки горелок и регуляторы давления. Выбранный вами процесс — не единственное решение: вспомогательные инструменты должны быть надежными, даже если график сжат.
Принятие решения: что сказать вашей команде по закупкам
Выбирайте MIG, когда объем производства велик, толщина материала превышает примерно 3 мм, разбрызгивание приемлемо, а число высококвалифицированных операторов ограничено. Выбирайте TIG, когда требуется внешний вид сварного шва, толщина стенки небольшая, материал термочувствителен или готовое соединение должно работать в коррозионно-активных или механически сложных условиях.
В смешанной компании многие команды поддерживают оба процесса. TIG позволяет выполнять корневой проход на трубе и выполнять работы из нержавеющей стали, которые должны выглядеть гладкими, а MIG выполняет тяжелые угловые сварные швы. Компромисс заключается не в поиске единственного идеального процесса; речь идет о сопоставлении процесса с деталью, объемом и доступным оператором.
Когда вы выбираете поставщика оборудования для сварки или резки для производственной линии OEM, ценность заключается в том, чтобы найти производителя, который контролирует весь процесс механической обработки и ковки. Возможность самостоятельно изготавливать рукоятки горелок, нагревательные горелки и компоненты газовой резки по индивидуальному заказу делает закупки более предсказуемыми. Если вы обсуждаете индивидуальный вариант поставки, поговорите с нашей командой инженеров о ваших чертежах и производственных требованиях.